
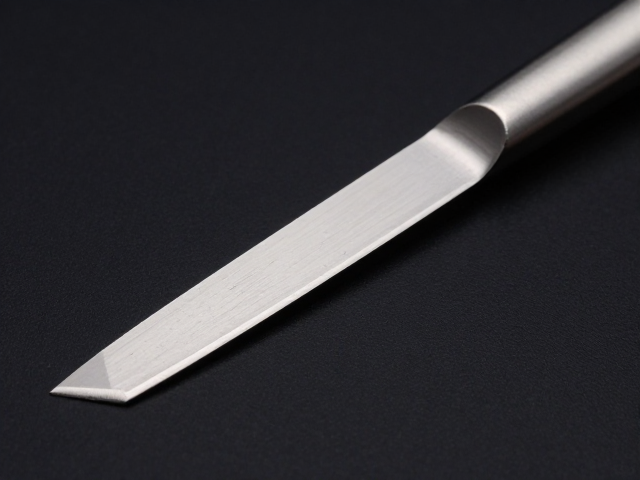
内弯刃磨刀棒的核心结构与几何特性
内弯刃磨刀棒,常被称为弧形磨棒或曲线磨棒,其设计初衷是为了解决传统直棒在打磨内弧刃口(Scallops)或复杂曲面时的接触面积过小的问题。这种工具通常由高硬度金属制成,表面分布着不同目数的金刚石涂层或陶瓷颗粒,其弯曲的弧度能够紧密贴合刀具刀腹与刀尖连接处的自然曲线。相比于平面磨石或直棒,内弯结构使得打磨过程中的受力点更加分散,能够更均匀地处理刀刃在弯曲部位的微观锯齿,减少因受力不均导致的刃口不平或“台阶”现象。
在材质选择上,常见的内弯磨棒多采用不锈钢基底配合烧结金刚石颗粒,部分高端产品使用单晶金刚石涂层以提供更长的使用寿命和更细腻的研磨效果。金属基底的硬度决定了磨棒在长期使用中的抗变形能力,而金刚石颗粒的粒径分布则直接影响打磨效率与最终刃口的光洁度。不同品牌在弧度设计上存在细微差异,有的侧重于小弧度以应对精细的日式刀具,有的则采用较平缓的弧度以适配西式主厨刀的宽厚刀腹,这种几何结构的差异直接影响了打磨时的手感与刃口恢复的效率。
粉末钢刀具的特性与保养难点
粉末钢因其含有高比例的碳、铬、钼、钒等合金元素,并通过雾化制粉后高温烧结而成,具有极高的硬度标准和优异的耐磨性。常见的粉末钢型号如S30V、M4、ZDP-189等,其硬度范围通常落在HRC 60至67之间。高硬度带来了卓越的保持性,即刀刃在长时间使用后仍能维持锋利状态,但这也带来了打磨难度大的挑战。粉末钢中的碳化物颗粒硬度极高,传统磨具难以快速去除材料,若使用不当的磨具或过大的压力,极易导致磨具堵塞或刀刃微观结构受损,出现卷刃或崩口现象。
保养粉末钢刀具的核心在于“适度”与“精准”。由于粉末钢耐磨性强,日常使用中无需频繁打磨,仅在刀刃出现微损或保持性下降时进行维护即可。对于高频使用的厨房场景,建议采用“轻磨精修”的策略,即使用中等目数的磨棒快速修复刃口几何形状,再用细目数磨棒或皮革条进行去毛锋处理。粉末钢对横向剪切力较为敏感,因此在保养过程中应避免像使用钝刀那样进行大幅度的推拉动作,而应采用小幅度、高频率的接触打磨,以逐步修正刃面,防止因局部过热或应力集中导致刀具开裂或崩刃。
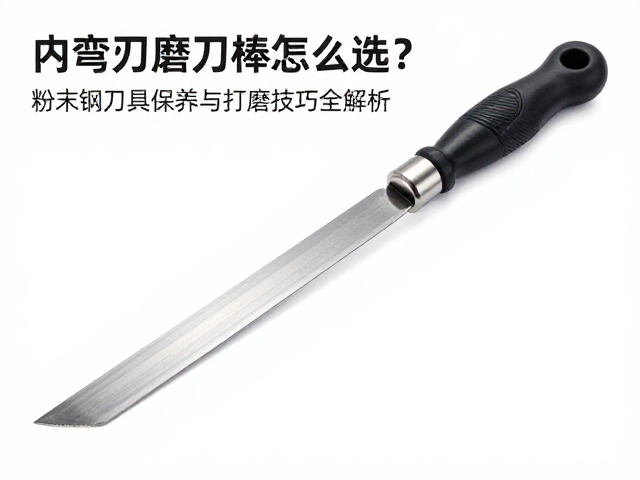
内弯磨棒与粉末钢的匹配逻辑
选择内弯磨棒时,首要考量因素是磨棒弧度与刀具刃口曲率的匹配度。粉末钢刀具若为全刃口弧度设计,内弯磨棒的弧度应尽可能接近刀具的自然弯曲,以确保打磨时磨具与刀刃呈线接触而非点接触。若弧度差异过大,会导致打磨区域不均匀,可能在刀腹与刀尖之间形成明显的角度断层,影响切割性能。对于具有复杂几何结构的粉末钢刀具,如带有微弧刃线的型号,选用具有一定柔韧性或可调节角度的内弯磨棒能更好地适应刃面变化,提升打磨的一致性。
其次,磨具的目数选择需严格对应粉末钢的硬度与当前刃口状态。对于硬度较高的粉末钢(如HRC 65以上),建议从较低目数(如200-400目)开始,以有效去除微观崩口和修复刃形,随后逐步过渡到800目、1500目乃至更细的目数进行精修。内弯磨棒通常提供多段目数组合,使用者应根据刀刃受损程度灵活切换。对于日常轻微钝化的粉末钢刀具,可直接使用800-1500目段进行快速恢复,避免过度打磨导致刀刃材料不必要的损耗。匹配逻辑的核心在于利用内弯结构的优势,在保持粉末钢高硬度的同时,通过合理的目数阶梯实现刃口的快速修复与精细抛光。
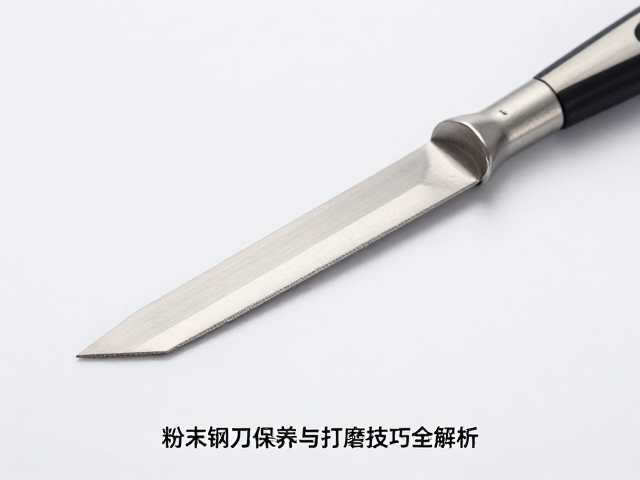
实操手法与角度控制细节
在使用内弯磨棒打磨粉末钢刀具时,握持姿势与施力方式直接决定打磨效果。建议采用“轻触式”握法,手指自然贴合刀背,手腕保持相对稳定,利用前臂的小幅度摆动带动刀具在磨棒表面移动。施力应极其轻柔,粉末钢硬度高,主要依靠磨具中的金刚石颗粒进行切削,过大的压力会导致磨具快速磨损甚至刀刃受损。打磨过程中,保持刀刃与磨棒表面的接触角度一致,通常建议角度控制在15-20度之间,具体数值可根据刀具原始开刃角度微调,确保整个刃面在磨棒上形成均匀的接触带。
为了获得均匀的刃口,建议采用“分段打磨”与“交替进行”的手法。将刀刃分为刀腹、刀尖等几个区段,依次在每个区段内进行打磨,避免在某一段过度用力。在打磨过程中,需注意磨棒的清洁,粉末钢产生的金属粉末容易堵塞磨具表面,降低研磨效率。可使用硬毛刷定期清理磨棒表面,或在打磨间歇期用清水冲洗后擦干。此外,打磨时应从刀根向刀尖单向或双向交替进行,确保刃口两侧的刃面对称,避免因单侧过度打磨导致刀刃偏斜,影响切割的直线性和精准度。
后期处理与刃口检验标准
打磨完成后的去毛锋与抛光步骤是提升粉末钢刀具切割体验的关键环节。使用内弯磨棒完成精修后,刃口微观上仍存在细微的卷曲或毛刺,需借助皮革条配合研磨膏或极细的氧化铝棒进行去毛锋处理。将皮革条绷紧,刀刃以极小的角度(约5-10度)轻轻刮过皮革表面,左右交替进行数十次,可有效消除刃口毛刺,使刀刃更加顺滑。这一步骤能显著提升刀具的初锐度和切割时的跟手感,是粉末钢刀具保养中不可省略的一环。
检验打磨效果的标准主要依据切割测试与目视检查。在切割测试中,可使用一张普通的A4纸或番茄皮进行测试,合格的刃口应能轻松、顺畅地切断纸张或切开番茄皮而不发生挤压或碎裂,且切割路径笔直无偏移。目视检查时,在强光下观察刃口,应无明显反光点或锯齿状痕迹,刃线清晰均匀。若发现切割时阻力较大或切口不平整,需重新检查打磨角度及是否完全去除了毛锋。通过标准化的检验流程,可以客观评估内弯磨棒对粉末钢刀具的保养效果,确保刀具始终处于最佳工作状态。