
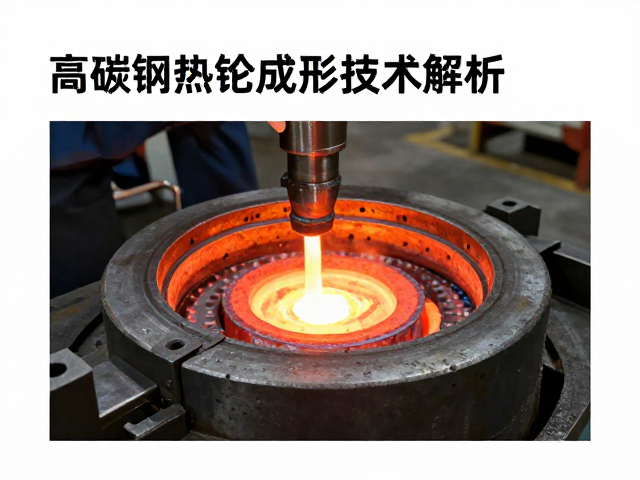
高碳钢热锻前的微观组织调控与原材料选择
高碳钢的热锻成形并非简单的加热后锤击,其核心在于对原材料微观组织的精准把控。通常选用含碳量在0.65%至1.15%之间的优质碳素结构钢或工具钢作为坯料,这类材料在室温下呈现珠光体与铁素体(或渗碳体)的层片状结构。若原材料内部存在严重的网状渗碳体或粗大的晶粒,后续锻造极易引发裂纹或性能不均。因此,坯料在进入锻造车间前,需经过严格的光谱分析确认化学成分,并通过球化退火处理,使渗碳体呈颗粒状分布于铁素体基体上,这种均匀细小的球状组织能显著降低变形抗力,提高材料在高温下的塑性,为后续的大变形量锻造奠定基础。
加热制度的制定直接决定了锻件内部晶粒的演变趋势。高碳钢的始锻温度通常控制在1150℃至1200℃之间,终锻温度则需维持在850℃至900℃以上,以避免在冷却过程中因塑性不足导致开裂。在加热过程中,必须严格控制升温速率和保温时间,防止表面脱碳或过热、过烧现象。过热会导致晶粒急剧粗大,而过烧则会使晶界氧化甚至熔化,彻底报废工件。现代锻造生产线常采用中频感应加热炉,通过精确的温控系统实现局部或整体均匀加热,确保坯料在整个锻造过程中处于最佳奥氏体状态,从而获得理想的流动特性。
多向锻造工艺与变形路径设计
高碳钢在热锻过程中,金属流线的方向性对最终力学性能至关重要。传统的单向镦粗或拔长难以彻底破碎铸造组织中的粗大碳化物,因此需采用多向锻造工艺。通过反复的镦粗、拔长、翻转以及制坯操作,使金属在三向应力状态下发生塑性变形,从而打碎粗大的枝晶和碳化物网络,使其均匀分布。例如,在制作高硬度模具或刀具坯料时,常采用“十字交叉”锻造法,即在两个垂直方向上进行等量或不等量的镦拔,这种工艺能有效消除各向异性,提升材料在各个方向上的强度和韧性平衡。
锻造比是控制晶粒细化程度的关键参数。对于高碳钢而言,足够的锻造比(通常建议总锻造比大于3:1或更高,具体视钢材纯净度而定)是消除内部缺陷、细化晶粒的必要条件。在锻造过程中,应遵循“小变形多火次”的原则,即在每火次的变形量控制在合理范围内,避免单次大变形导致内部应力集中或温降过快。同时,需密切关注锻件的温度变化,当温度降至终锻温度以下时,必须停止锻造或重新加热,否则低温锻造会导致加工硬化加剧,极易产生微裂纹。合理的变形路径设计不仅能改善内部组织,还能优化材料的纤维流向,使其与零件受力方向一致,从而显著提升服役性能。
锻后热处理与HRC 60-62硬度的实现机制
获得预定硬度HRC 60-62的核心在于热处理工艺,尤其是淬火与回火的精确配合。高碳钢在热锻后需进行等温退火或球化退火,以消除锻造应力并获得均匀的球状珠光体组织,这是后续淬火获得高硬度的前提。淬火过程中,将锻件加热至临界点Ac1以上30-50℃(通常约为780-800℃,具体依钢种调整),保温后迅速浸入淬火介质(如油淬或分级淬火介质)中冷却。快速冷却抑制了奥氏体向珠光体的扩散型转变,使其转变为马氏体。马氏体是一种碳在α-Fe中的过饱和固溶体,具有极高的硬度和强度,但同时也伴随着极大的内应力和脆性。
然而,淬火后的马氏体并不能直接使用,必须经过回火处理。为了达到HRC 60-62的硬度区间,通常采用低温回火工艺,温度控制在150-200℃之间。在低温回火过程中,马氏体中的过饱和碳原子以细小碳化物的形式析出,同时消除部分内应力,使材料在保持高硬度的同时略微提高韧性。若回火温度过低,内应力消除不足,工件易在使用中发生崩刃或开裂;若回火温度过高,硬度会显著下降,难以达到HRC 60以上的要求。因此,通过精确控制淬火冷却速度、回火温度和时间,并配合有效的硬度检测(如洛氏硬度计多点测试),才能稳定实现HRC 60-62的目标硬度。
残余应力控制与表面完整性保障
高碳钢在经历剧烈的热锻和热处理过程后,内部往往存在着复杂的残余应力分布。这些应力若未被有效消除,会导致工件在后续加工或使用过程中发生变形甚至断裂。去应力退火是关键环节,通常在淬火回火后进行,或在锻造后与热处理工艺相结合。通过将工件缓慢加热至500-600℃并保温足够时间,再缓慢冷却,可有效松弛内部宏观和微观应力。此外,对于高精度要求的零件,还需考虑机械校直或喷丸强化等表面处理手段,以改善表面应力状态,提高疲劳强度。
表面完整性直接影响高硬度工件的耐磨性和寿命。锻造过程中产生的氧化皮、脱碳层以及热处理过程中可能出现的软点,都会削弱工件性能。因此,锻后需进行彻底的酸洗或喷砂清理,去除表面氧化层。在最终加工阶段,磨削工艺需严格控制磨削参数,避免磨削烧伤导致表面产生微裂纹或二次淬火硬脆层。对于要求极高的场合,还可采用深冷处理,将工件置于-70℃至-196℃环境中,促使残余奥氏体进一步转变为马氏体,并析出纳米级碳化物,从而进一步提升尺寸稳定性和硬度均匀性,确保整体性能符合严苛的技术指标。