
夹钢锻造刀具的清洁与防锈基础
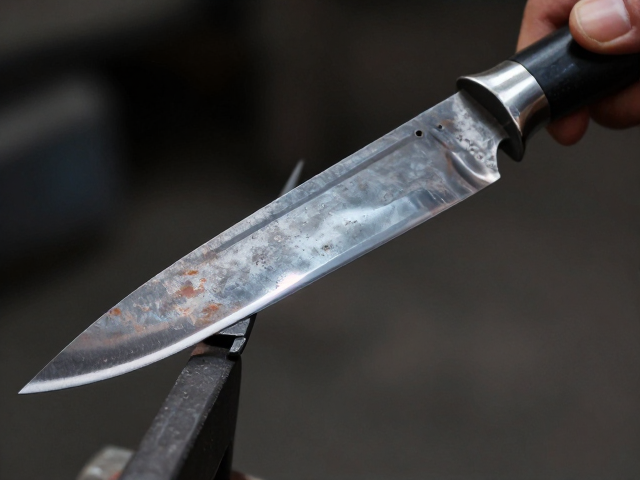
夹钢结构因其芯材与刃材的材质差异,在清洁环节需要比整块钢材刀具更为细致的操作。使用后残留的食物酸性物质或盐分极易通过层叠界面的微小缝隙渗透,进而腐蚀内部较软的低碳钢芯。因此,每次使用完毕,必须立即用温水及中性洗涤剂清洗,避免使用强酸强碱类清洁剂,以免破坏钢材表面的氧化层或涂层。清洗过程中,软布或海绵是首选工具,钢丝球等硬质清洁工具可能会划伤刃口附近的夹钢结合部,影响美观及潜在的防锈性能。
擦干动作需彻底且迅速,特别是对于带有复杂纹路或手工锻造痕迹的刀具,水分容易积聚在纹理深处。建议使用吸水性强的超细纤维布,从刀背向刀尖方向单向擦拭,确保刀刃根部、护手与刀柄连接处等隐蔽部位无水分残留。若环境湿度较大,可辅以吹风机冷风档辅助干燥。保持刀具完全干燥是防止夹钢界面产生锈迹的第一步,因为一旦锈蚀开始,往往始于两金属结合的界面处,并向四周蔓延,这会直接削弱刀具的整体结构强度。
回火工艺对微观组织的影响机制
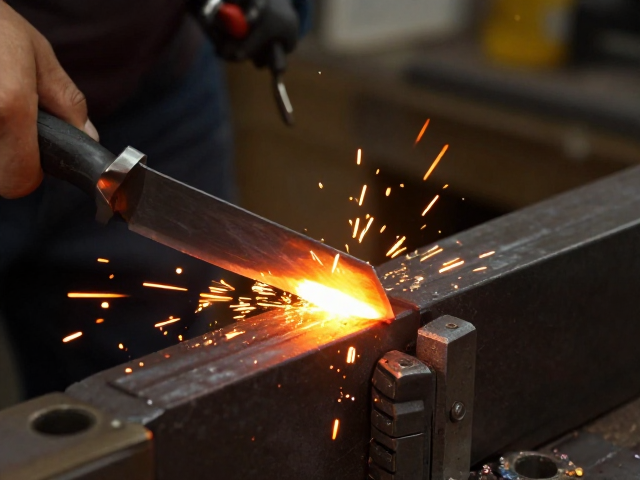
回火是决定夹钢刀具锋利持久度的核心热处理步骤,其本质是通过加热消除淬火后产生的内应力,并调整碳化物的析出状态。对于夹钢刀具而言,外层高碳钢刃材与内层低碳钢芯材的含碳量不同,这导致它们在回火过程中的相变行为存在显著差异。工匠通常会根据刃材的硬度需求,将刀具加热至150°C至300°C之间的某一温度区间。温度过低,内应力去除不充分,刃口在受力时易发生微观崩裂;温度过高,则会导致刃材硬度下降,耐磨性降低,锋利度维持时间缩短。
在实际工艺中,回火时间的控制同样关键。长时间的回火保温有助于碳化物均匀析出,形成细小的颗粒状结构,这种结构能显著提升刃口的抗冲击性和耐磨性。对于夹钢刀具,由于存在两种不同性能的钢材,有时需要采用分段回火或针对刃材局部回火的技术,以确保刃口获得最佳硬度与韧性的平衡。这种微观组织的优化,使得刃口在接触硬物时不易卷刃或崩缺,从而在长期使用中保持稳定的切割性能。
热处理参数与锋利度维持的关联
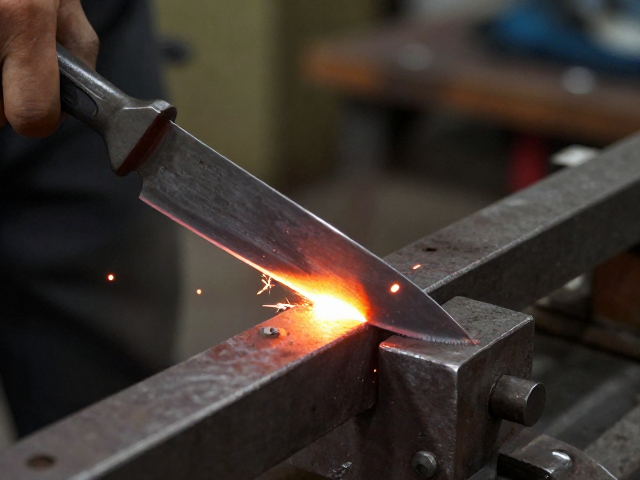
回火温度与最终硬度之间存在严密的物理对应关系,这一关系直接决定了刀具在切割过程中的表现。一般而言,刃材回火温度控制在180°C至220°C时,硬度可维持在HRC 58-60左右,这一区间能提供较好的耐磨性,适合应对高频次的精细切割任务。若回火温度提升至250°C以上,硬度可能降至HRC 55-57,虽然刃口的韧性有所提升,不易崩裂,但耐磨性随之下降,锋利度衰减较快。因此,刀具的使用场景决定了回火工艺的具体参数设定。
数据表明,经过精确回火处理的夹钢刀具,其刃口微观形貌更为稳定。在切割含有纤维或硬质颗粒的食物时,经过适当回火的刃口能保持更长时间的锐利边缘,减少因刃口钝化而需要频繁打磨的频率。相反,若回火不足,刃口虽初始锋利,但在短时间内会出现微观裂纹扩展,导致切割阻力增大,手感变差。因此,回火工艺不仅是热处理的一步,更是连接材料特性与实际使用体验的关键桥梁,它通过调控微观结构,直接影响了刀具锋利度的持久性。