
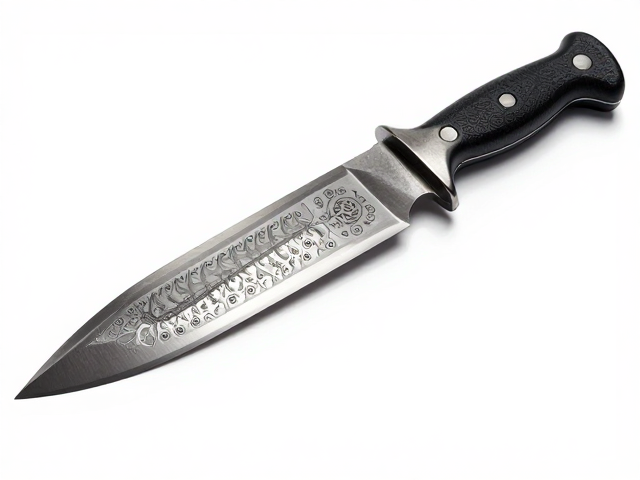
模锻刀身的基础形态与微观结构
模锻工艺通过高温高压将金属坯料在模具型腔内成型,这一过程迫使金属晶粒沿着刀具轮廓流动并细化。相较于自由锻,模锻能更精确地控制刀具的整体几何形状,同时消除内部疏松和空洞,为后续的热处理奠定坚实的物理基础。这种致密的初始结构是刀具抵抗冲击断裂的第一道防线,确保了刀身在承受剪切力时具备均匀的应力分布能力。
在微观层面,模锻过程中形成的流线组织能够显著增强材料的各向同性性能。当钢材在高温下发生塑性变形时,内部的夹杂物和晶界被重新排列,形成连贯的金属纤维纹理。这种纹理严格遵循刀具的外形走向,使得刀刃部位在受到侧向冲击时,能量能迅速通过纤维结构分散至刀柄,从而避免应力集中导致的脆性崩口。
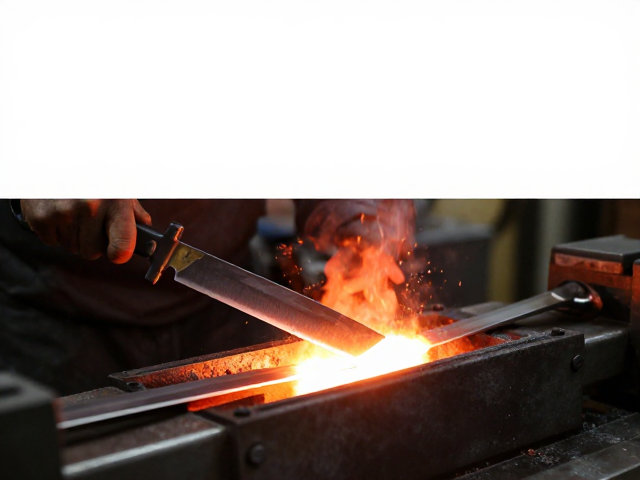
淬火过程中的相变机制
淬火是将加热至临界温度以上的模锻刀身迅速浸入冷却介质中,以抑制奥氏体向珠光体的扩散型转变,从而获得高硬度的马氏体组织。这一过程的核心在于控制冷却速率,使碳原子无法充分逸出,被强制锁定在晶格内部形成过饱和固溶体。马氏体的形成极大地提升了材料的硬度和耐磨性,但同时也引入了巨大的内应力,使刀身处于高脆性状态。
冷却介质的选择直接决定了淬火效果。水淬冷却速度快,易获得高硬度,但变形和开裂风险较高;油淬冷却温和,能减少热应力,适合复杂形状的模锻刀具。在实际操作中,技术人员会根据钢材的碳含量和合金元素比例,精确计算浸入时间和取出温度。这种对相变时间的精准把控,是在硬度与韧性之间寻找平衡点的关键步骤,直接决定了刀具最终的服役性能。
回火工艺对韧性的重塑
淬火后的马氏体组织极不稳定,内部存在大量微观缺陷和残余应力,必须通过回火处理来消除。回火是将淬火后的刀身重新加热到低于临界温度的某一特定值,保温后冷却。这一过程促使过饱和的碳原子以细小碳化物的形式析出,同时降低晶格畸变程度,从而释放内应力。随着回火温度的升高,刀具的硬度略有下降,但塑性和韧性显著提升,使刀身从脆硬状态转变为强韧兼备的状态。
回火温度的控制是决定刀具最终性能的核心参数。低温回火(150-250℃)主要用于保持高硬度,适用于需要极高耐磨性的切削刃口;中温回火(350-500℃)则能获得较高的弹性极限,适合需要承受较大冲击力的工具钢;高温回火(500-650℃)即调质处理,能获得良好的综合力学性能,常用于需要高韧性的刀身主体。通过精确的回火曲线设计,可以在微观尺度上调控碳化物的形态和分布,从而优化刀具的断裂韧性。
热处理缺陷的控制与验证
在模锻刀身的热处理过程中,常见的缺陷包括淬火裂纹、变形以及硬度不均。这些缺陷往往源于加热速度过快、冷却不均匀或回火不充分。为了控制这些风险,现代工艺常采用分级淬火或等温淬火技术,以减小工件各部分的温差,降低热应力。同时,模具的预热和润滑也能有效减少模锻后的残余应力,为热处理提供稳定的初始状态。
验证刀具性能的方法主要包括宏观金相检查、硬度测试以及冲击韧性试验。金相分析可观察马氏体的粗细程度及碳化物的分布情况,判断热处理组织的均匀性;硬度测试用于确认表面及心部的硬度是否符合设计规范;冲击韧性试验则模拟实际使用中的冲击载荷,评估刀身在极端条件下的抗断裂能力。这些基于物理原理的检测手段,确保了每一把经过模锻和热处理的刀具都具备可追溯的性能数据,而非依赖主观评价。