
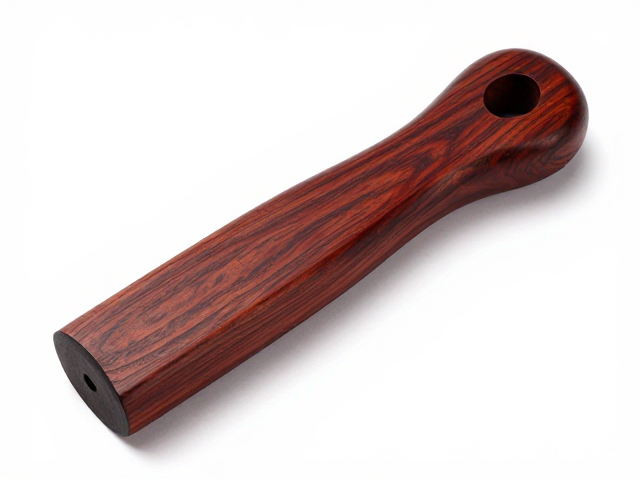
紫檀木手柄的纹理特征与初加工处理
紫檀木因其密度高、油性足且色泽沉稳,常被视为高端手工工具手柄的首选材料。在初加工阶段,工匠需根据木材的原始料型进行粗略的锯切与定形,这一过程对刀具的锋利度要求极高,因为紫檀木硬度大,稍有不慎极易导致木材崩茬或开裂。处理时需保留足够的余量,以便后续通过手工修型逐步逼近最终轮廓,同时利用木材天然的油脂特性,在初步打磨中形成一层极薄的保护膜,防止水分过快流失导致变形。
观察紫檀木的管孔结构有助于理解其修型逻辑。这种木材的导管细小且分布均匀,表面经初步打磨后会呈现出类似玻璃般的细腻质感。在实际操作中,工匠通常使用不同目数的砂纸从粗到细逐级过渡,重点在于消除锯切留下的刀痕,并让木材内部的油性物质均匀分布在表面。这一阶段的耐心打磨不仅是为了美观,更是为了提升手柄与手掌接触时的摩擦力与温润感,为后续的安装与精细修整奠定物理基础。
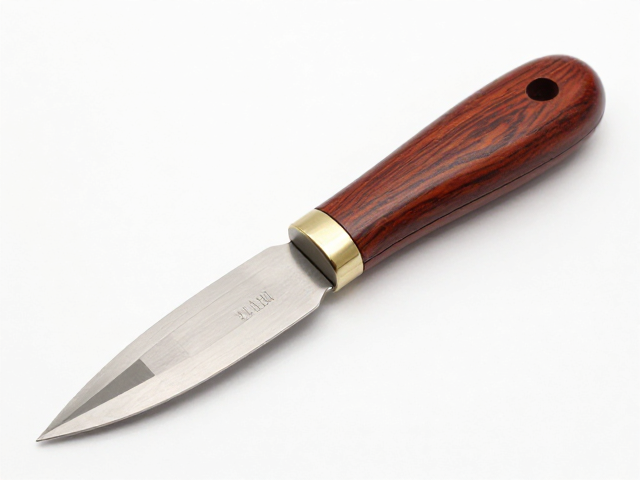
Micarta层压材料的成分解析与物理优势
Micarta是一种由棉布或亚麻布浸渍酚醛树脂后经高温高压固化而成的层压材料。其核心优势在于卓越的机械强度与极低的吸水率,这使得它在潮湿或油污环境中仍能保持尺寸稳定,不易发霉或变形。相较于天然木材,Micarta没有方向性的纹理弱点,各向同性的特性使其在承受侧向冲击时表现更为可靠,特别适合用于需要极高耐用性的工具手柄或户外装备部件。
在微观结构上,Micarta呈现出清晰的层状纹理,这些纹理源于基材纤维的排列方式。常见的类型有帆布基、亚麻基以及更高级的凯夫拉基,不同基材带来的触感与视觉效果差异明显。帆布基通常表面较为粗糙,提供极佳的握持摩擦力;而经过精细处理的亚麻基则触感更为顺滑。这种材料可以通过染色技术呈现出丰富的色彩,且颜色渗透至材料内部,不易因日常摩擦而褪色,满足了用户对个性化外观与功能性双重需求。
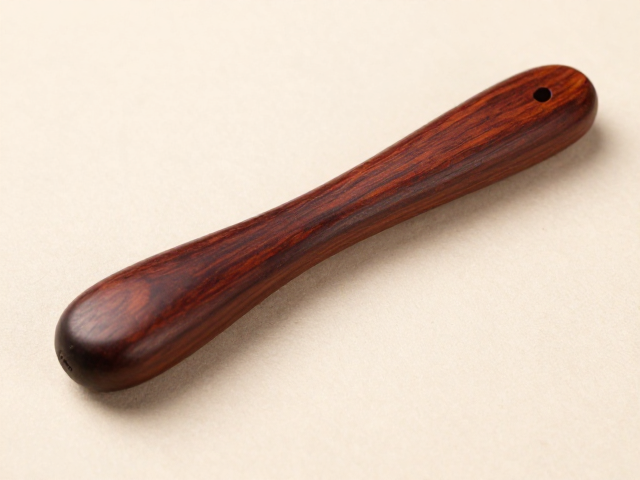
手工修型中的木材与层压材料适配工艺
将紫檀木手柄与Micarta层压材料结合时,关键在于两者的硬度差异管理。紫檀木硬度通常高于常规Micarta,因此在修型过程中,若使用金属锉刀直接处理结合部位,极易划伤紫檀木表面或导致Micarta层压层剥落。工匠常采用先软配硬的策略,先对较软的Micarta部分进行精细修整,使其与紫檀木的曲面完美贴合,随后再对紫檀木部分进行微调,确保两者接缝处无肉眼可见的缝隙。
修型过程中的角度控制至关重要。手柄通常设计为符合人体工学的流线型,这意味着木材与层压材料的过渡区域需要经过数小时的手工打磨。使用金刚石锉刀或碳化硅磨石可以高效去除多余材料,但需定期清理磨屑,防止嵌入材料表面影响最终光洁度。在这一阶段,工匠需频繁用手掌感受手柄的轮廓变化,确保每一处弧度都贴合手型,同时保持紫檀木与Micarta之间的应力平衡,避免因长期受力不均导致结合部松动。
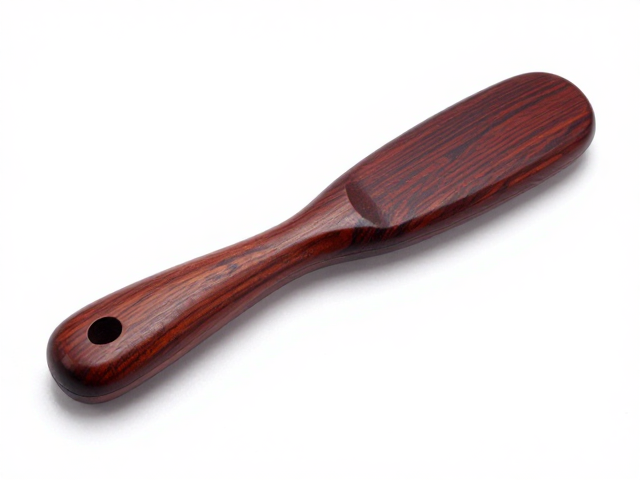
表面处理与最终定型的关键步骤
当修型达到预定轮廓后,表面处理决定了成品的最终质感与耐用度。对于紫檀木部分,通常采用高目数砂纸(如1000目至2000目)进行干磨,逐步提升光泽度,随后涂抹天然蜂蜡或专用木器油进行滋养,这能增强木材的防水性能并凸显其深邃的色泽。Micarta部分则需避免使用油性过重的护理剂,以免渗透层压结构影响其稳定性,通常使用清水或中性清洁剂擦拭,再用软布抛光即可恢复其原有的哑光或半光泽质感。
最终定型阶段需进行严格的尺寸复核与细节修整。使用塞尺检查紫檀木与Micarta结合处的间隙,确保其小于0.1毫米,这是防止污垢堆积和水分侵入的关键。同时,对手柄边缘进行倒角处理,消除锐角,提升握持舒适度。经过多轮打磨与清洁后,成品需置于干燥通风处静置24小时,使木材内部应力完全释放,确保产品在后续使用环境中不会因温湿度变化出现变形或开裂,从而维持其结构的长期稳定性。