
理解木化石刀身的物理特性与重心分布
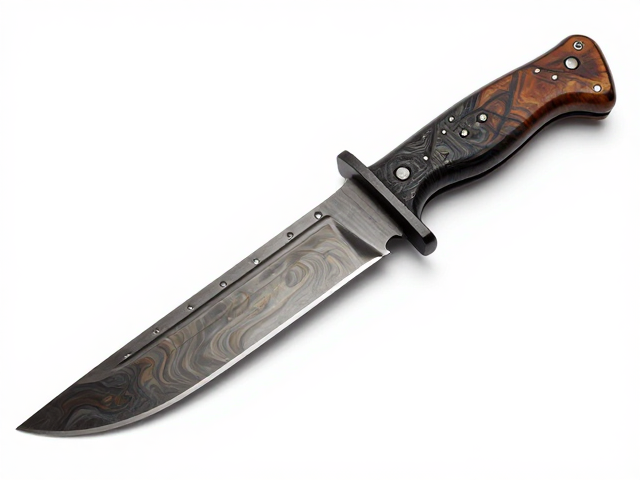
木化石,又称硅化木,其地质形成过程经历了漫长的矿化作用,使得原始木质结构中的有机质逐渐被二氧化硅等矿物质置换。这种特殊的成矿机制赋予了刀身极高的硬度和稳定性,但同时也带来了密度分布不均的物理特性。在制作刀具时,工匠需要精确计算刀身的几何形状,以平衡因材质密度差异可能产生的重心偏移。刀柄与刀身的连接处是力学传递的关键节点,若配重设计不合理,会导致刀具在使用过程中出现头重脚轻或操控迟滞的现象,直接影响切割或劈砍时的精准度。
针对不同规格的木化石原料,配重策略需因地制宜。对于长款直刀,重心通常需前移至刀身中段偏前位置,以增强劈砍时的惯性冲击力;而对于小型雕刻刀或折刀,重心则应靠近护手或刀柄前端,以提升操控的灵活性。在实际加工中,可以通过在刀柄内部嵌入不同密度的配重块,或对刀身根部进行微调打磨来修正重心。这一过程并非随意调整,而是需要基于严密的力学计算和反复的手感测试,确保每一把刀具在握持状态下都能达到最佳的动态平衡,从而发挥木化石材质特有的刚劲与韧性。
传统铆接工艺的结构强度分析
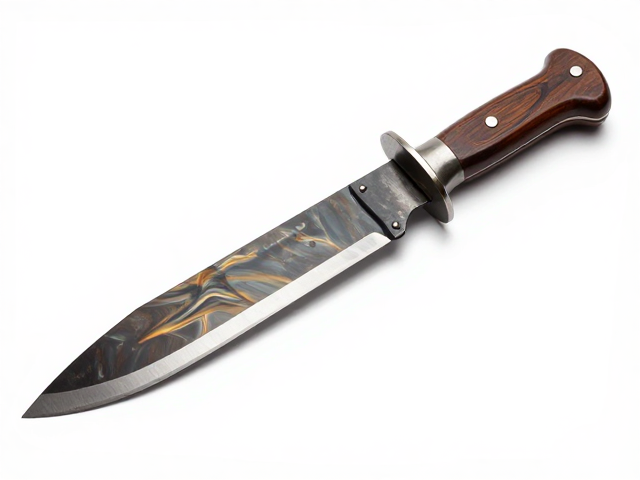
铆接是连接刀柄与刀身的经典机械固定方式,其核心在于利用金属铆钉穿过刀柄材料,再通过敲击或加压使铆钉尾部扩张,从而产生严密的径向压力。对于木化石这类硬度极高但脆性相对较大的材料,铆接点的应力集中问题尤为突出。因此,铆钉的材质选择至关重要,通常选用高纯度不锈钢或航空级铝合金,以确保在长期受力下不易疲劳断裂。铆钉直径需与刀柄孔径保持严格的公差配合,过紧可能导致木化石在装配应力下产生微裂纹,过松则会在使用过程中因震动导致松动。
铆接的深度与露出长度直接影响结构的稳固性与美观度。标准的铆接装配要求铆钉尾部完全嵌入刀柄材料,并经过精细打磨,使其与刀柄表面平齐或形成符合人体工学的弧度。在装配过程中,需使用专用夹具固定刀身,确保铆钉垂直于接触面,避免因倾斜受力导致内部结构受损。此外,部分高端制作会在铆接后注入高强度环氧树脂进行加固,这种双重保险机制能有效填补微观缝隙,防止水分或杂质侵入,从而显著提升刀具在极端环境下的结构完整性。
装配过程中的应力控制与精度校准
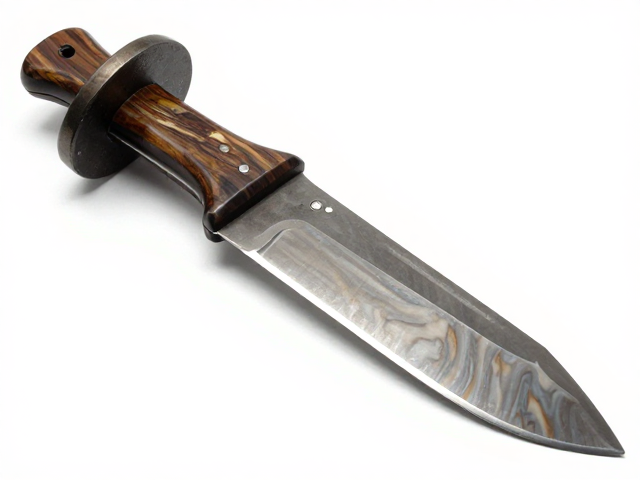
木化石刀身的装配并非简单的物理拼接,而是一次严密的应力管理过程。在将刀柄材料(如黄铜、红木或复合材料)与刀身结合时,必须考虑不同材料之间的热胀冷缩系数差异。若环境温度变化较大,材料间的形变不一致可能导致连接处产生微小位移,进而削弱整体结构强度。因此,装配环境需保持恒温恒湿,并在装配前对所有部件进行尺寸复核,确保刀柄内孔与刀身尾榫的契合度达到微米级别。
精度校准环节包括对刀柄贴合面的平整度检查以及铆接后的垂直度测试。使用高精度塞尺检测刀柄与刀身之间的间隙,任何可见的缝隙都可能在长期使用中成为应力集中的薄弱点。对于双片刀柄结构,还需确保两片材料在铆接后能均匀受力,避免因单侧压力过大导致刀柄变形。装配完成后,需进行静态平衡测试,将刀具置于平衡点上,观察其是否能自然保持水平或轻微前倾,以此验证配重与铆接效果是否达到预期标准。
后期处理与长期维护对结构的影响
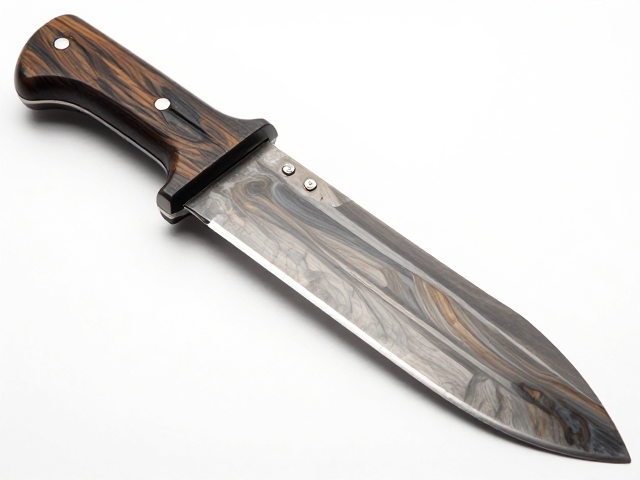
装配完成后的打磨与抛光不仅是美观需求,更是消除装配应力、提升结构稳定性的关键步骤。使用不同目数的砂纸从粗到细依次打磨刀柄与刀身连接处,直至完全消除毛刺和划痕。这一过程有助于释放金属铆钉在敲击过程中产生的内应力,防止因残余应力导致材料疲劳。对于木质或复合型刀柄,还需定期进行保养,防止因干燥或潮湿导致材质变形,进而影响铆接点的紧密度。
长期使用中的维护同样不可忽视。定期检查铆接处是否有松动征象,如听到异响或感觉握持时有细微晃动,应立即进行紧固处理。清洁时应避免使用强酸强碱性溶剂,以免腐蚀金属铆钉或侵蚀刀柄材料。对于木化石刀身,虽具有优异的耐腐蚀性,但仍需避免长时间浸泡在水中,以防水分通过铆接缝隙渗入内部,引起不可逆的结构损伤。科学的维护能延长刀具的使用寿命,确保其始终保持在最佳工作状态。