
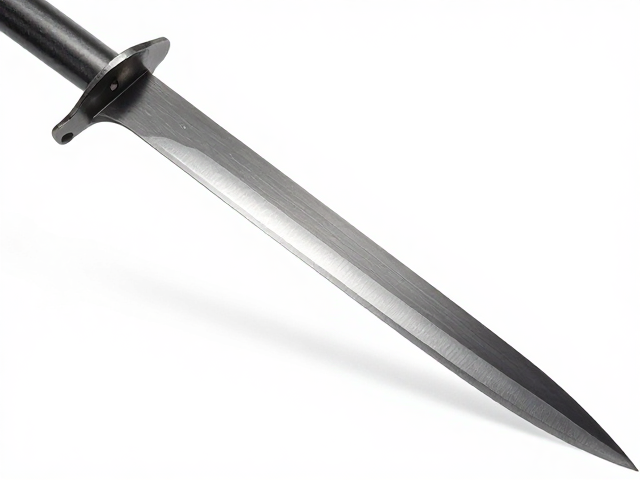
高碳钢材质的物理特性与刃口保持性
工业级专业款镰刀的核心在于钢材的碳含量与热处理工艺,高碳钢通常含有0.6%至1.0%以上的碳元素,这种成分结构使得金属在经过淬火和回火后能达到55-62 HRC(洛氏硬度)的区间。相较于普通低碳钢或不锈钢,高碳钢在微观结构上能形成更坚硬的碳化物颗粒,这些颗粒直接决定了刃口在长时间切割坚韧作物时的耐磨表现。
在实际田间作业中,刃口保持性表现为切割阻力随使用时间变化的曲线。优质高碳镰刀在连续切割小麦或高粱时,前50至100次挥砍内刃口几何形状保持稳定,切割面平滑且所需力量恒定。随着使用时间的推移,微观锯齿结构开始形成,若钢材纯净度高且杂质控制得当,刃口钝化过程较为缓慢,这意味着农户无需频繁进行打磨维护,从而提升了整体作业效率。
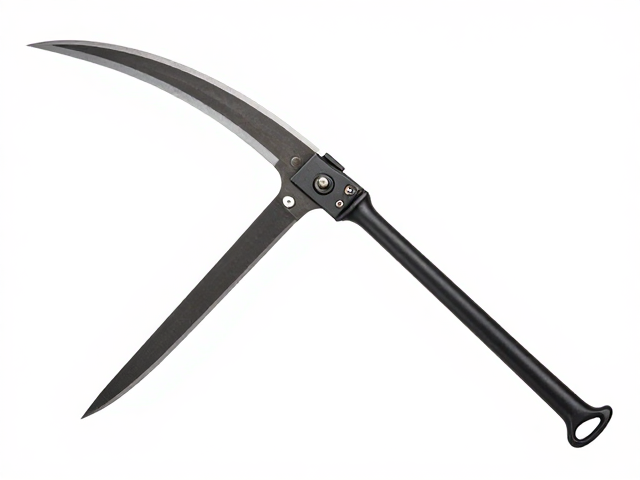
刃口几何角度对切割效率的影响
刃口角度是决定镰刀切割性能的关键物理参数,工业级产品通常采用25至30度的双边开角设计,这一角度在锋利度与刃口强度之间取得了平衡。较小的角度如20度以下虽然初始切割极其锋利,但刃口尖端过于脆弱,在接触土壤中的砂石或坚硬根茎时极易崩口或卷刃;而35度以上的角度虽然耐用,但切割时需要更大的向下的按压力,增加了使用者的体力消耗。
不同作物对刃口角度有着特定的适配需求。对于纤维质较粗、茎秆坚硬的作物如甘蔗或玉米,建议选用角度稍大(30-35度)的刃口以增强抗冲击能力;而对于叶片柔软、茎秆细弱的作物如水稻或牧草,25-28度的锐角设计能更轻松地切入植物组织,减少拉扯造成的断茬。这种几何匹配并非固定不变,而是需要根据具体农事场景进行微调,以确保每一次挥砍都能形成干净的切口,促进作物后续的生长或储存。
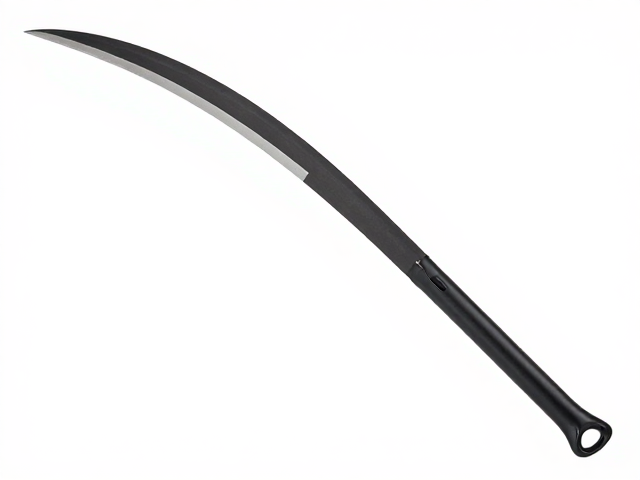
热处理工艺对韧性与硬度的调控
热处理过程中的淬火介质选择直接影响镰刀内部的晶格结构,常见的介质包括水、油和聚合物溶液。水冷淬火速度快,能获得极高的硬度,但可能导致内部应力过大,增加断裂风险;油淬则冷却速度适中,能有效减少变形和开裂,是工业级专业款镰刀常用的热处理方式。通过精确控制加热温度和保温时间,钢材内部的马氏体转变得以优化,从而在保持高硬度的同时提供足够的韧性。
回火处理是消除淬火应力、提升韧性的必要步骤。工业级镰刀通常在150至250摄氏度的低温环境下进行回火,这一过程有助于析出细小的碳化物,稳定基体组织。经过良好热处理的镰刀,其刃口既不会像玻璃一样脆性断裂,也不会像软铁一样容易变形。在实际检测中,合格的工业级镰刀在受到侧面冲击时,刃口仅产生微量塑性变形而非崩裂,这种性能特征直接决定了工具在恶劣工况下的使用寿命。
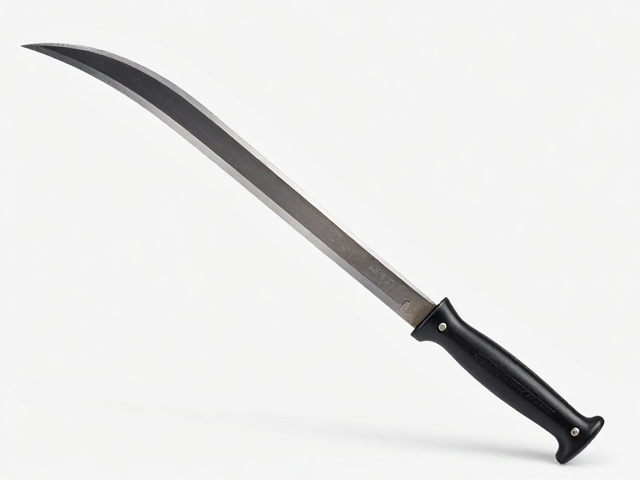
刃面表面处理与防锈维护
工业级镰刀的刃面通常经过精细打磨和抛光处理,表面粗糙度控制在Ra0.8至Ra1.6微米之间。光滑的刃面能减少切割过程中植物汁液和纤维的附着,防止粘性物质堵塞刃口,从而保持切割的流畅性。部分专业款还会采用发黑或磷化处理,这种氧化层能在金属表面形成致密的保护膜,显著延缓潮湿环境下的氧化反应。
日常维护中,水分残留是导致镰刀生锈的主要原因。使用结束后,务必用干布擦拭刃面,并涂抹少量植物油或专用防锈剂以隔绝空气和湿气。对于已出现轻微锈迹的刃口,可使用细砂纸或磨石轻轻去除,避免使用强酸强碱清洁剂,以免破坏钢材表面的保护层。正确的维护习惯能延长镰刀的使用寿命,使其在数年的高强度使用后仍保持原有的切割性能。
人体工学设计与握持舒适度
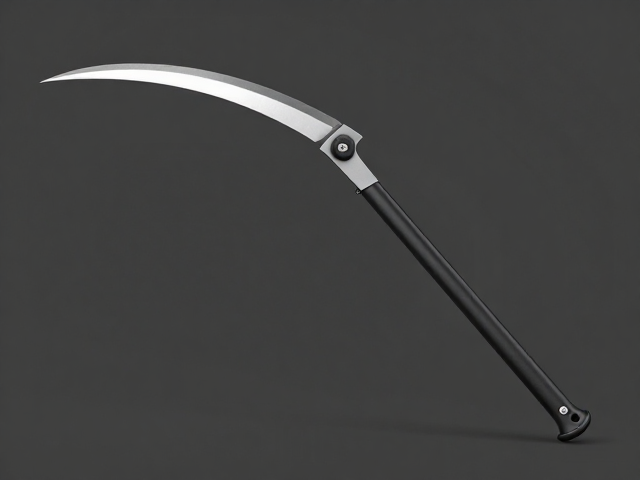
工业级专业款镰刀在设计时注重手柄与刀身的连接角度,通常采用15至20度的前倾角,这种设计符合人体自然挥砍的力学轨迹,能有效减少手腕和肩部在长时间作业中的疲劳感。手柄材质多选用经过防腐处理的硬木或高强度工程塑料,表面带有防滑纹理,确保在出汗或潮湿环境下仍能牢固握持,防止滑脱造成安全事故。
刀身的弧度设计直接影响切割轨迹和受力分布。专业款镰刀多采用微弧形或直柄带弧设计,弧度半径经过计算,使得刃口在挥砍过程中能以最佳切角接触作物。这种几何优化不仅提高了单次挥砍的切割效率,还分散了反向冲击力,保护使用者的关节健康。对于需要长时间站立作业的场景,合适的重量分布(重心靠近刀身中部偏前)能降低挥动时的惯性阻力,提升操作的灵活性与精准度。
刃口锋利度检测与评估方法
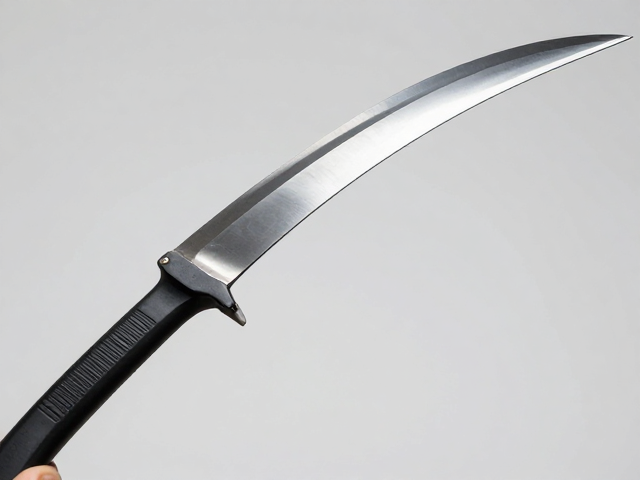
评估镰刀刃口锋利度可采用简单的物理测试法,例如切割单层纸巾或细棉绳。优质工业级镰刀应能一次性平滑切断纸巾,无撕裂或卡顿现象;切割细棉绳时,刃口应能轻松切入并连续切断多股纤维,无明显的拉扯变形。这种直观测试能快速反映刃口的微观锋利状态,是田间地头常用的简易判断标准。
更专业的检测可观察切割后的作物断面。锋利刃口切割出的植物茎秆断面平整、纤维断裂整齐,无明显挤压变形;而钝刃切割则会导致断面粗糙、纤维撕裂,甚至因挤压导致植物组织受损,影响后续生长或加工质量。通过对比不同状态下的切割效果,使用者能准确判断镰刀是否需要重新打磨或更换,从而维持最佳的作业效率。