
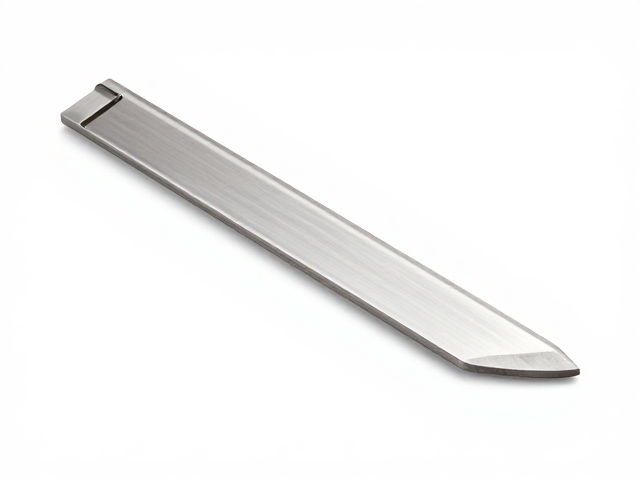
核心参数解析与材质匹配逻辑
亚克力切割刀的中端市场主要聚焦于高碳钢与钨钢合金材质的平衡,其中钨钢刀片因其硬度高、耐磨性强,成为切割硬质亚克力板的首选。在选购时,需重点关注刀片的厚度与刃口处理工艺,常见的刀片厚度在0.15mm至0.25mm之间,较薄的刀片能减少切割阻力,适合精细图案,而较厚的刀片则更稳定,不易崩刃。刃口通常经过微齿或镜面抛光处理,镜面刃口切割面光滑,减少毛刺,而微齿设计则有助于快速排出碎屑,防止粘连。
纸张与纸板的选择直接影响切割效果的稳定性。中端款切割刀通常适配0.1mm至1.5mm厚的卡纸、牛皮纸或瓦楞纸板。对于多层纸板,需确认刀具的推力机制是否足够,手动推切款依赖使用者手感,而带导向槽的款式则能保持切割线笔直。在实际操作中,纸张纤维的方向会影响切口平整度,顺纹切割通常更顺畅,逆纹则易出现锯齿状边缘,因此根据纸张纹理调整切割角度是提升成品质量的关键步骤。
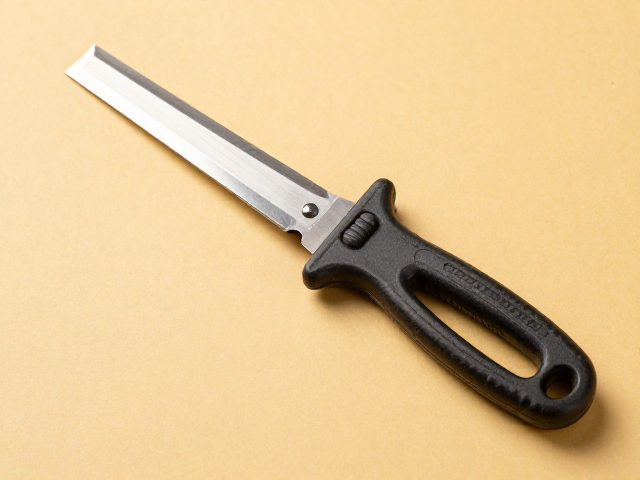
切割技巧与操作规范
切割亚克力时,保持刀具与板材垂直是避免崩边和切痕过深的核心。建议采用“浅切多次”的策略,即单次切割深度控制在0.5mm以内,通过多次重复划线直至切断,这样能有效减少热量积聚,防止亚克力因高温产生裂纹或发白。对于厚板切割,可在板材下方垫一层废纸板或专用切割垫,以保护桌面并增加支撑力,使切口更加整齐。操作时手部需稳扎稳打,避免中途停顿,连续的匀速运动能保证切割面的光洁度。
针对纸张和纸板,技巧重点在于固定与引导。使用重物或夹板固定纸张边缘,防止切割过程中纸张移位导致线条歪斜。对于长直线切割,可借助直尺或专用切割尺作为导向,刀具紧贴尺边滑动。在处理异形或曲线切割时,需减小切割角度,采用小幅度、高频次的推拉动作,利用刀刃的灵活性应对转角。对于需要精确对齐的复杂图案,可先在纸张背面标记辅助线,切割时以标记点为基准,逐步推进,确保内部镂空部分的完整性。
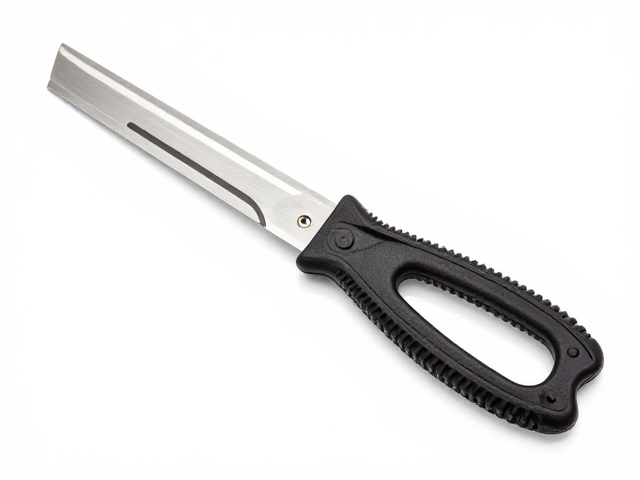
常见误区与避坑指南
许多用户在选购中端款切割刀时,容易陷入“越硬越好”的误区。实际上,过高的硬度可能导致刀片脆性增加,在遇到亚克力内部应力不均或纸张局部硬块时极易崩口。此外,忽视刀柄的人体工学设计也是常见陷阱,长时间使用刀柄过细或重心不稳的刀具,会导致手部疲劳,进而影响切割精度。选购时应亲自握持感受重心分布,优先选择防滑纹理明显、握感舒适的款式,以确保长时间操作的稳定性。
使用过程中的维护不当会迅速降低刀具寿命。亚克力切割产生的微细粉尘容易附着在刃口,若不及时清理,会影响后续切割的顺滑度,甚至导致刀刃锈蚀。建议每次使用后用软布擦拭刀身,并涂抹少量防锈油。对于纸张切割,需特别注意清理粘附在刀刃上的纸屑和胶痕,特别是处理过涂膜纸或带胶纸板后,残留物会改变刀刃摩擦力,导致切割阻力增大。切勿使用硬物刮擦刃口,以免破坏原有的抛光面,影响切割质量。