 锻造工艺
全龙骨结构焊接与锤锻延展工艺解析,打造极致强度与美观
全龙骨结构的核心力学优势与连接逻辑 全龙骨结构在金属工艺中代表着极高的结构完整性,其核心在于通过一条连续且贯穿整个器物主体的金属脊梁,为整体提供卓越的抗扭转力和抗压强度。这种设计摒弃了分段拼接可能产生的应力集中点,使得器
CATEGORY · 分类
「工艺与材质」共 981 篇,按主题分组整理,从刀型分工讲到结构与刃口,再落到上手与养护。
共 981 篇
本页 12 篇,按分类分组展示;筛选按钮会跳转到对应分类页,排序只改变当前页的顺序。
锻造工艺
全龙骨结构的核心力学优势与连接逻辑 全龙骨结构在金属工艺中代表着极高的结构完整性,其核心在于通过一条连续且贯穿整个器物主体的金属脊梁,为整体提供卓越的抗扭转力和抗压强度。这种设计摒弃了分段拼接可能产生的应力集中点,使得器
 锻造工艺
大马士革刀的高昂造价,核心源于其极其繁复且耗时的手工锻造流程。这种刀具并非通过现代机械冲压一体成型,而是需要将数百甚至上千层不同含碳量的钢材层层折叠锻打。在反复加热、折叠、焊接的过程中,钢材内部的杂质被挤出,不同材质的金
 锻造工艺
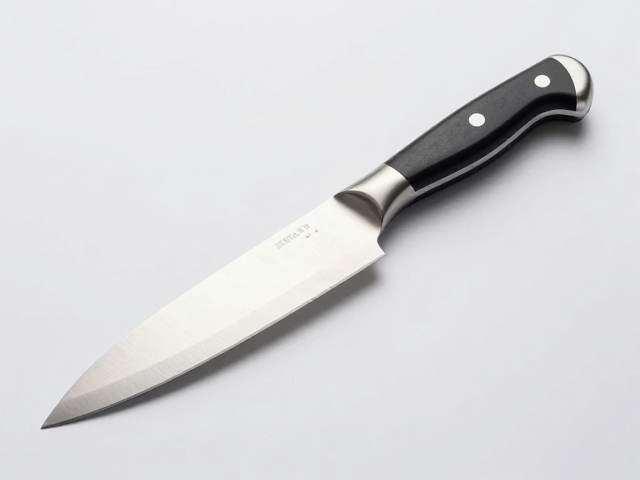
刀柄材质的物理特性与握持体验 厨房刀具的耐用性与操作手感,很大程度上取决于刀柄材质的微观结构及其与金属刀身的结合方式。常见的天然木材如胡桃木、樱桃木或竹材,因其含有天然油脂,在长期接触水和清洁剂后不易开裂,且纹理结构能提
 锻造工艺
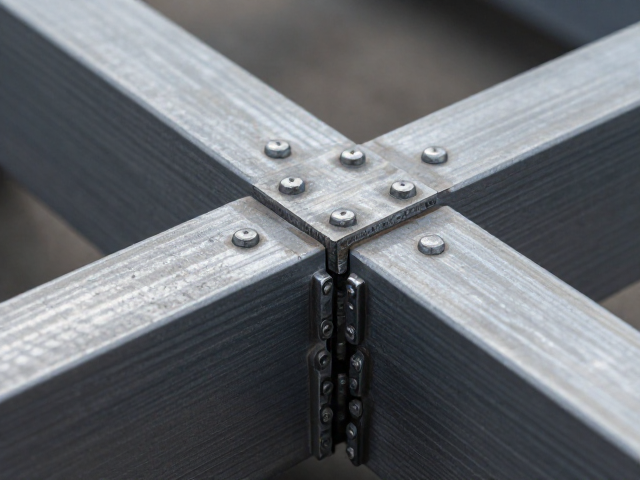
高温环境下钢材塑性变形机制解析 铆接结构在长期承受高温工况时,基体金属与铆钉材料的热膨胀系数差异会引发显著的残余应力。当温度超过钢材的再结晶温度,位错运动加剧,材料屈服强度大幅下降,导致连接部位出现不可逆的塑性变形。这种
 锻造工艺
精密工艺构建稳固连接 一体成型技术通过高温高压将金属或高强度复合材料熔接为单一结构,彻底消除了传统多部件拼接产生的缝隙与松动现象。这种制造工艺使得手柄内部应力分布更加均匀,在长时间握持或频繁受力时,各部件间不会产生相对位
 锻造工艺
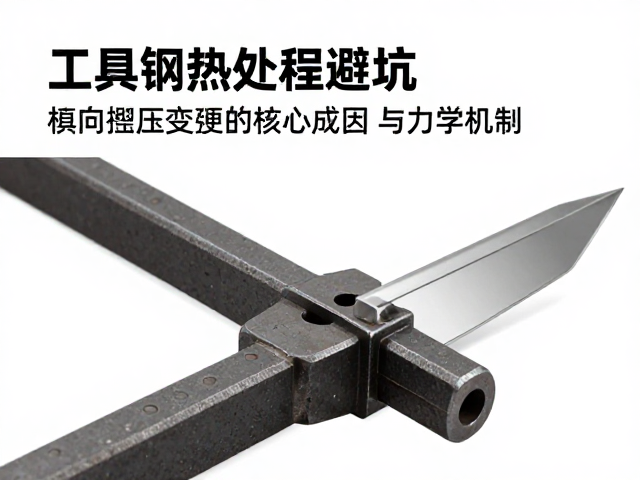
横向撬压变形的核心成因与力学机制 横向撬压变形通常发生在工具钢在淬火冷却过程中,由于工件截面厚度差异巨大或夹持方式不当,导致热应力与组织转变应力分布不均。当工件一端被刚性固定或夹持,而另一端自由冷却收缩时,巨大的拉应力会
 锻造工艺
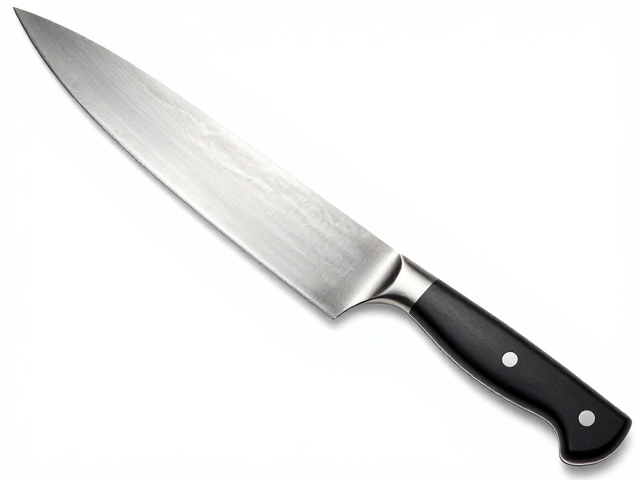
锤纹半龙骨的结构逻辑与力学优势 半龙骨结构意味着刀身金属并未完全包裹刀柄,而是通过铆钉或环氧树脂将刀腹与手柄材料结合,这种设计在视觉上保留了刀具的工业美感,同时在重量分布上提供了独特的平衡感。相比于全龙骨的厚重,半龙骨通
 柄材
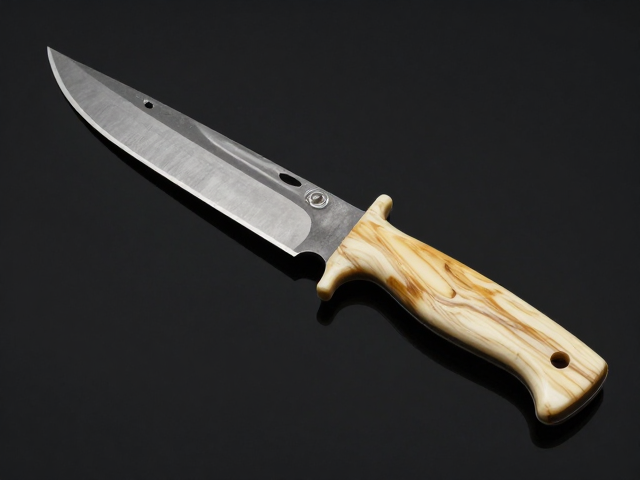
户外刀具核心部件的材料特性与基础逻辑 制作一把耐用且实用的户外刀,手柄材料的选择直接决定了握持的舒适度、防滑性能以及长期使用的安全性。橡胶与环氧树脂的组合,常被称作“G10”或“Micarta”的替代方案,或者是直接使用
 柄材
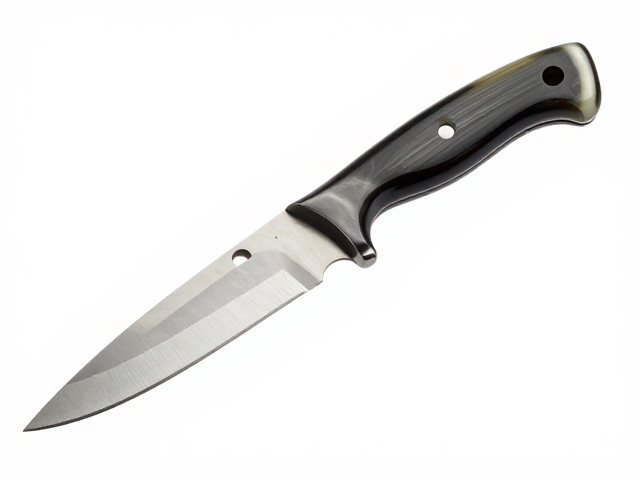
材质工艺与结构解析 合成现代材料在牛角柄刀具领域的应用,主要体现在利用高分子树脂或碳纤维增强复合材料替代天然牛角或传统木材。这种工艺通过高温高压注塑或层压成型,使得刀柄内部结构致密,外部纹理经过仿牛角纹路处理,既保留了天
 柄材
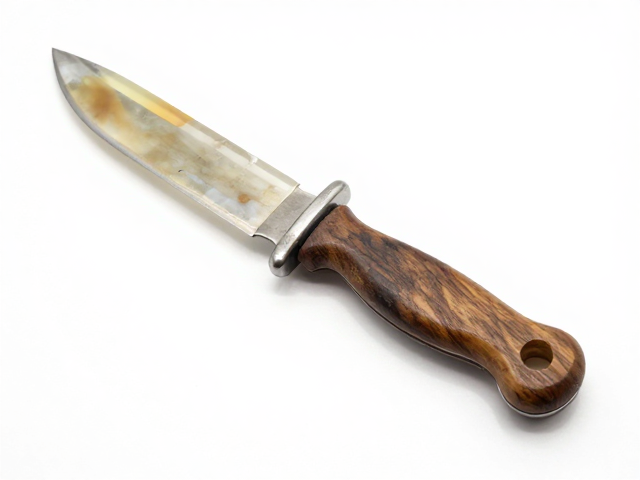
树脂刀柄受损的常见形态与初步诊断 树脂材料在长期受力或环境变化下,容易出现裂纹、分层或表面磨损,这些损伤会直接影响刀具的结构强度与握持舒适度。常见的损坏形态包括刀柄尾部的崩角、护手与刀柄连接处的开胶,以及树脂表面因氧化产
 柄材
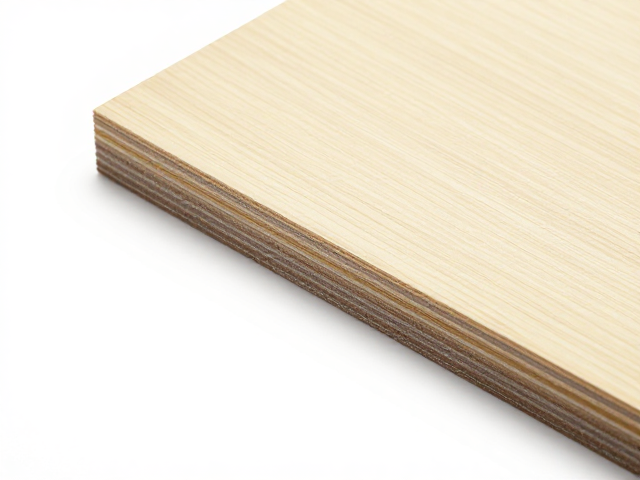
材料特性与物理属性的根本差异 G10层压材料由多层玻璃纤维布浸渍环氧树脂后,经高温高压固化而成,这种制造工艺使其具备极高的硬度和抗冲击能力。其表面通常经过拉丝或磨砂处理,提供优异的防滑性能,即便在潮湿或沾油的环境下,也能
 柄材
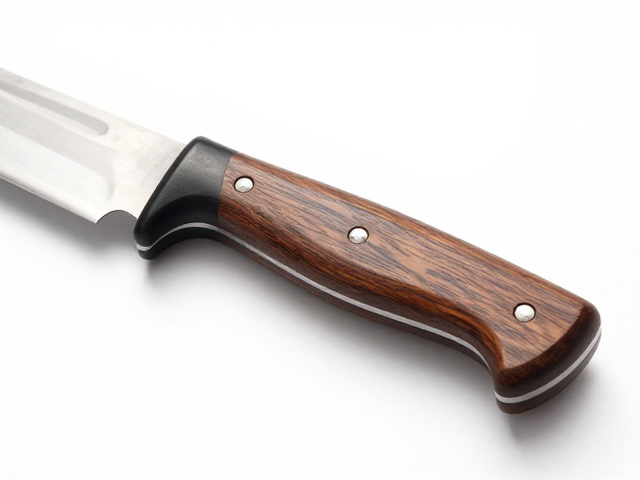
铆接工艺与木材特性的物理耦合 柚木因其富含天然油脂及严密的纤维结构,成为刀具手柄制作中的热门选材。在刀具组装过程中,刀身尾端延伸出的铁芯( tang )通常会穿透柚木柄体,并通过金属铆钉进行固定。这种铆接方式并非简单的物
这个分类下暂时没有内容,换一个分类看看。
「工艺与材质」共收录 981 篇条目。选购时先看自己最常做的动作,再看刀身厚度、刃口角度与维护习惯;凡是无法从刀身结构与工序上验证的说法,例如具体厂商的销量、价格与获奖记录,都不写进正文。所有参数给的是常见区间,不是某一款产品的实测值。
《刀具类型与功能》(1278 篇)《手工刀具品牌》(407 篇)《手工刀具使用场景》(255 篇) 按刀具类型、工艺、品牌与场景继续找,比只对着参数表逐项打勾更有效。