
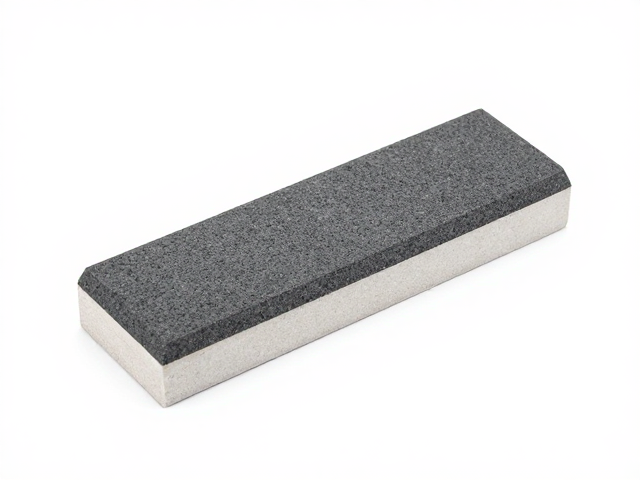
磨刀石的材质特性与适用场景解析
天然磨刀石通常由砂岩、浮石或粘土烧结而成,其内部含有天然矿物颗粒,质地相对柔软且具有较好的自锐性。在使用过程中,磨刀石表面的颗粒会随着摩擦逐渐脱落,形成微小的凹槽,这种特性使得新磨刀石在初期使用时能较快去除金属,但后期可能需要频繁修整平面。常见的天然石种如日本的水石,因其孔隙率高,储油性好,常用于精细刃具的打磨,但价格差异较大,需根据产地和密度进行甄别。
人造磨刀石则多采用氧化铝、碳化硅或金刚石粉末结合树脂或金属粘合剂制成。氧化铝磨石硬度高,耐用性强,适合处理高碳钢或不锈钢刀具的粗磨与精磨;碳化硅磨石切削效率极高,但质地较脆,易碎裂,通常用于硬质合金或需要快速去料的场景。近年来,复合结合剂技术使得人造石在保持高硬度的同时改善了排屑能力,不同目数的选择成为关键,粗目(如400-800目)负责快速修整刃口,细目(如1000-3000目)负责抛光去痕,用户需根据刀具初始状态和最终需求组合使用。
抛光膏的成分原理与操作规范
抛光膏主要由微细研磨颗粒(如氧化铬、氧化铝或金刚石微粉)与润滑载体(如硬脂酸、石蜡或植物油)混合而成。氧化铬抛光膏呈绿色,颗粒细腻,主要用于不锈钢或合金刀具的最终镜面抛光,能有效去除细微划痕并提升耐腐蚀性;氧化铝抛光膏颜色多为白色或灰色,切削力适中,适用于碳钢刀具的半精磨至精磨过渡阶段。载体中的润滑成分不仅能降低摩擦生热,防止刃口退火,还能包裹研磨屑,避免堵塞研磨面,确保打磨过程的稳定性。
操作时需将抛光膏均匀涂抹在磨刀石表面或专用抛光布上,避免过量堆积导致颗粒悬浮不均。对于硬质合金或高硬度钢材,建议采用“湿磨”方式,即在打磨过程中定期滴加清水或专用冷却液,以控制刃口温度,防止金属组织发生变化。抛光过程中应保持刀具与研磨面接触角度恒定,通常保持在15-20度之间,通过均匀的往复运动或单向前推动作,逐步消除前一道工序留下的磨痕。切勿在干燥状态下强行干磨,这极易造成刃口崩缺或抛光膏过早失效。
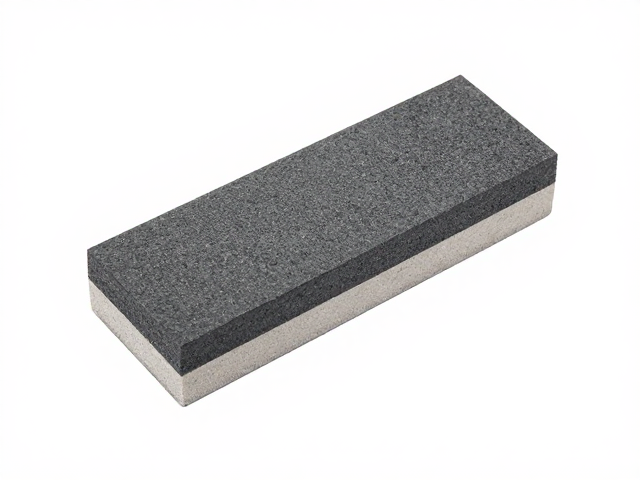
磨刀石的日常清洁与平面修复
使用后的磨刀石表面会残留金属屑和油脂,若不及时清理,这些杂质会嵌入石孔中,导致后续打磨效率下降甚至划伤刃口。清洁时应先用清水冲洗,再用软毛刷轻轻刷去表面污垢,对于油性较大的天然石或使用了油性抛光膏的情况,可使用少量中性洗涤剂辅助清洗,随后务必用清水彻底冲洗干净。清洗完毕后,将磨刀石置于通风阴凉处自然晾干,避免阳光直射或高温烘烤,以防石材开裂或结合剂老化。
随着使用时间增加,磨刀石表面会出现凹陷或不平整,影响打磨的均匀性,此时需进行平面修复。对于天然磨刀石,可使用粗目的人造磨石或专用的研磨平板,在加水状态下进行交叉研磨,直至表面恢复平整。人造磨石若出现严重磨损,部分产品支持用金刚石修平盘进行修复,操作时需施加均匀压力,并不断移动位置,避免局部过度磨损。修复完成后,再次清洗并晾干,即可恢复其最佳工作状态。
抛光膏的储存管理与失效判断
抛光膏对储存环境较为敏感,高温会导致油脂融化分离,低温则可能使膏体变硬难用。理想的储存温度应保持在10-25摄氏度之间,避免阳光直射和潮湿环境。开封使用后,应立即盖紧盖子,防止水分蒸发或杂质混入。对于长期未用的抛光膏,使用前需检查其状态,若发现油脂析出过多,可轻轻搅拌使其重新均匀混合;若膏体已干裂或硬化,则可能已失去润滑和研磨功能,不建议继续使用。
判断抛光膏是否失效,主要观察其研磨效率和表面状态。当抛光膏涂抹后无法形成均匀薄膜,或打磨过程中出现明显的干涩感、阻力增大,且刃口表面无法出现预期的光泽时,说明研磨颗粒可能已脱落或载体失效。此外,若抛光膏颜色发生明显变化,如变黑或夹杂大量金属碎屑,也表明其清洁能力下降。此时应更换新的抛光膏,以确保刃具处理的质量和安全性。