
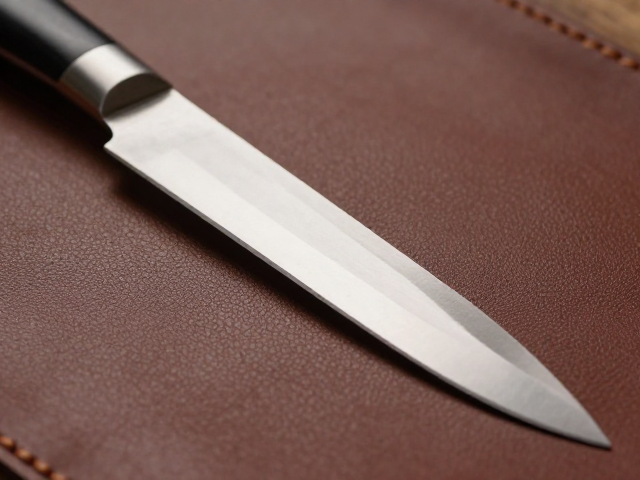
刀刃材质与热处理工艺的从属关系
皮革裁切工具的核心在于刀刃,其中高碳钢与不锈钢是两种最常见的基材选择。高碳钢硬度通常能维持在HRC 58-62之间,这种硬度使得刀刃在长时间使用后仍能保持极佳的锋利度,非常适合需要精细修边和精准裁切的工作场景。然而,高碳钢的显著弱点在于其抗氧化能力较弱,若在使用后未及时清洁擦干,极易在刀面形成锈斑,进而影响切割顺畅度甚至污染皮革表面。
相比之下,不锈钢刀刃在防锈性能上表现更为优异,日常维护相对轻松,适合环境湿度较大或工作频率较高的工作室。虽然部分高端不锈钢经过特殊热处理也能达到接近高碳钢的硬度,但在极端耐磨性上略逊一筹。选择时需权衡工作环境,若追求极致锋利与耐用且具备严密的保养流程,高碳钢更具优势;若更看重工具的易得性与低维护成本,不锈钢则是更稳妥的折中方案。
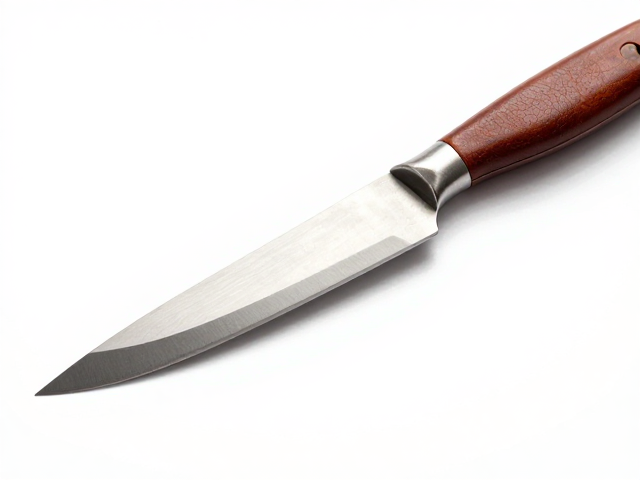
刀刃几何形状对裁切效率的影响
直刃刀是皮革制作中最基础也最常用的工具,其刀身平直,受力均匀,能够提供稳定的切割轨迹。在处理直线裁切或需要精确控制切割深度的场景时,直刃刀能提供极高的稳定性。对于新手而言,直刃刀更容易掌握发力技巧,不易因角度偏差导致切口歪斜,是建立肌肉记忆的首选工具。
弧形刃或曲线刃则专为处理圆形、椭圆形或不规则边缘设计。其刀刃呈流线型分布,配合旋转手腕的动作,可以一次性完成平滑的弧线切割,避免了直刃刀在处理曲线时因多次短促切割导致的锯齿状边缘。在制作皮带扣环、圆形表带或装饰性皮件时,弧形刃能显著提升工作效率并保证边缘的美观度。选择时需根据主要制作的皮具类型,决定直刃与弧刃的比例配置。
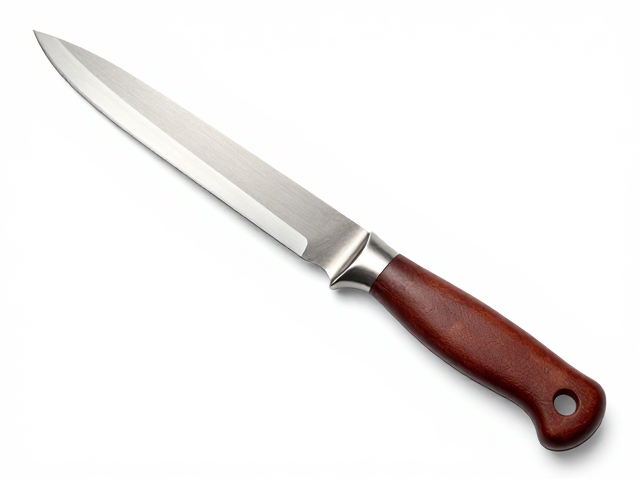
握柄人体工学与操控稳定性
刀刃与手柄的连接方式直接影响操作的安全性与舒适度。一体式锻造手柄将刀身与手柄材料融合,结构坚固,无松动风险,能承受较大的扭转力,适合需要大力裁切厚牛皮或进行重型加工的场景。这种设计通常重量分布较为均匀,有助于长时间工作下的手部疲劳管理。
分体式手柄则通过铆钉或螺丝将刀柄材料固定在刀身上,这种结构允许使用木材、皮革包裹物或工程塑料等多样化材料制作手柄,以更好地贴合不同手型。分式设计便于后期更换磨损的握柄部分,且可以通过调整握柄形状来优化重心分布,使刀具在手中更跟手。对于手部较小或需要精细操控的用户,分式手柄能提供更灵活的握持角度,减少手腕僵硬。
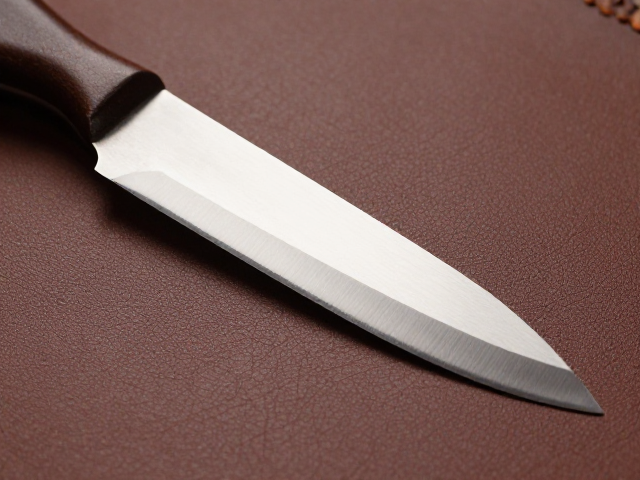
刃口角度与厚度对切割质感的决定作用
刃口角度决定了刀刃切入皮革的阻力与切口形态。较小的刃口角度(如20-25度)能形成更锋利的切割线,切入顺畅,适合处理较薄的皮革或需要光滑切面的工艺。这种刃口在切割多层皮革时表现优异,不易发生卡顿或偏移。但过小的角度可能导致刀刃在遇到硬物时容易崩口,对使用者的操作稳定性要求较高。
较大的刃口角度(如30-35度)则增强了刀刃的结构强度,能承受更大的冲击力,适合处理硬质皮革、多层叠加或含有胶层的材料。虽然切割时的阻力略有增加,但刀刃更耐用,不易卷刃。对于初学者,适中的刃口角度(约25-30度)能在锋利度与耐用性之间提供更好的平衡,降低因操作不当导致刀具损坏的风险。
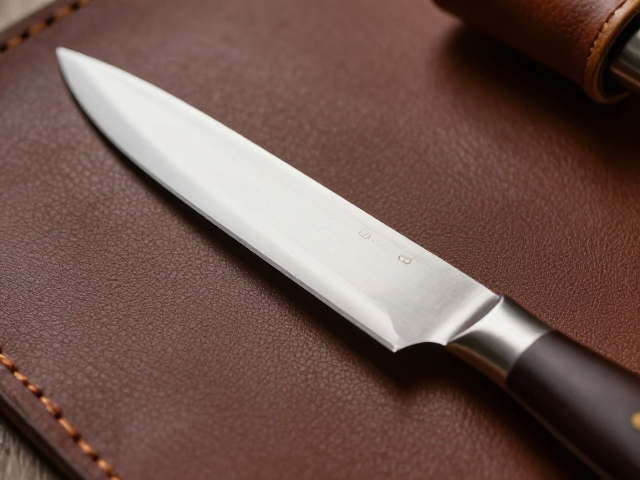
刃口宽度与特定工艺的匹配逻辑
窄刃(宽度小于10毫米)通常用于精细的修边、划线或处理小面积细节。其接触面积小,压力集中,能实现高精度的局部切割。在制作皮带孔、小型皮具配件或进行边缘修整时,窄刃能提供更强的控制力,避免误伤周围区域。窄刃对使用者的手部稳定性要求极高,需配合稳固的垫板使用。
宽刃(宽度大于15毫米)则适用于大面积的裁切或需要一次性切断多层皮革的情况。宽刃能分散切割时的应力,减少皮革变形,提高裁切的平整度。在处理沙发皮、汽车内饰等大面积材料时,宽刃能显著减少切割次数,提升作业效率。宽刃刀具通常重量较大,需借助刀具自重进行切割,而非依赖手部推力,以确保切口垂直且平整。