
圆刀片采购中的伸出量定义与核心影响
在圆刀片的生产与加工场景中,刀片伸出量是指刀片刃口相对于刀座或压料板中心线的垂直距离,这一参数直接决定了切割材料的厚度适应性及刃口的受力状态。过大的伸出量会导致刀片在切入材料时产生过大的侧向应力,长期运行下极易引发刀片崩刃、卷边甚至断裂,缩短工具寿命;而过小的伸出量则可能导致切割不彻底,产生毛刺或拉丝现象,直接影响成品的外观质量与尺寸精度。对于批量采购的企业而言,明确这一物理界限是确保生产稳定性的首要环节,它并非单一的数值设定,而是需要结合材料特性、切割速度以及设备刚性进行综合计算的技术指标。
精准控制伸出量能够显著优化切割过程中的摩擦力分布,进而提升整体生产效率。当伸出量处于最佳区间时,刀片与材料的接触点更加稳定,切屑排出顺畅,减少了因切屑堆积导致的重复切割或卡料现象。这种稳定性使得设备能够维持更高的运行节拍,降低因刀具故障导致的停机维护时间。在实际作业中,许多企业发现,通过微调伸出量,可以在不更换刀片规格的情况下,适应不同厚度或硬度的材料变化,这种灵活性对于需要频繁切换生产品种的制造环境具有极高的实用价值,是提升生产线柔性化的关键技术手段。
基于设备参数的伸出量计算与设定
设定合理的刀片伸出量必须依据具体的切割设备结构,通常遵循“材料厚度+刀片厚度+安全余量”的计算逻辑。一般而言,伸出量约为材料厚度的1/3至1/2,同时需预留0.5毫米至1毫米的安全间隙,以防止刀片背面与压料板或刀座发生干涉碰撞。这一计算过程需要结合设备的最大夹持力与刀轴强度,对于高强度合金钢或厚型塑料等难切割材料,建议采用较小的伸出量以分散切削力,而对于纸张、薄膜等薄型材料,则可适当增加伸出量以保证切割的干脆利落。企业需建立详细的设备参数数据库,记录不同型号设备在最佳伸出量下的运行数据,为后续采购和调试提供数据支撑。
在批量采购环节,企业应优先选择具备高精度调节机构的刀座系统,这类系统通常配备微动调节螺丝或数字化定位装置,能够将伸出量的误差控制在微米级别。传统的机械式调节容易因震动产生位移,导致伸出量不稳定,进而影响切割一致性。采购时需重点考察刀座材料的耐磨性与结构刚性,确保在长期高频使用下,调节机构不会出现松动或变形。此外,刀轴的同轴度也是影响伸出量稳定性的关键因素,高同轴度的刀轴能确保刀片旋转时的径向跳动极小,从而维持伸出量的一致性,避免因跳动过大造成的局部过度磨损。
采购选型中的技术参数匹配与验证
批量采购圆刀片时,需根据实际生产需求匹配刀片的材质、硬度及齿形,这些参数与伸出量的设定密切相关。高硬度材质如高速钢或硬质合金,通常能承受更大的切削力,适合设定相对较大的伸出量以应对厚料切割;而韧性较好的材质则更适合较小伸出量的精细切割。采购方应要求供应商提供详细的材质证明书及硬度检测报告,确保刀片性能符合生产要求。同时,刀片的外径、内径及槽宽需与现有设备刀轴严格对应,任何微小的尺寸偏差都可能导致安装后伸出量无法准确设定,甚至引发安全隐患。
为了验证采购刀片在预定伸出量下的性能表现,企业应建立严密的试产验证流程。在正式批量投产前,选取小批量刀片进行不同伸出量设定的切割测试,记录切割质量、刀具磨损情况及设备噪音变化。通过对比不同设定下的数据,确定当前材料与设备条件下的最佳伸出量范围,并将其固化为标准作业程序。这一过程有助于发现潜在的技术风险,避免因盲目设定参数导致的大规模质量事故。验证数据应作为后续采购验收的重要依据,确保每批次采购的刀片均能满足既定的工艺标准。
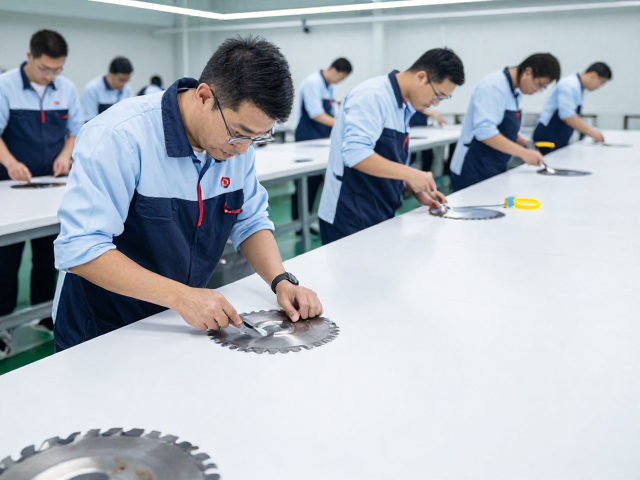
标准化作业流程与日常维护管理
建立标准化的伸出量设定与调整流程是确保批量生产一致性的核心。企业应制定详细的操作规范,明确规定在更换刀片、调整材料或设备维修后,必须重新校准伸出量。校准过程需使用专用量具,如千分尺或激光测距仪,替代经验判断,确保每次设定的数值精确无误。操作人员需经过专业培训,掌握校准工具的使用方法及判断标准,严禁凭感觉调整。此外,应设立定期的巡检机制,检查刀座调节机构是否松动,量具是否准确,确保伸出量在长期运行中保持稳定。
日常维护管理应包括对刀片伸出量相关部件的清洁与保养。切割过程中产生的粉尘、油污或金属碎屑可能积聚在刀座调节区域,影响调节机构的灵敏度,导致伸出量设定偏差。企业应制定严密的清洁计划,定期清理刀轴、刀座及压料板,确保各部件运动顺畅。同时,建立刀片使用档案,记录每片刀片的安装时间、设定伸出量、更换原因及使用寿命,通过数据分析优化伸出量设定策略,逐步提升生产效率与刀具利用率,实现成本控制与质量提升的双重目标。