
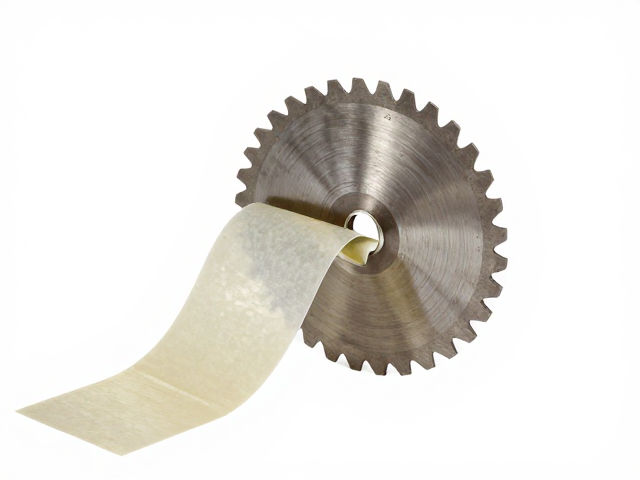
圆刀片锁止机构的核心结构与力学传递
圆刀片锁止机构是精密切割设备中的关键传动组件,其设计初衷在于解决高速运转下刀片因离心力或切削反作用力产生的轴向窜动与径向跳动问题。该机构通常由高精度主轴、锁紧螺母、隔套以及定位销等核心部件构成,通过机械预紧力将刀片牢固地固定在旋转轴系上。在薄膜与胶带切割场景中,刀片与刀座之间的配合间隙需控制在微米级别,任何微小的松动都会导致切割边缘出现毛刺或尺寸偏差。锁止结构利用高强度的螺栓或卡簧提供轴向约束,确保刀片在承受垂直切割压力时,能够保持绝对的同轴度,从而将旋转运动的稳定性转化为切割过程的线性精度。
从材料科学的角度来看,锁止机构的可靠性直接取决于接触面的摩擦系数与抗疲劳强度。工业级锁止机构常采用经过表面硬化处理的合金钢材质,以抵抗长期高频启停带来的机械磨损。在实际运行中,刀片受到的切向切割力会试图克服锁紧力,导致刀片微幅滑移。为此,现代锁止设计引入了自锁螺纹或液压胀套技术,通过增加径向膨胀力来消除配合间隙。这种设计不仅提升了动态稳定性,还有效降低了因振动引发的共振现象,使得切割过程更加平稳。对于需要频繁更换刀片的生产线而言,快速锁止与释放机制的设计也成为了提升设备稼动率的重要考量因素。
切割精度提升的几何学与动力学机制
薄膜与胶带材料的低刚度特性使得切割过程中的受力变形成为影响精度的主要瓶颈。圆刀片在切入材料瞬间,会产生一个指向刀片中心的径向分力,若锁止机构刚性不足,刀片会发生微量偏转,导致切割线偏离理论路径。锁止机构通过提供严密的径向支撑,限制了刀片的自由度,使其严格遵循预设的运动轨迹。在高速切割状态下,空气动力学效应及材料粘附力会进一步干扰切割面,高精度的锁止结构能显著抑制刀尖振动,减少“锯齿效应”的产生。这种稳定性对于生产高精度光学膜或电子级胶带尤为关键,因为这些领域对边缘平整度和尺寸公差有着极其严苛的要求。
动力学分析显示,锁止刚度与切割质量的相关性呈非线性特征。当锁止力低于临界值时,刀片微动会导致磨损加剧和精度下降;而过高的锁止力则可能引起主轴轴承预紧力过大,导致温升并影响旋转精度。因此,优化的锁止设计需要在夹持力与旋转阻力之间寻找平衡点。通过有限元分析模拟刀片在切割不同厚度、不同材质(如PET、PI、PE等)薄膜时的应力分布,工程师可以确定最佳的锁紧扭矩和隔套厚度。这种基于数据驱动的结构设计,确保了切割过程在动态负载下仍能保持几何一致性,从而满足高精度包装、电子制造等行业对切割精度的严苛标准。
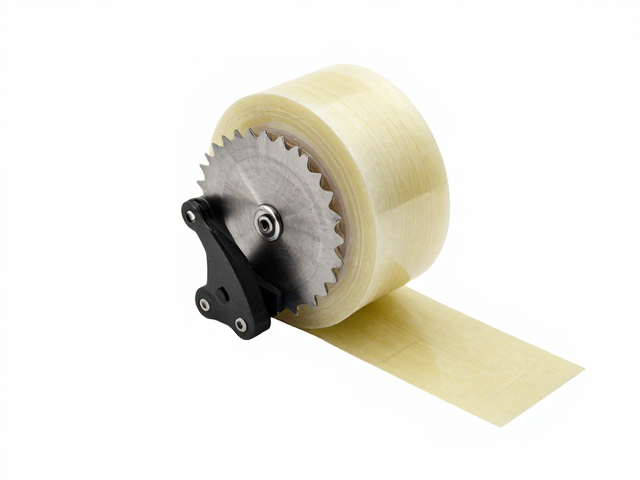
稳定性保障与长期运行维护策略
设备在长期运行中,环境温度变化、材料粉尘堆积以及机械疲劳等因素会逐渐削弱锁止机构的性能。薄膜切割产生的细微粉尘容易进入锁紧螺纹或法兰接触面,形成研磨性颗粒,加速配合面的磨损,导致锁紧力衰减。因此,密封与防护设计是维持长期稳定性的关键环节。许多高端锁止机构采用了迷宫式密封或防尘罩结构,有效隔绝外部污染物侵入。同时,定期的无损检测与预紧力校验是预防性维护的重要组成部分。通过监测主轴振动频谱,可以提前发现锁止松动的前兆,避免突发性故障导致的产品批量报废。
为了进一步提升稳定性,部分先进设备引入了智能锁止监测系统。虽然目前主流仍依赖机械结构,但传感器技术的应用使得状态监控成为可能。通过在锁紧部件附近布置位移或压力传感器,实时反馈锁紧状态的变化,操作人员可依据数据调整维护周期。此外,润滑管理也是不可忽视的一环。在锁止机构的非切割接触面施加适量的二硫化钼或特制润滑油,可减少微动磨损,延长部件寿命。对于高连续性生产的薄膜与胶带加工线,建立严密的锁止机构维护规程,包括清洁、紧固、更换易损件的标准作业程序,是确保切割精度与稳定性长期处于最佳状态的基础保障。