
宏观形貌与表面状态初判
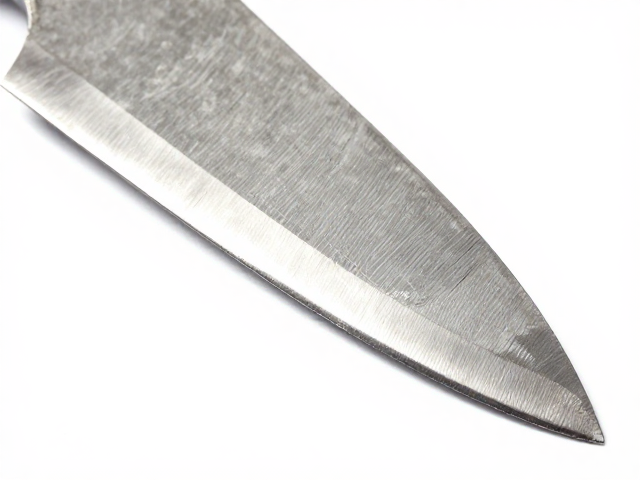
回火后的刀具配件表面色泽是判断热处理水平最直观的第一道防线。在控制良好的氧化气氛或真空环境中进行回火时,钢材表面会因温度变化形成不同厚度的氧化膜,从而呈现出从淡黄、金黄到紫红乃至深蓝的特定颜色序列。例如,高速钢刀具在560℃左右进行三次回火后,表面通常应呈现均匀的金黄色或浅蓝色,若出现灰暗、发黑或斑驳不均的现象,往往暗示炉内保护气氛失效、温度分布不均或钢材脱碳严重。这种视觉检查无需复杂设备,仅凭经验与标准色卡对比,即可快速筛选出炉温失控或保护不当导致的低质量工件。
除了颜色,工件的几何形状保持能力也是关键指标。高硬度刀具在回火过程中若存在残余奥氏体分解不充分或内应力释放不均,极易发生翘曲、扭转变形。检查时需将刀具放置在精密平板上,利用塞尺检测刃口与基准面的平行度,或使用光学投影仪观察刃线直线度。对于细长杆状或薄壁结构的刀具配件,微小的弯曲都可能影响后续研磨精度及使用寿命。合格的热处理状态下,刀具应保持原始夹持后的形态特征,无肉眼可见的扭曲或局部凹陷,确保后续加工基准的稳定性。
硬度测试与金相组织微观分析
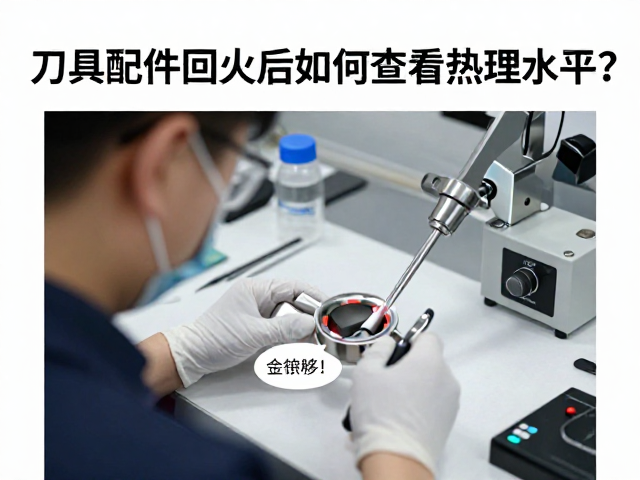
硬度是衡量回火效果的核心量化指标,但单一数值无法完全反映材料性能,需结合显微硬度与宏观硬度综合评估。使用洛氏硬度计检测整体硬度时,应避开刃口薄弱处,选择刀具主体受力区域,确保压痕清晰且数值稳定。对于高精度刃具,还需借助显微硬度计对刃口微观区域进行测试,以验证表面硬化层深度与心部硬度的梯度分布是否合理。若硬度值偏低,可能源于回火温度过高导致碳化物过度聚集;若硬度异常偏高且伴随脆性增加,则可能存在回火不足或二次硬化效应未完全发挥的情况,需结合具体钢材牌号的热处理曲线进行对标分析。
金相组织观察能揭示材料内部的微观结构变化,是判断回火质量的深层手段。通过抛光、腐蚀后的金相显微镜检查,重点观察回火马氏体的回火程度、残余奥氏体的含量以及碳化物的析出状态。理想状态下,回火马氏体应呈针叶状清晰可见,碳化物细小且均匀分布,无明显的粗大未溶碳化物或过共析钢中的网状碳化物残留。此外,需特别注意刃口区域是否存在脱碳层,脱碳层会导致表面硬度下降和耐磨性降低,通常表现为显微镜下铁素体白亮层。若发现晶粒粗大或存在显微裂纹,则表明加热温度过高或冷却过程中产生了热应力损伤,直接判定为热处理水平不合格。
残余应力与服役性能验证
残余应力分布直接影响刀具的抗疲劳强度和尺寸稳定性。虽然工业现场较少对所有批次进行应力检测,但对于关键部件,常采用X射线衍射法或盲孔法测定表面残余应力。合理的回火工艺应能消除或降低淬火产生的拉应力,使表面处于适度的压应力状态,从而提高刀具的抗开裂能力。若残余拉应力过大,刀具在切削过程中极易产生微裂纹扩展,导致崩刃或早期失效。通过对比不同回火工艺参数下的应力数据,可优化热处理规范,确保刀具在长期高速切削环境下保持结构完整。
实际切削试验是检验回火水平的最终环节,它综合反映了硬度、韧性及耐磨性的平衡效果。在标准工况下,对回火后的刀具进行连续切削测试,记录其刃口磨损速率、表面粗糙度保持情况以及抗冲击性能。合格的热处理刀具应在规定切削时间内保持刃口锋利,无明显卷刃或崩缺,且磨损均匀。若出现过早钝化,可能暗示回火温度不足导致硬度虚高但耐磨性不佳;若出现崩裂,则可能因回火不充分导致韧性不足。通过这种基于真实工况的性能反馈,可反向修正回火时间与温度的设定,形成从检测到工艺优化的闭环控制。