
钢材特性与微观结构差异
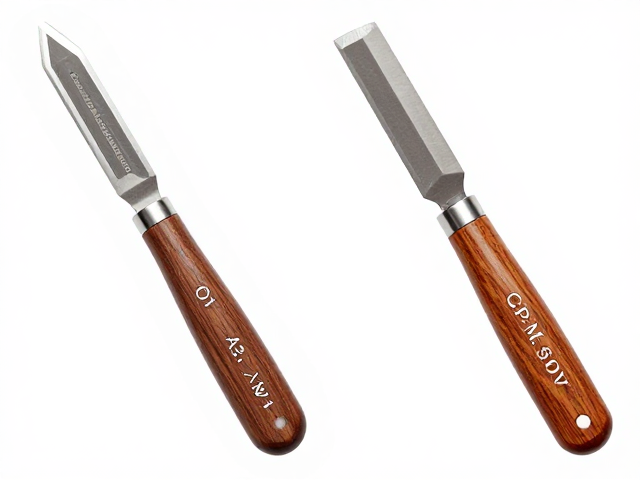
O1、A2和W1均属于传统的高碳工具钢系列,其核心共同点在于含有较高比例的碳元素,通常在0.5%至1.5%之间,这直接决定了它们具备较高的硬度和耐磨潜力。W1是典型的水淬高碳钢,不含合金元素,热处理后能获得极高的锋利度,但耐腐蚀性较弱,容易生锈。A2则属于空冷硬化钢,含有约1.2%的碳和1.2%的铬,其微观结构中形成的碳化物分布较为均匀,使其在保持良好耐磨性的同时,具备优于O1和W1的抗冲击韧性,且对热处理变形的敏感性较低。O1同样是油淬高碳钢,含有少量钼和锰以改善淬透性,它在硬度和保持性上介于W1和A2之间,是木工刀具中非常经典的选择,尤其在手工打磨和修复刃口时表现直观。
CPM S90V则代表了粉末冶金技术在高性能钢领域的应用成果。与上述传统冶炼钢材不同,S90V通过雾化制粉工艺,使得碳化物颗粒极其细小且分布高度均匀,消除了传统钢材中常见的偏析现象。这种微观结构的差异使得S90V含有高达14%的碳和14%的铬,以及5%的钒。钒与碳结合形成的碳化钒硬度远超普通碳化物,使得S90V在极细颗粒状态下仍能维持卓越的抗磨损能力。这种材料特性使其在长时间连续切削硬木或含有砂砾的木材时,刃口保持时间显著长于O1、A2和W1,但同时也带来了较高的脆性和对热处理工艺精度的严苛要求。
木工场景下的性能表现
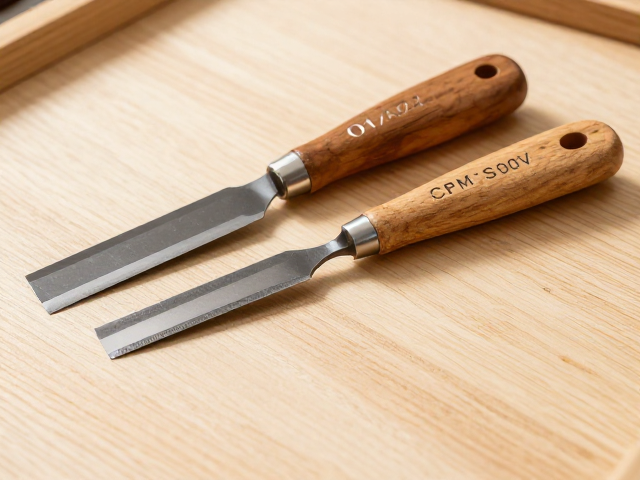
在木工雕刻的具体应用中,刀具的性能表现直接取决于木材的种类和加工方式。对于处理未经过精细筛选的原木或含有隐性砂砾的木材,CPM S90V的耐磨优势体现在刃口寿命的显著延长。其高钒含量形成的硬质碳化物能有效抵抗研磨性磨损,使得刀具在较长时间使用后仍能维持预设的几何角度,减少频繁打磨和重新开刃的频率。相比之下,A2钢因其较好的韧性,在面对硬木中的结节或意外冲击时,更不易发生崩口或卷刃,适合需要一定抗冲击力的粗加工或雕刻工具。O1和W1则更容易通过手工砥石快速恢复锋利度,适合对刃口极致锋利度有要求且愿意投入时间维护的精细雕刻场景,但需特别注意W1在潮湿环境下的防锈问题,避免漆膜脱落或刃口腐蚀。
从刃口保持性与修复难度的平衡来看,不同钢材呈现出截然不同的维护逻辑。S90V虽然初始磨削难度较大,因其高硬度需要使用金刚石或高品质碳化硼磨石,但其一旦磨出刃口,保持性极佳,适合追求长时间稳定工作状态的专业用户。A2和O1在磨削时阻力较小,普通碳化硅或氧化铝磨石即可轻松处理,且刃口修复成本低,适合需要频繁调整刃口形态或进行区域性修复的雕刻师。W1虽然磨削容易,但其硬度相对较低,在切削硬木时刃口磨损较快,需要更频繁地进行维护,且其防锈特性决定了在潮湿车间环境中需要更严密的保养措施,否则氧化层会影响刃口的平滑度和视觉效果。
选型决策与使用建议
选择木工雕刻刀具时,应基于实际加工环境和维护习惯进行匹配。如果工作环境潮湿且刀具保养条件有限,A2是较为稳妥的选择,它在防锈性能、抗冲击力和易磨性之间提供了良好的平衡,适合大多数通用木工雕刻需求。若使用者具备专业的磨刀技能,追求极致的锋利度和快速修复能力,并能接受较高的维护频率,W1和O1能提供出色的切削体验。对于大型工坊或需要处理高磨损性木材、且拥有电动磨刀设备的专业用户,CPM S90V能通过减少停机维护时间来提升整体生产效率,尽管其初始投入成本和磨削门槛较高。
刀具的几何形状和热处理质量往往比钢材牌号本身更能决定最终表现。无论选择何种钢材,合适的刃口角度和一致的热处理硬度是基础。对于精细浮雕,较小的刃口角度配合高硬度钢材如S90V可提升细节表现力;对于结构性雕刻或粗坯处理,较大的角度配合韧性较好的A2或O1能减少崩刃风险。此外,钢材的表面处理和涂层也能影响其耐腐蚀性和摩擦系数,但核心仍在于钢材成分与木工工艺场景的适配度。用户应根据自身对刃口保持时间的容忍度、磨刀设备的条件以及主要处理的木材类型,综合评估后做出选择,而非单纯依赖单一材料参数。