
自动回缩刀热处理前的材料选择与预处理逻辑
自动回缩刀的核心受力部件通常采用高碳工具钢或粉末冶金高速钢,这类材料在经历反复冲击载荷时,必须具备极佳的韧性与硬度平衡。原材料入库时需进行严格的光谱分析,确保碳含量、铬、钼等合金元素严格符合GB/T 1299《工模具钢》标准中的化学成分范围,任何偏差都可能导致后续淬火过程中出现裂纹或软点。在正式进入热处理流程前,钢材需经过等温退火处理,这一步骤旨在消除锻造过程中产生的内应力,并获得均匀的球状珠光体组织,为后续淬火提供理想的金相基础。
预处理阶段的等温退火工艺参数需根据具体钢材牌号精确设定。以常见的Cr12MoV为例,加热至860-880℃保温后,迅速降温至700-720℃进行等温保持2-4小时,随后空冷。这一过程能显著降低材料硬度至190-220HB,改善切削加工性能,同时细化晶粒。若预处理不当,残留的网状碳化物会在淬火时引发应力集中,直接导致刀片在回缩机构动作瞬间发生崩刃或断裂,因此预处理的质量控制是提升耐用性的第一道防线。
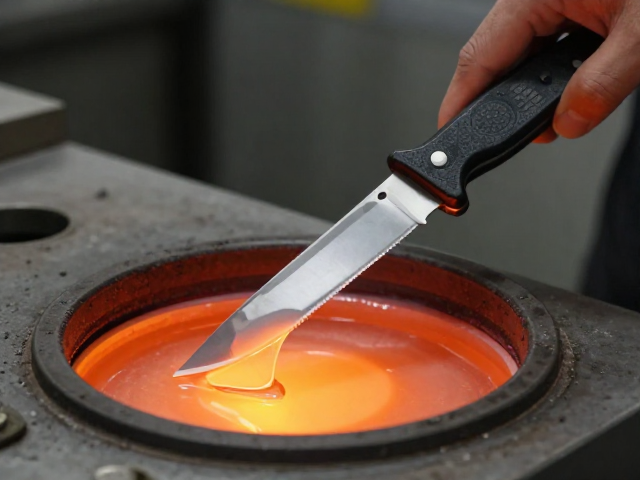
淬火加热与冷却介质的精准控制
淬火是决定自动回缩刀硬度的关键环节,加热温度的设定需严格遵循钢材的临界点Ac1和Ac3。对于高碳高铬钢,通常采用分段预热法,先在500-550℃预热,再在800-850℃二次预热,升至1000-1020℃进行最终奥氏体化加热。保温时间的计算需基于有效截面厚度,通常每毫米厚度保温15-20秒,以确保碳化物充分溶解且晶粒不致过度长大。加热过程中需使用可控气氛炉或真空炉,防止表面脱碳,因为脱碳层会大幅降低刀刃的耐磨性和疲劳强度。
冷却介质的选择直接决定了马氏体转变的效果和变形率。油冷适用于大多数合金工具钢,但冷却速度较慢,可能产生软点;高速钢则常采用分级淬火或等温淬火,利用盐浴或硝盐浴在500-600℃进行短时停留,减少热应力。冷却过程中的搅拌速度需保持恒定,确保工件周围介质流动均匀。对于自动回缩刀这种薄壁且带有复杂几何结构的部件,过快的冷却会导致巨大的内应力,引发翘曲或开裂,因此需通过金相显微镜检查淬火后的马氏体等级和残留奥氏体含量,确保组织均匀性。
低温回火与应力消除工艺
淬火后的自动回缩刀处于高应力状态,必须立即进行回火处理以稳定组织和尺寸。低温回火通常在150-200℃范围内进行,保温时间一般为1-2小时,随后空冷。这一过程主要析出游离碳化物,降低淬火应力,提高韧性,同时保持高硬度(HRC 58-62)。对于要求更高韧性的回缩刀叶片,可采用两次回火工艺,第一次回火后再次加热至相同温度,以进一步分解残留奥氏体,确保尺寸稳定性。
回火过程中的温度均匀性至关重要,炉温波动应控制在±2℃以内。回火后的工件需进行硬度测试,使用洛氏硬度计在标准载荷下测量,确保硬度值符合设计要求且分布均匀。若硬度偏低,需检查回火温度是否过高或保温时间不足;若出现回火脆性,则需调整回火后的冷却方式,避免在250-400℃区间缓慢冷却。通过精确控制回火工艺,可有效消除内部应力,防止刀片在长期使用中因应力释放而发生变形或早期失效。
模型制作与精密磨削成型
自动回缩刀的模型制作需基于严密的三维CAD数据,利用高精度数控铣削或电火花加工(EDM)技术成型。在制作过程中,需特别注意刀具刃口的微观几何形状,前角、后角及刃带宽度需严格遵循设计图纸,误差控制在±0.01mm以内。对于带有复杂内部流道或回缩卡扣结构的刀体,需采用多轴联动加工,确保各特征间的同轴度和位置度,避免因结构干涉导致回缩不畅或卡死。
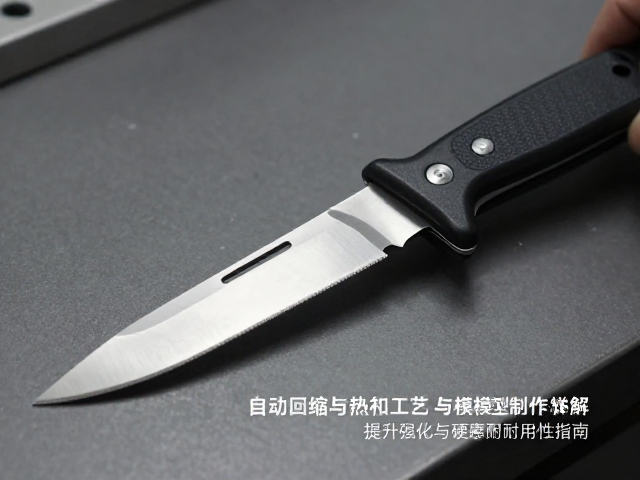
模型成型后需进行精密磨削,以获得指定的表面粗糙度和尺寸精度。使用金刚石砂轮对刃口进行精磨,砂轮粒度需根据钢材硬度选择,通常选用W14-W20粒度。磨削过程中需施加充足的冷却液,防止局部过热导致二次回火或烧伤。刃口需经过镜面抛光处理,消除微观缺口,以减少应力集中源。磨削后的刀具需通过三坐标测量机检测关键尺寸,确保符合装配公差,为后续组装和性能测试提供合格的半成品。
表面强化处理与最终检验
为了进一步提升自动回缩刀的耐磨性和耐腐蚀性,可在精磨后进行表面强化处理。物理气相沉积(PVD)涂层技术,如涂覆氮化钛(TiN)或类金刚石(DLC)涂层,能显著提高表面硬度和降低摩擦系数。涂层厚度通常控制在2-5微米,需通过附着力测试和硬度测试验证涂层质量。对于高负荷应用场景,还可采用激光熔覆技术在刃口局部堆焊耐磨合金层,通过精确控制激光能量密度,获得致密无气孔的熔覆层。
最终检验阶段需对自动回缩刀进行全面的性能评估。使用硬度计复测整体硬度,通过目视和显微镜检查刃口是否有崩缺、裂纹或烧伤痕迹。进行模拟回缩动作测试,观察回缩是否顺畅、卡扣是否牢固、有无异响或变形。此外,还需进行加速寿命测试,记录在规定载荷和频率下的失效模式,验证热处理工艺与模型制作的综合效果。只有通过所有检验项目的刀具方可流入组装环节,确保最终产品的可靠性与耐用性符合高标准要求。