
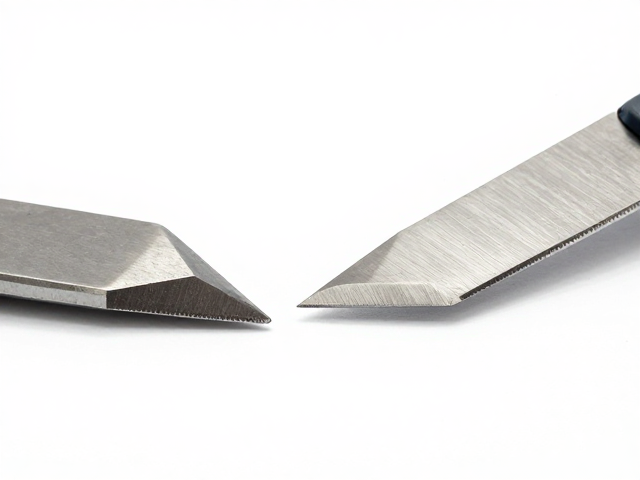
刃口角度的几何逻辑与切削力学
钨钢刀具的刃口角度直接决定了切削时的受力状态,30度与40度是两个在DIY圈层中极具代表性的数值。30度刃口形成的楔形更尖锐,接触面积小,这意味着在切入材料时所需的推力较小,能够更轻松地切断纤维或切削较软的基材。这种设计让刀具在应对木材、塑料或软金属时表现出极高的跟手性,切削过程顺畅,不易出现卡顿或跳动现象。
相比之下,40度刃口的几何结构更加厚重,楔形角度增大使得刃口两侧的支撑力显著提升。在切削过程中,较大的角度能有效分散垂直于刃口的冲击力,降低刃口因受力不均而产生的微观崩缺风险。对于需要承受一定侧向力或切削硬度较高的材料,40度结构能提供更好的稳定性,减少刀具在重载切削下的偏转,从而维持切削轨迹的直线度。
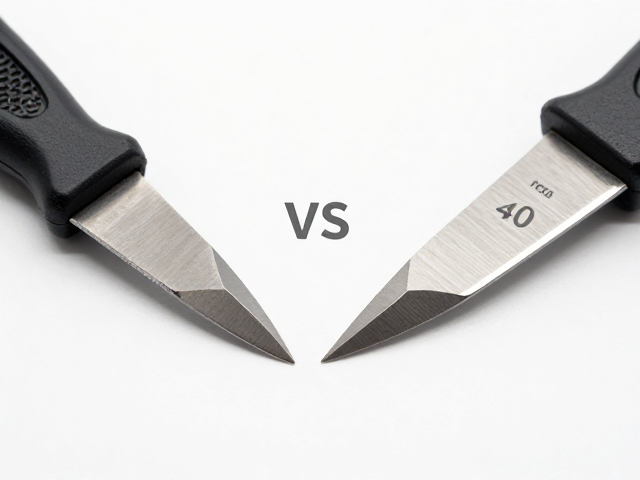
实际工况下的表现差异
在木工DIY场景中,使用30度刃口的钨钢铣刀进行软木开槽时,排屑效率通常优于40度版本。锐利的刃口能像刀片一样“切开”木纤维,产生的切屑呈细碎状,表面光洁度较高,后续打磨所需的时间相对较少。然而,当加工硬木或含有节疤的木材时,30度刃口容易因局部应力集中而出现微小崩刃,这种现象在高速旋转下表现为切削声音突然变尖或表面出现毛刺。
切换至40度刃口处理同样的硬木工况时,刀具的耐用性优势显现。较厚的刃口能更好地抵抗硬木纤维的挤压,崩刃概率明显降低。虽然切削阻力略有增加,操作者需施加稍大的向下压力,但刀具寿命通常更长,且在长时间连续作业中,刃口保持锋利的持久度优于30度版本。对于需要频繁更换刀具或追求极致表面光洁度的精细木工活,30度的优势明显;而在处理结构性木材或需要刀具抗冲击能力的粗加工中,40度更为稳妥。
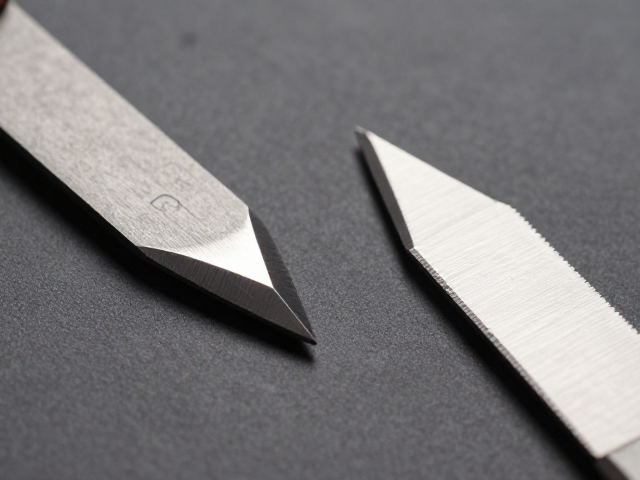
不同材质下的适配建议
面对金属材料,钨钢刀具的选择逻辑与木材有所不同。在切削铝材或铜等软金属时,30度刃口能减少切削热量的产生,因为锐利的刃口减少了摩擦面积。这使得切屑更容易断裂脱落,避免切屑缠绕在刀具或工件上。对于薄壁管件或精密模具的修整,30度刃口的锋利度有助于获得更精确的尺寸控制,减少因刀具变形导致的误差。
对于钢材或高硬度合金,40度刃口是更理性的选择。高硬度材料在切削过程中会产生极大的剪切力,30度刃口极易因过载而发生卷刃或断裂。40度结构通过增加刃口强度,能够应对这种高负荷工况。虽然切削效率可能略低于30度,但刀具的完整性得到了保障,避免了因刀具损坏导致的工件报废风险。在实际操作中,许多专业金属加工爱好者会根据工件硬度,在30度和40度刀具中根据具体工况进行切换,而非固守单一角度。
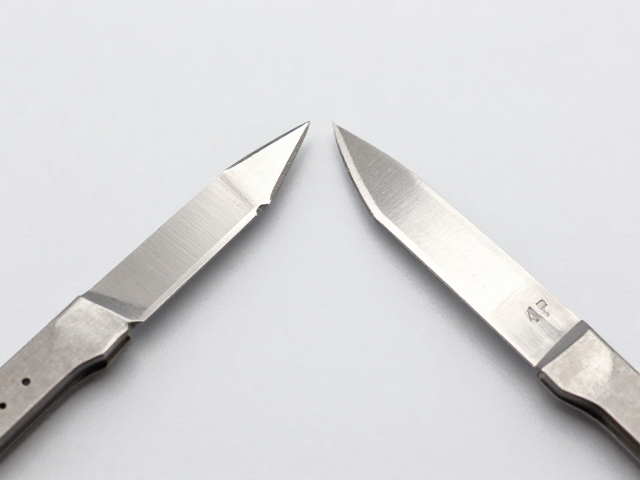
研磨维护与角度保持
刃口角度的选择也影响着后续的研磨维护难度。30度刃口由于楔形小,研磨时需要更精细地控制砂轮接触点,稍有不慎容易改变原始角度,导致刃口变钝或产生新的瑕疵。对于DIY用户而言,维持30度刃口的锋利需要较高的技巧和更长的练习时间。此外,30度刃口在磨损后,修复所需的研磨材料去除量相对较少,但对研磨面的平整度要求极高。
40度刃口在研磨时容错率相对较高,较厚的刃口使得研磨痕迹更容易被均匀分布,角度保持较为稳定。即使经过多次研磨,40度刃口的几何形状仍能较快恢复至原始状态,这对于需要频繁维护刀具的用户来说更为友好。在刃口出现轻微崩缺时,40度结构允许去除更多的材料进行修复,而不会显著削弱刃口强度,这使得长期使用的刀具仍能保持良好的切削性能。