
镜面抛光的光学原理与表面微观形态
镜面抛光并非简单的表面平整,而是通过机械切削、塑性变形和磨削三重作用,将金属表面的微观峰谷高度降低至可见光波长范围内。当表面粗糙度Ra值控制在0.02μm至0.05μm之间时,光线在表面的反射严格遵循几何光学反射定律,形成清晰的镜像效果。这一过程通常经历粗抛、中抛和精抛三个阶段,使用的磨料从刚玉、碳化硅过渡到氧化铈或金刚石微粉,颗粒粒径需小于1μm,以确保不留下可见划痕。
在工业应用中,镜面处理的对象多为不锈钢、铝合金及铜合金。以304不锈钢为例,其镜面效果依赖于极高的表面洁净度与无氧化层。实际生产中,常采用电解抛光配合机械抛光,电解作用去除表面微凸点,机械抛光则消除嵌入的磨粒。这种复合工艺能显著提升耐蚀性,因为光滑表面减少了腐蚀介质附着和滞留的微观死角。对于光学仪器反射镜或高装饰性五金件,表面需经过严格的粗糙度检测,确保全波段可见光下的反射率一致性。
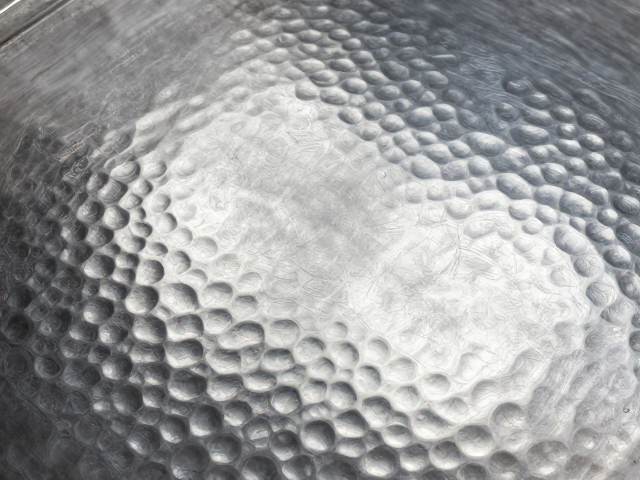
退火锻打肌理的形成机制与视觉特征
退火锻打肌理源于金属在高温下的塑性变形与随后的应力消除过程。锻打通过冲击力或压力使金属晶粒沿受力方向排列,形成纤维状组织,而退火处理则通过加热至再结晶温度以上,消除加工硬化,恢复金属延展性,同时保留锻打形成的宏观纹理。这种肌理并非表面覆盖层,而是金属本体结构在微观形态上的直接反映,具有独特的层次感和深邃感。
视觉上,锻打肌表现为不规则的波浪纹、锤击点或层叠状结构,光线在其表面发生漫反射与局部镜面反射的交织,形成柔和且富有变化的光影效果。与工业化的拉丝或喷砂不同,锻打肌理保留了手工或半手工操作的痕迹,每一处纹理的深浅、间距并无绝对统一的标准,这正是其艺术价值的核心。在铜器或银器制作中,工匠通过控制锤击力度、温度及退火次数,反复调整金属的硬化状态与纹理形态,最终获得兼具结构强度与视觉美感的表面特征。
工艺参数的控制要点与质量评估
镜面抛光的质量评估主要依据表面粗糙度、光泽度及缺陷率。使用轮廓仪测量Ra值,结合光泽度仪在60°或85°角下读取数值,标准镜面通常要求光泽度值高于90 GU(Gloss Units)。过程中需严格控制研磨压力、转速及冷却液成分,避免局部过热导致金属表面氧化或产生“橘皮”现象。对于高精度部件,还需通过荧光渗透检测或光学显微镜检查表面微裂纹及夹杂物,确保无隐性缺陷。
锻打肌理的评估则更侧重于纹理的均匀性、深度一致性及退火后的金相组织。需观察纹理是否连贯,有无因锻打不均导致的断裂或重叠缺陷。退火工艺需精确控制加热速度、保温时间及冷却方式,以防止晶粒过度长大影响强度,或因冷却过快导致残余应力引发变形。实际生产中,常通过金相显微镜观察晶粒大小与分布,结合硬度测试验证退火效果,确保肌理稳定且材料性能符合设计要求。
应用场景与表面处理的选择逻辑
镜面处理广泛应用于对洁净度、卫生标准或高反射需求领域。医疗器械器械表面、食品加工管道内壁及高端卫浴五金常采用镜面抛光,以减少细菌滋生并便于清洁。在建筑装饰中,镜面不锈钢用于电梯门板、墙面饰条,利用其高反射特性扩大空间视觉感。光学反射镜、激光反射镜则要求镜面粗糙度低于0.01μm,以满足精密光学系统的性能指标,任何微小瑕疵都会导致光散射,影响系统精度。
锻打肌理多见于艺术品、高端厨具、珠宝首饰及建筑内饰装饰。铸铁锅具表面常保留或制作锻打纹理,以增强涂层附着力并提供独特的视觉美感。在建筑幕墙或室内装饰中,锻打铜板或钢板用于重点部位点缀,其独特的纹理能随光线变化呈现动态效果,提升空间质感。选择何种工艺取决于最终产品的功能需求与美学目标,镜面追求极致的光学性能与洁净感,锻打肌理则强调材料本体的质感与艺术表现力,两者在高端制造与设计领域各有其不可替代的价值。