
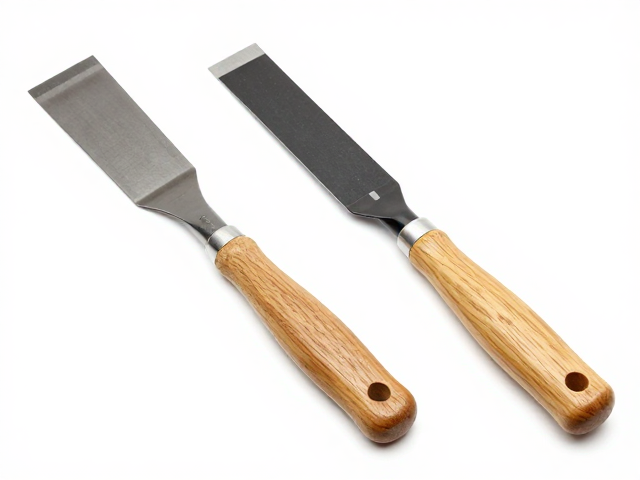
凿刀与刮刀的核心差异与场景匹配
凿刀与刮刀在物理结构上的根本区别决定了它们的使用边界。凿刀通常具有较厚的刀背和锋利的楔形刃口,这种设计能集中施加垂直于工件表面的冲击力,主要用于木材的切削、开槽或去除多余材料。其刃口角度通常较大,能在承受较大扭矩时保持结构强度,适合处理硬木或进行粗加工。
刮刀则表现为细长的金属片,前端经过精细打磨,主要用于去除表面附着物或进行薄层修整。常见的刮刀由弹簧钢制成,经过热处理后具备极高的弹性,能够通过刮削动作去除极薄的木屑,从而获得比刨削更平滑的表面。刮刀不依赖冲击力,而是依靠操作者的手腕力度和刮刀的弹性变形来工作,因此不适合进行深切削或重型去料作业。
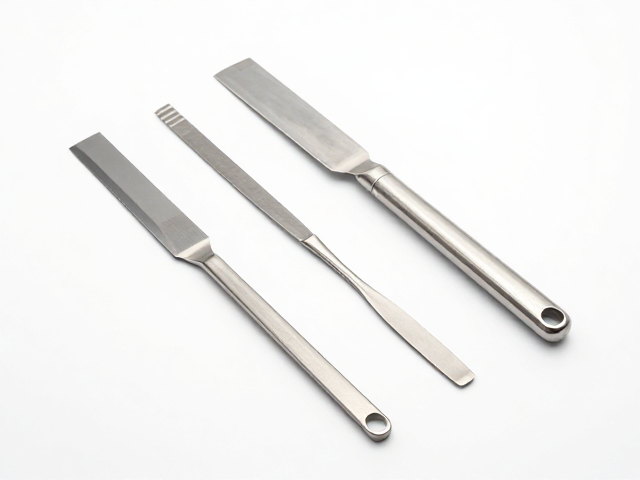
高保持性刀具的钢材选择逻辑
刀具的保持性主要取决于钢材中的碳含量以及碳化物的类型与分布。高碳工具钢(如O1、A2)因其含有较高的碳元素,能形成大量坚硬的碳化物颗粒,从而提供优异的耐磨性和刃口保持能力。相比之下,普通不锈钢虽然耐腐蚀,但碳化物分布较不均匀,在极端耐磨场景下往往不如优质工具钢表现稳定。
现代粉末冶金技术进一步提升了刀具钢材的性能上限。例如,CPM 154或S35VN等粉末钢通过极细密的颗粒分布,消除了传统钢材中的碳化物偏析现象。这种微观结构的优化使得刀具在保持高硬度(通常HRC 60-62)的同时,还能具备良好的抗冲击韧性,避免在高强度使用中出现崩刃或卷刃现象,这是传统锻造钢材难以比拟的优势。
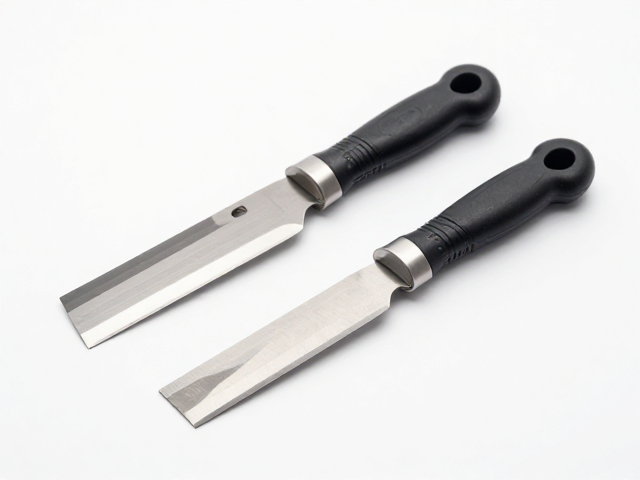
刃口几何结构对耐用度的影响
刃口的几何形状直接影响刀具在受力过程中的稳定性。双刃角设计(Double Bevel)常见于凿刀,它提供了对称的支撑面,使得凿刀在垂直敲击时不易偏斜,适合需要精准控制进刀深度的场景。然而,双刃角需要更多的打磨工作量,且刃口线相对较短,在长时间使用后可能需要更频繁地重新开刃。
单刃角设计(Single Bevel)常见于刮刀或某些专用凿刀,它允许刀具在单侧进行更精细的角度调整。对于刮刀而言,刃口通常经过特殊处理(如烧蓝或镀层)以减少摩擦,其刃口几何结构更强调极低的摩擦系数。刮刀的刃口线较长,受力均匀,因此在处理大面积平整表面时,其保持性体现在长时间使用下仍能维持一致的刮削手感,而非单纯的硬度指标。
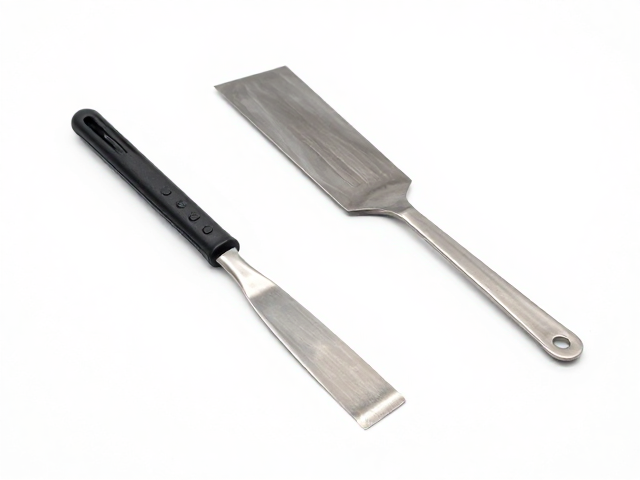
日常维护与研磨技巧
正确的研磨是维持刀具高保持性的关键。使用不同目数的磨石(如从400目过渡到1000目)可以消除微观层面的划痕,使刃口更加锋利且持久。对于凿刀,需特别注意刃口两侧的对称性,确保每次研磨的角度一致,避免形成“小窝”导致受力不均。使用金刚石磨盘可以显著加快粗磨效率,但需注意控制温度,防止过热导致钢材退火。
刮刀的维护重点在于刃口的平整度和弹性保持。刮刀在使用前通常需要进行“扳刃”处理,即用刮刀柄端将刃口向内弯曲,形成微小的凸起,以增强刮削时的切削力。日常使用中,应避免刮刀受到剧烈撞击,以免破坏其弹性结构。存放时应保持干燥,必要时涂抹薄层防锈油,防止因氧化导致的表面粗糙,进而影响刮削质量。