
粉末钢的高硬度与脆性机制解析
粉末钢在制造过程中采用雾化粉末冶金技术,将高碳高合金粉末在高温高压下烧结而成。这种工艺使得碳化物颗粒极其细小且分布均匀,从而赋予了刀具极高的硬度和耐磨性。然而,微观结构中的高比例碳化物虽然提升了保持锋利的能力,也显著降低了材料的韧性。当刀刃在受到侧面冲击或切削硬物时,应力无法通过基体的形变有效分散,极易在碳化物与基体的界面处产生微裂纹,进而导致崩口。
不同型号的粉末钢在成分配比上存在差异,这直接影响了其抗崩性。例如,某些主打极致耐磨的型号其碳化物含量较高,虽然能长时间保持刃线完整,但在面对非连续性接触或硬度过高的食材时,崩刃的风险相对增加。理解这一物理特性,是正确使用和保养此类刀具的前提,用户需要明白高硬度带来的并非全能,而是需要在使用场景中规避剧烈冲击。
磨刀石目数选择与研磨逻辑
针对粉末钢的高硬度特性,磨刀石的目数选择至关重要。起步阶段建议使用1000目至3000目的中目数磨石,这类磨石研磨效率适中,能有效修整因崩刃产生的微小缺口,同时不会因切削力过大而加剧刀刃的不稳定。对于日常维护,3000目至5000目的磨石能去除前序磨石留下的划痕,使刃口更加细腻,减少切割时的阻力。若追求极致的锋利度,可使用8000目以上的超细磨石进行抛光,但这通常适用于对切割体验有极高要求的场景,而非日常快速修复。
磨刀过程中,磨石表面的平整度直接影响刃口的质量。粉末钢硬度高,若磨石表面出现凹陷或沟槽,会导致研磨角度不一致,造成刃口偏斜或局部过度磨损。因此,在选择磨石时,应关注其材质密度和耐用性,确保其在长期使用中能保持稳定的研磨性能。对于初次接触粉末钢的用户,建议从双面磨石入手,一面用于快速修形,另一面用于精细抛光,以平衡效率与效果。
磨刀手法与角度控制要点
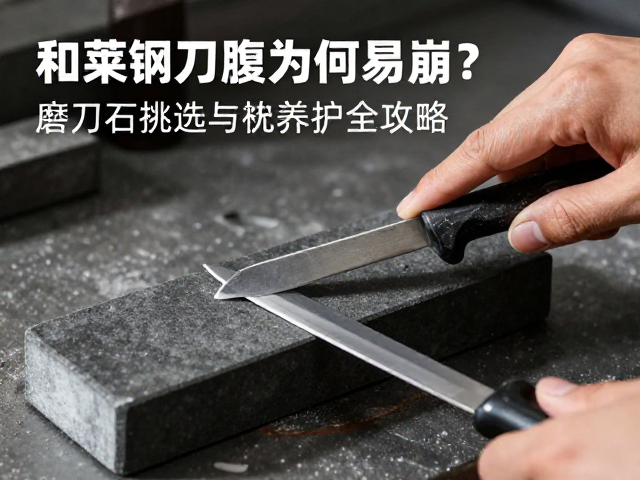
粉末钢刀具在研磨时,角度控制比软钢更为严格。过大的研磨角度会增加刀刃厚度,削弱切割能力,而过小的角度则可能导致刃口过于脆弱,极易崩裂。通常建议保持15至20度的研磨角,这个范围能在锋利度与耐用性之间取得较好的平衡。研磨时,应保持手腕稳定,以整个前臂带动手部进行均匀移动,避免局部用力过猛。每次研磨后,可用指尖轻触刃口(需谨慎操作,注意安全),感受刃线是否连贯,如有明显凸起或凹陷,需及时调整研磨重点。
水或油作为冷却介质,在研磨过程中起着至关重要的作用。粉末钢在高速摩擦下会产生高温,可能导致刃口退火,降低硬度。因此,必须确保磨石充分吸水或定期涂抹润滑油,以控制温度。同时,冷却介质能带走研磨产生的金属粉末,防止其堵塞磨石孔隙,影响研磨效率。在研磨过程中,应保持水流或油膜的连续性,避免干磨。研磨结束后,务必彻底清洗刀具和磨石,去除残留的金属颗粒,防止生锈或污染后续研磨。
磨石养护与寿命管理
磨石在使用后会积累金属屑和污垢,若不及时清理,会导致研磨效率下降,甚至划伤刀刃。清洗时,建议使用软毛刷轻轻刷洗表面,避免使用硬质刷子或腐蚀性清洁剂,以免破坏磨石表面的微观结构。对于水性磨石,清洗后需置于通风干燥处自然晾干,避免阳光直射或高温烘烤,以防开裂。对于油性磨石,清洗后需用干净布料擦拭干净,并涂抹少量矿物油进行保养,以防止金属部件生锈和磨石表面干涸。
磨石在使用过程中会逐渐磨损,表面可能出现凹陷或不平整,影响研磨效果。因此,需要定期对磨石进行平整化处理。平整石通常由碳化硅或氧化铝制成,研磨时需保持磨石水平移动,均匀去除表面凸起。平整化过程中,需观察磨石表面的变化,确保其恢复平整。对于高精度研磨,平整化后的磨石应再次进行清洁和保养,以确保持续的性能。磨石的使用寿命取决于使用频率和保养情况,良好的养护习惯能显著延长其使用寿命,保持稳定的研磨效果。