
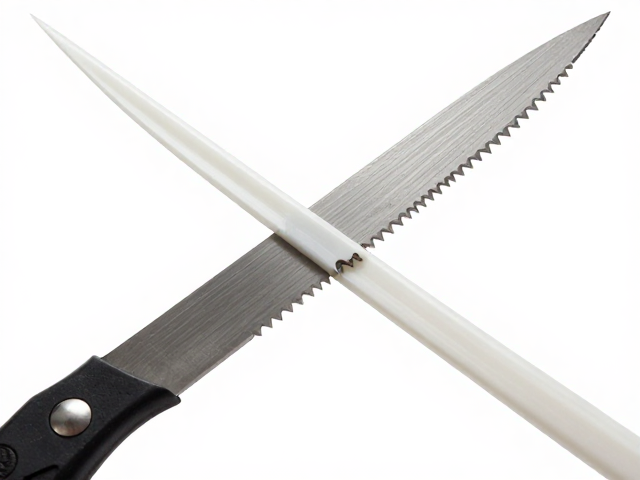
锯齿刃与无弧直刃的物理切割机制差异
锯齿刃的设计核心在于点接触切割,其边缘分布着严密的微小齿峰,在切割软质塑料时,这些齿峰像无数细小的刀片同时切入材料表面。这种结构显著减小了初始接触面积,使得单位压强急剧升高,能够轻易刺破聚乙烯(PE)或聚氯乙烯(PVC)等常见软塑的分子链结构。相比之下,无弧直刃采用线接触原理,依靠刀刃整体的平整度对塑料表面施加均匀压力,通过剪切力逐步分离材料。对于质地较软、具有一定延展性的塑料,直刃容易因摩擦力过大导致材料发生形变而非断裂,而锯齿刃则通过“撕裂”与“切削”的双重作用,降低了推进阻力。
在微观力学表现上,锯齿刃的齿尖能够快速建立切割槽,随着刃口推进,塑料碎屑被齿槽容纳并排出,减少了切割过程中的热积聚。无弧直刃在切割软质塑料时,由于接触面大,摩擦生热现象更为明显,可能导致塑料表面出现轻微熔融或粘连,影响切口的光洁度。这种物理特性的差异,使得锯齿刃在处理厚度在0.5毫米至2毫米之间的软质塑料片材时,能提供更稳定的切入深度控制,避免了直刃可能出现的打滑或卡滞现象。
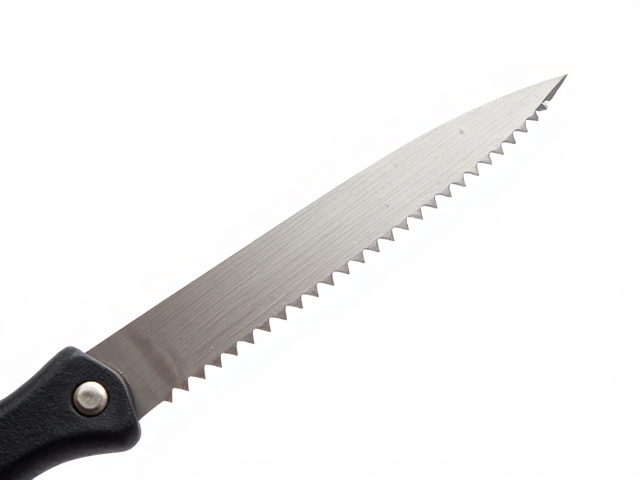
切割效率与切口质量的具体表现
在实际操作场景中,锯齿刃切割软质塑料的速度通常优于无弧直刃。由于锯齿结构能持续不断地“咬住”塑料表面,切割过程中的阻力波动较小,操作者无需频繁调整施力角度或力度。以常见的硬质塑料瓶或软性塑料包装袋为例,使用锯齿刃进行直线切割时,只需保持稳定的推进速度,即可实现连续断裂。而无弧直刃在处理类似材质时,往往需要施加更大的垂直压力,且容易因塑料回弹导致切口不齐,特别是在切割较厚或较硬的软塑料时,直刃可能需要多次往返切割才能形成完整切口,增加了时间成本。
切口质量的对比主要体现在边缘的平整度与毛刺情况。锯齿刃切割软质塑料后,切口边缘通常呈现微小的锯齿状纹理,虽然不如直刃切割金属那样平滑,但对于软塑而言,这种纹理并不影响后续的使用或粘接。相反,无弧直刃若操作不当,容易在切口处留下拉丝或毛边,特别是在切割低密度聚乙烯(LDPE)等材料时,直刃的剪切作用可能导致材料纤维状撕裂,影响美观和安全性。此外,锯齿刃在切割过程中产生的碎屑较小,易于清理,而直刃切割产生的碎屑容易附着在刀刃上,影响后续切割的流畅性。
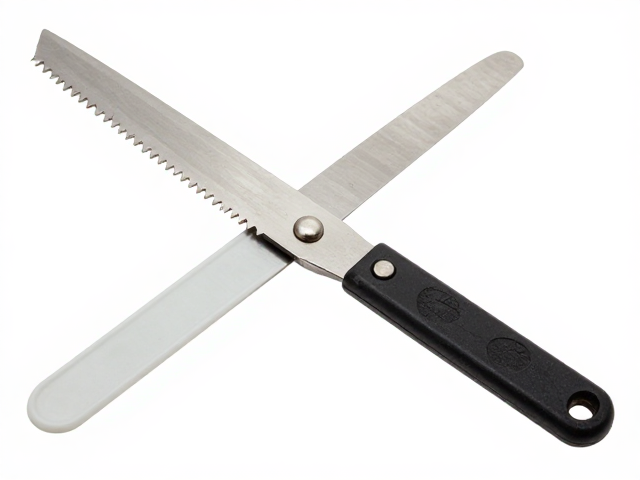
适用场景与操作稳定性分析
锯齿刃在切割不规则形状或需要快速定位的软质塑料时表现出更高的适应性。由于其点接触特性,锯齿刃更容易在塑料表面找到初始切入点,特别是在塑料表面存在轻微油污或水分时,锯齿仍能保持较好的抓地力,不易打滑。这一特性使得锯齿刃在家庭手工、简易包装拆解等场景中更具优势。无弧直刃则更适合对切口平整度要求极高的场景,但在软质塑料领域,由于其对材料延展性的敏感度较高,一旦塑料质地不均或厚度变化,直刃极易出现切口歪斜或断裂路径不可控的情况。
操作稳定性方面,锯齿刃对使用者的技巧要求相对较低。锯齿结构本身具有一定的导向作用,能够自动修正微小的角度偏差,使切割路径保持直线。而无弧直刃需要使用者具备较好的手部稳定性,以确保刀刃与塑料表面保持垂直且均匀的接触。在长时间切割作业中,锯齿刃的省力特性减少了手部疲劳,提高了工作效率。对于厚度超过3毫米的软质塑料,锯齿刃的穿透能力依然强劲,而直刃则可能需要借助辅助工具或分次切割,增加了操作的复杂性和潜在的安全风险。