
刃口角度对切割精度与耐用性的核心影响
在印刷裁切领域,刀具刃口的几何角度直接决定了切口的平整度与刀具的使用寿命。常见的刃口角度主要分为30度、40度和45度三种规格,不同角度对应着截然不同的物理受力特征。30度角的刀具刃口最为锋利,切入纸张或卡纸时的阻力最小,能够处理极厚的材料堆叠,但因其刃口尖端较薄,在长时间高负荷作业下容易出现卷刃或崩口现象,适合对切口细腻度要求极高且单次裁切量相对较小的场景。
相比之下,40度至45度的刃口角度提供了更佳的结构强度。较宽的支撑面使得刃口在承受垂直压力时不易发生形变,有效降低了崩刃风险,尤其适用于含有高纤维成分或经过特殊涂层处理的特种纸张。虽然这种角度在切入瞬间需要更大的下压力,但其切削过程的稳定性更高,切口边缘更为整齐,不易出现毛边或撕裂现象。选择时需根据实际材料的物理特性,在锋利度与耐用性之间寻找平衡点。
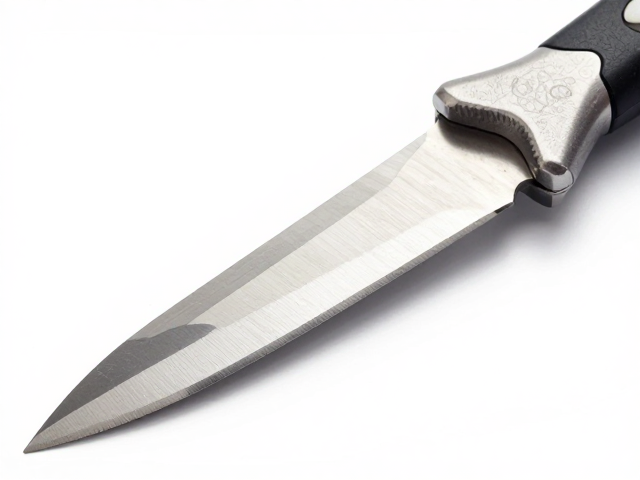
刀具材质与热处理工艺的性能差异
刀具基材的选择决定了其基础硬度与韧性表现,目前行业内主流的高碳钢与不锈钢材质在性能表现上有着显著区别。高碳钢刀具经过高温淬火处理后,硬度通常能达到HRC60以上,能够保持极长时间的锋利状态,适合应对高频次的裁切作业。然而,高碳钢对湿度和腐蚀性物质较为敏感,若清洁与保养不当,刃口表面极易产生氧化锈蚀,进而影响切割质量甚至损伤设备刀座。
不锈钢材质则在耐腐蚀性与日常维护便利性上占据优势。通过添加铬、镍等合金元素,不锈钢刀具能够有效抵抗油墨、纸张粉尘中的化学物质侵蚀,保持刃口光洁。虽然其绝对硬度略低于优质高碳钢,但现代粉末冶金技术的引入,使得高性能不锈钢刀具在韧性与耐磨性上取得了良好平衡。对于工作环境较为潮湿或裁切材料含有酸性/碱性成分的印刷车间,不锈钢刀具能提供更稳定的长期性能表现,减少因刀具老化导致的频繁更换频率。
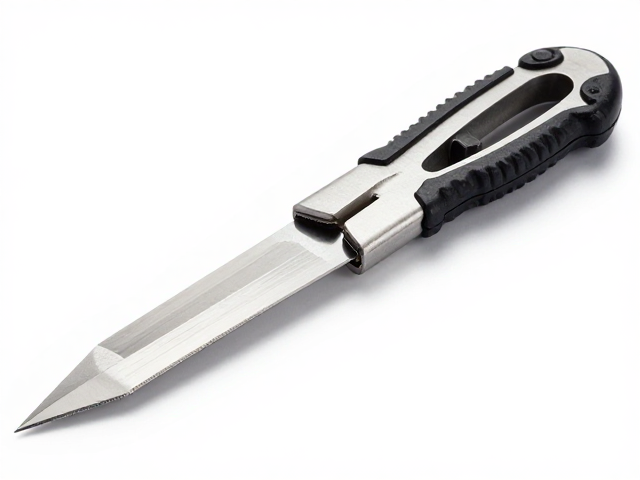
刃口深度与刀头结构的匹配逻辑
切割深度并非越深越好,过深的切入会导致刀具非工作部分与底垫产生不必要的摩擦,增加电机负荷并加速刀具磨损。理想的切割深度应控制在刚好切断材料并略微切入底垫1-2毫米的区间,这样既能保证切口干净利落,又能避免刀具侧面与材料发生挤压。刀头结构的设计需与这一深度要求相匹配,重型裁切机通常配备可调节深度的刀头组件,允许操作人员根据纸张厚度微调切入极限。
刀头与刃口的连接方式也会影响切割的稳定性。一体式锻造刀头在受力时整体性更强,不易产生松动或震动,适合高精度裁切需求。而分体式结构的刀头便于刃口更换与维护,降低了长期使用成本。在实际操作中,需确保刀头固定螺丝紧固到位,避免因震动导致刃口角度发生微小偏移,进而影响裁切尺寸的准确性。定期检查刀头与机身的连接状态,是维持切割精度的关键环节。