
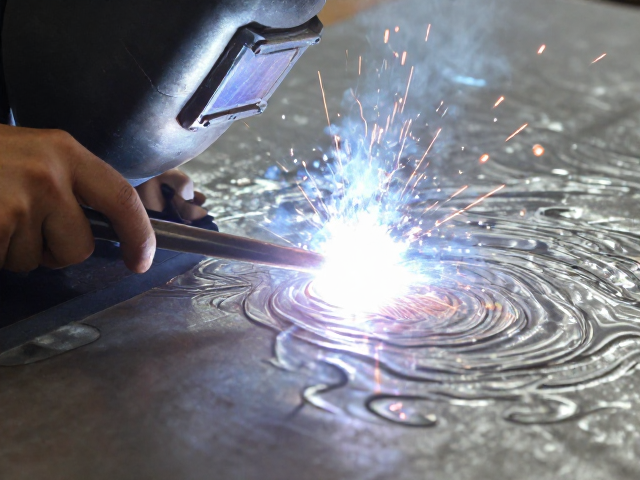
焊接水波纹产生的根本原因与横向撬压的危害
焊接过程中出现的水波纹或宽扁焊缝,往往源于焊条或焊丝在移动过程中的横向摆动幅度过大以及角度控制不当。许多初学者在追求焊缝宽度时,容易在电弧前方进行大幅度的横向推拉动作,这种横向撬压的行为会破坏熔池表面的张力平衡,导致液态金属无法均匀铺展,从而形成表面凹凸不平、纹路松散且缺乏立体感的缺陷。正确的焊接姿态要求电弧严格贴合焊缝中心,通过纵向匀速移动来维持熔池的稳定,而非依靠横向力量去“抹平”焊缝。
横向撬压还会导致保护气体或药皮形成的熔渣覆盖不均,进而影响焊缝的成型质量。当焊条角度偏离最佳倾角(通常为70-80度),电弧吹力无法有效将熔渣推向后方,熔池边缘会出现咬边或未熔合现象,同时焊缝表面因受力不均产生波浪状起伏。消除这种缺陷的核心在于回归基础,严格控制焊条与工件的角度,保持电弧长度恒定,并完全摒弃在焊接过程中对焊缝表面的横向按压或撬动动作,让熔池自然流淌成型。
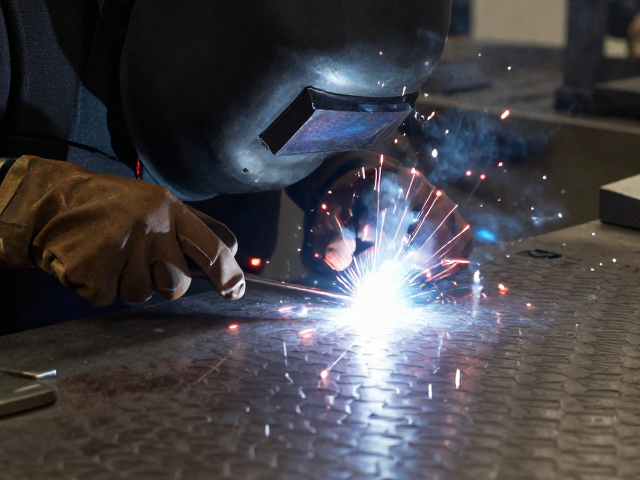
构建完美鱼鳞纹的核心操作技巧
形成完美鱼鳞纹的关键在于“画圈”与“停顿”的精准配合,而非简单的直线推拉。在运条过程中,应保持焊条与焊缝两侧呈均匀的夹角,在到达焊缝边缘时稍作停留,使熔池充分覆盖并融合两侧母材,随后迅速回拉至焊缝中心,形成一个月牙形或椭圆形的小圆圈。这种运条方式能够利用电弧的吹力将熔渣推向焊缝后方,同时让熔融金属在凝固前形成规则的层叠结构,每一层“鱼鳞”都对应着一次精准的画圈与停顿,纹路清晰且间距均匀。
电流大小的设定直接决定了鱼鳞纹的清晰度与焊缝的熔深。对于常见的E4315或E4316焊条,在板厚为6-8毫米的钢材上,焊接电流通常需控制在180-220安培之间,具体数值需根据焊条直径(如3.2mm或4.0mm)和焊接位置微调。电流过小会导致电弧不稳,焊缝高窄且易粘条;电流过大则会使熔池过热,流动性过强,导致鱼鳞纹扁平甚至下坠。新手应通过试焊小块钢板,观察电弧声音是否清脆均匀,熔池是否明亮且边缘清晰,以此作为调整电流的直观依据。
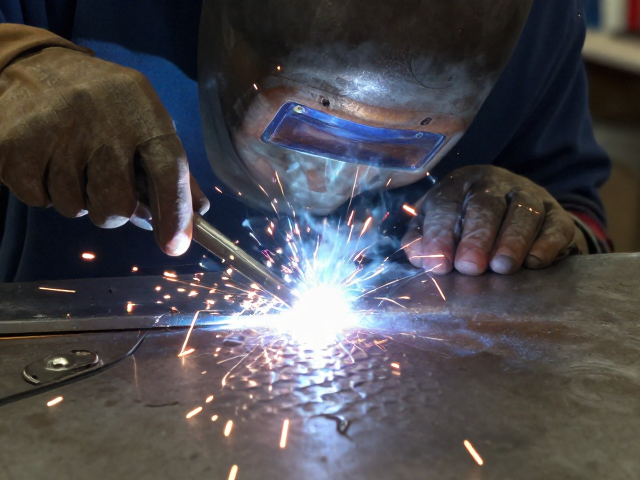
新手实操中的常见误区与修正方案
许多新手误以为焊接速度越快,焊缝越平整,实际上过快的焊接速度会导致熔池金属来不及铺展和凝固,形成窄而高的焊缝,且鱼鳞纹间距过大,缺乏致密感。正确的做法是保持匀速且适中的前进速度,通常每秒移动2-3厘米为宜。在画圈运条时,回拉的速度应略快于前进速度,以利用电弧后移时的冷却效应固定焊缝形状,避免熔池因过热而塌陷。此外,焊条末端不要完全拉入熔池,应保留约1-2毫米的距离,以防止焊条药皮过热脱落,影响电弧稳定性。
焊条角度的一致性是消除水波纹的另一大难点。在焊接过程中,焊条容易因重力或操作习惯逐渐下垂,导致电弧偏斜,焊缝一侧咬边,另一侧过厚。修正这一问题的方法是采用“手腕固定,小臂带动”的发力方式,减少手部微小抖动对焊条角度的影响。在起弧阶段,可采用划擦法或直击法建立稳定的熔池,待熔池达到规定大小后方可开始正常运条。收弧时需填满弧坑,可采用环形运条或回焊法,防止因弧坑收缩产生裂纹或凹陷,确保整条焊缝外观与内部质量的统一。