
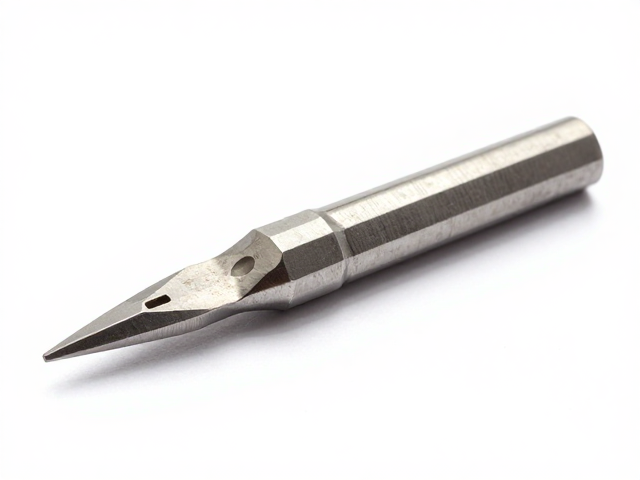
刀尖套的核心功能与选型逻辑
刀尖套,常被称为单面刃修边刀或去毛刺刀,其核心设计在于利用刀具一侧的锋利刃口对工件边缘进行切削,而另一侧则通过圆润的刀背或保护套结构防止误伤操作者或损坏精密部位。这种单向切削的特性,使其在处理塑料、铝合金、木材等常见材料的飞边、毛刺时,能提供比双面刀片更安全的控制力。选型时,首要关注的是刃口的几何角度,通常45度至60度的夹角能平衡切削效率与刃口寿命,角度过小易卷刃,过大则切削阻力增加。
材质选择直接决定了工具的耐用度与切削质感。市场上常见的刀尖套多采用高碳工具钢或硬质合金材质。高碳工具钢经过热处理后硬度可达HRC60以上,适合大多数通用修边场景,且易于重新打磨修复;硬质合金则具有更优越的耐磨性,适用于高强度、高频次的工业生产环境,但成本相对较高且不可修复。用户在选购时应根据实际加工材料的硬度与频率,权衡更换频率与单次投入成本,避免因材质不当导致频繁更换或切削粗糙。
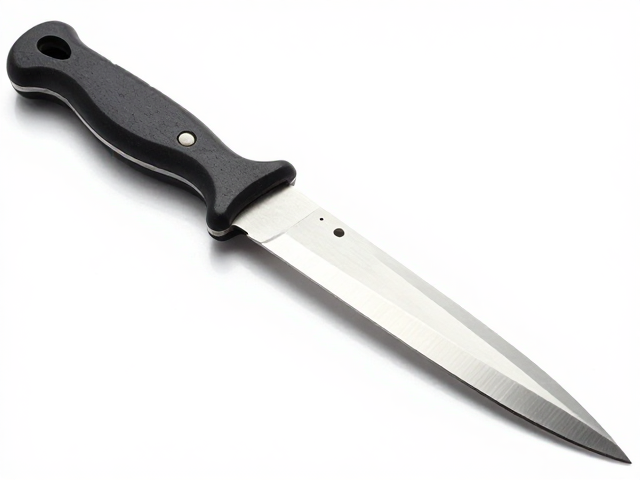
柄部结构与人体工学考量
刀尖套的柄部设计直接影响操作的稳定性与舒适度。常见的柄部形态包括直柄、L型弯柄以及带防滑纹理的圆柱柄。直柄结构最为传统,适合需要大力按压或配合夹具使用的场景,能提供直接的力传导;L型弯柄则更符合手部自然握持姿态,能有效减少长时间作业时的腕部疲劳,特别适合精细零件的边缘处理。部分专业型号在柄部末端设计了挂绳孔或磁吸结构,便于在生产线或工作台上快速取放,提升作业连贯性。
防滑与握持感是提升操作精度的关键细节。优质刀尖套通常在金属柄与手柄连接处采用注塑加固或滚花处理,防止在使用过程中松动或打滑。手柄表面若经过喷砂、橡胶包裹或纹理压印处理,能显著增加摩擦力,即便在手部沾油或潮湿环境下也能保持稳固握持。对于需要极高精度的模具修配或电子外壳加工,手柄的直径和粗细应匹配不同手型,过细易导致手部紧张失控,过粗则影响灵活性,一般直径在10-15毫米区间能兼顾力量传递与操控细腻度。
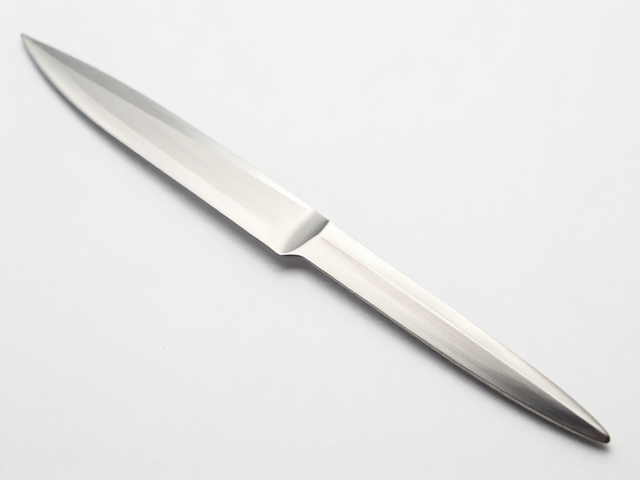
刃口规格与应用场景匹配
刃口的宽度与厚度决定了刀尖套适用的工件细节处理能力。窄刃口(1-3毫米)适用于精密电子元件、小型塑料件的内角去毛刺,能深入狭窄空间进行精细修整;宽刃口(5-10毫米)则更适合板材边缘、大型铸件或木材的批量修边,单次切削面积大,效率更高。刃口厚度需与工件材质硬度相匹配,薄刃口切削轻软材料如橡胶、软塑料时更跟手,厚刃口则需配合较硬材料以维持刃口强度,防止崩刃。
不同材质工件对刃口状态有特殊要求。对于不锈钢、硬质合金等高硬度材料,需选用经过特殊涂层处理或更高硬度标准的刃口,以减少磨损;对于木材、复合材料,刃口需保持极高锋利度以获得光滑切面,避免纤维撕裂。在实际应用中,许多用户会根据工件形状选择刀尖套的端部形态,尖头型适合处理内角和凹槽,圆头型则更适合外缘倒角和打磨过渡。正确匹配刃口规格与工件特征,是确保修边效果平整、无划痕的前提。
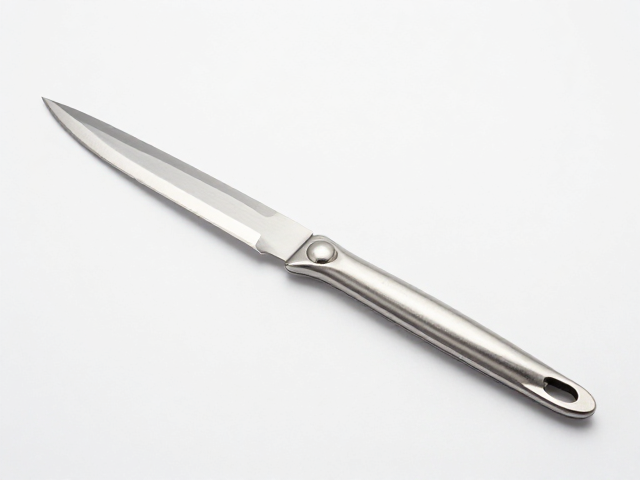
日常维护与刃口保养技巧
刀尖套在长期使用后,刃口不可避免地会出现微观磨损或卷边,此时需通过专用磨刀石或砂纸进行修复。保养时,应保持刃口清洁,避免残留油污或金属屑腐蚀钢材。对于高碳工具钢型号,可使用细目砂纸配合少量润滑油,以固定角度单向打磨刃口,恢复锋利度;硬质合金型号通常不建议自行打磨,因硬度极高且易崩裂,磨损严重时应直接更换新刀片。
存放环境对刀尖套寿命影响显著。潮湿、高温环境会导致钢材生锈或手柄老化,建议将工具存放在干燥、通风的专用工具箱中,最好配有防锈纸或干燥剂。不同规格的刀尖套应分类摆放,避免相互碰撞导致刃口受损。对于高精度作业,每次使用前可用无水酒精擦拭刃口,去除微量油污与杂质,确保切削面纯净,这能有效提升修边表面的光洁度,减少因刃口污染导致的加工瑕疵。