
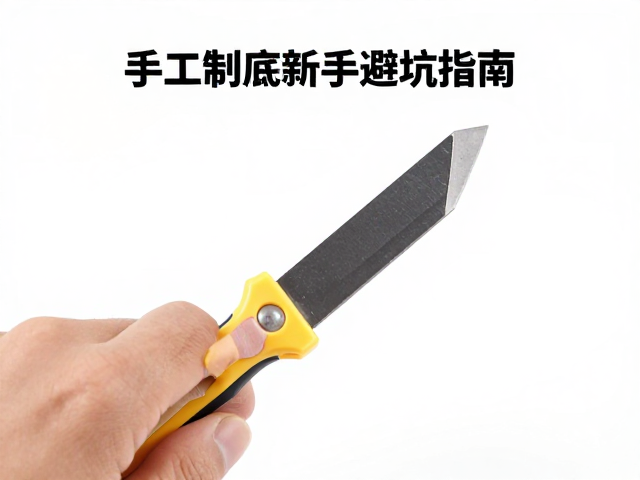
笔刀握持与进刀角度的基础逻辑
手工模型制作中,笔刀不仅是切割材料的核心工具,更是控制倒角形态的关键变量。许多新手在初次接触ABS板或PVC件时,往往习惯于像使用普通美工刀那样垂直下压,这种做法极易导致材料崩边或切口不平整。正确的握持方式应模拟握笔姿势,拇指与食指轻捏刀柄,中指在后方提供支撑,通过手腕而非手臂的力量进行细微调节。在切割硬塑料时,刀刃与板材表面应保持15至30度的倾斜角,这个角度能利用刀刃的楔形结构更顺畅地切入材料内部,减少阻力,从而获得更干净的切面。
进刀的角度直接决定了倒角的初始形态和后续打磨的难度。当需要制作标准的45度倒角时,刀刃本身与板材表面构成的几何关系需要精确计算。实际操作中,可以先在废料上练习,观察刀刃切入深度与板材厚度形成的三角形比例。一旦角度确定,整个切割过程中必须保持手部稳定,避免中途改变角度导致切口出现波浪纹。对于较厚的板材,建议分多次浅层切割,每次深入1-2毫米,逐步逼近目标角度,这样能有效防止材料因受力不均而开裂,是提升倒角精度的基础步骤。
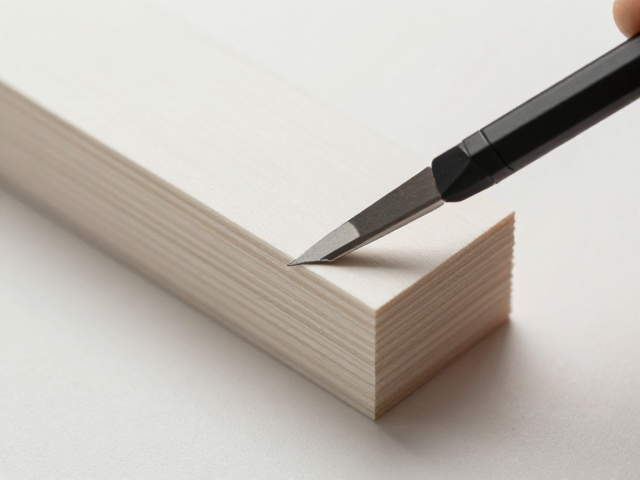
斜切倒角的分层操作与力度控制
斜切倒角并非一次性成型的过程,而是依赖于严密的分层操作。在确定好倾斜角度后,第一刀应当作为引导线,轻轻划过材料表面,标记出切割路径。随后,第二刀开始正式切入,此时力度需均匀且持续,切忌使用蛮力猛砍。对于常见的0.5mm至1.0mm厚的模型板材,每一刀的进刀深度控制在0.2mm左右较为适宜。通过多次重复动作,让切痕逐渐加深,最终形成完整的斜面。这种“化整为零”的策略能最大程度减少材料内部的应力集中,避免切口处出现白色应力纹,这是提升模型质感的重要细节。
力度控制的核心在于感知刀刃与材料的反馈。当刀刃切入材料时,手感会从轻微的阻力转变为顺畅的滑动。如果感到阻力突然增大,通常意味着刀刃变钝或角度发生偏移,此时应立即停止并检查刀片状态。新手常犯的错误是追求单次切割的深度,导致刀刃卡在材料中,强行拔出会造成切口撕裂。正确的做法是保持手腕放松,利用刀刃锋利的刃口像锯子一样进行微小的往复运动,同时配合向下的压力。随着切痕加深,逐渐减小向下的压力,增加向前的推力,使斜面更加平滑自然。
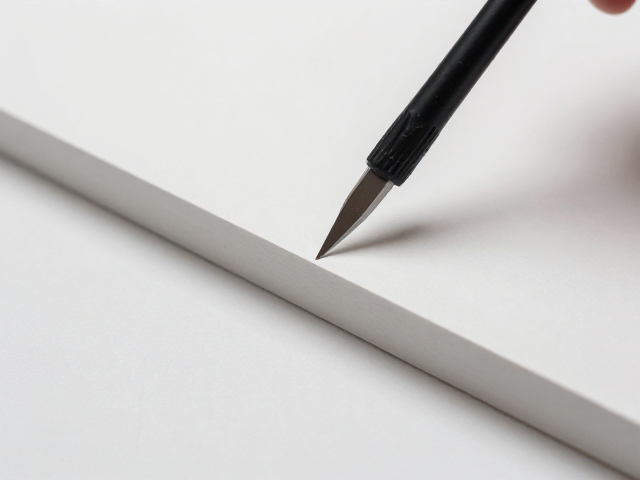
倒角边缘的修整与表面处理
切割完成后的倒角边缘通常带有细微的毛刺或阶梯状痕迹,这些瑕疵会严重影响模型的最终视觉效果。修整阶段需选用细目数的砂纸,通常从600目开始,逐渐过渡到1000目甚至1500目。在打磨时,砂纸应紧贴倒角的斜面,保持与切割面一致的角度进行单向打磨,避免来回摩擦导致边缘圆钝或尺寸偏差。对于难以处理的角落,可以使用砂纸包裹细木棒或专用打磨块,以点接触的方式精细处理,确保倒角线条流畅连贯。
除了物理打磨,化学处理也是提升倒角质感的有效手段,但需谨慎选择溶剂。对于ABS材料,可使用少量丙酮或专用ABS胶进行轻微擦拭,溶剂能溶解表面极薄的层,使毛刺融合,形成光滑如镜的效果。操作时需控制用量,仅在倒角边缘薄涂一层,待溶剂挥发后即可看到表面光泽度的提升。需要注意的是,不同材质的模型板材对溶剂的反应不同,PVC或ABS+PC混合材料可能因溶剂挥发过快而发白或变形,因此在实际操作前,务必在废料区域测试溶剂的效果与安全性,确保不会破坏模型主体色泽。