
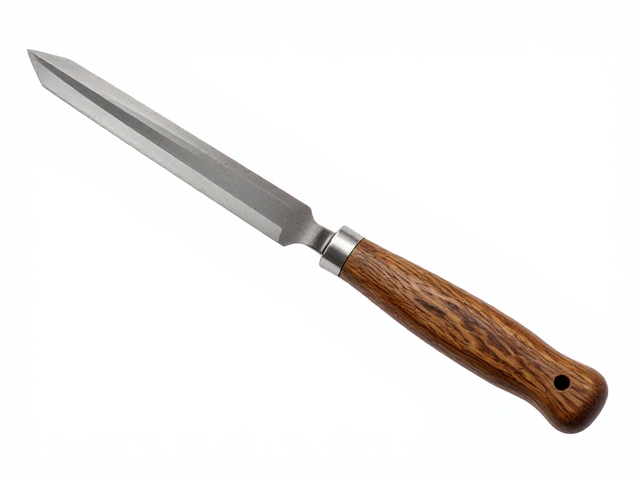
材质决定刀具寿命与锋利度上限
木工雕刻刀的核心在于刃口材质,目前市场上主流的高碳钢与不锈钢在特性上有着显著差异。高碳钢如T12或SKS系列,硬度通常能达到HRC60-62之间,这种硬度使得刀具在打磨后能保持极佳的锋利度,适合处理硬木或进行精细的曲面雕刻。然而,高碳钢的缺点是防锈能力较弱,若使用后未及时清洁擦干,在潮湿环境中极易产生锈斑,进而腐蚀刃口。
相比之下,不锈钢雕刻刀如440C或更高级的粉末钢材质,虽然初始锋利度可能略逊于优质高碳钢,但其耐磨性和抗腐蚀性表现优异。不锈钢刀具在长时间使用下不易生锈,维护成本相对较低,更适合工作环境湿度较大或需要长时间保持刃口清洁的场景。选择时需根据实际使用的木材种类及保养习惯,在极致锋利与耐用维护之间做出权衡。
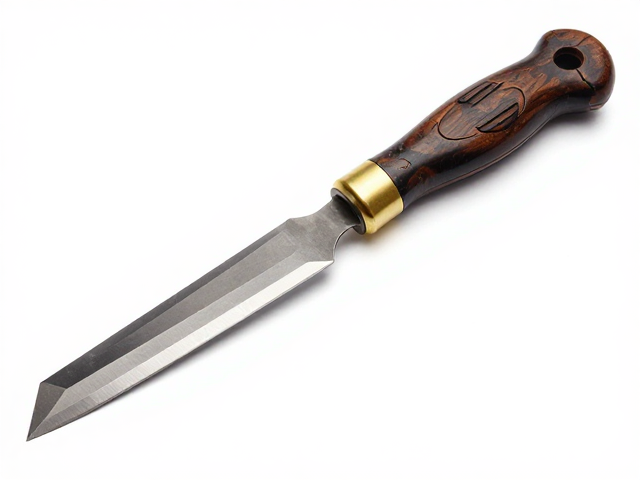
刀柄结构影响操控精度与发力方式
刀柄的设计直接决定了雕刻时的受力反馈和操控精度,常见的刀柄分为直柄、弯柄以及带护手的设计。直柄刀结构简单,重心分布均匀,适合需要手腕灵活转动进行细微线条勾勒的场景,如人物面部或植物叶脉的刻画。使用者可以通过手指直接感知刀刃切入木材的深度,便于控制下刀力度。
带有护手或宽大扁平的刀柄则能提供更好的手掌支撑,防止雕刻过程中刀具向木材内部滑脱。在处理大面积排料或需要较大冲击力去除多余木料时,这种设计能有效分散手掌压力,减少长时间工作带来的疲劳感。部分专业刀具采用竹木或工程塑料制作刀柄,内部填充金属芯以平衡重心,这种结构能显著提升雕刻时的稳定性,特别是在进行深雕或镂空作业时,能提供更精准的控制体验。
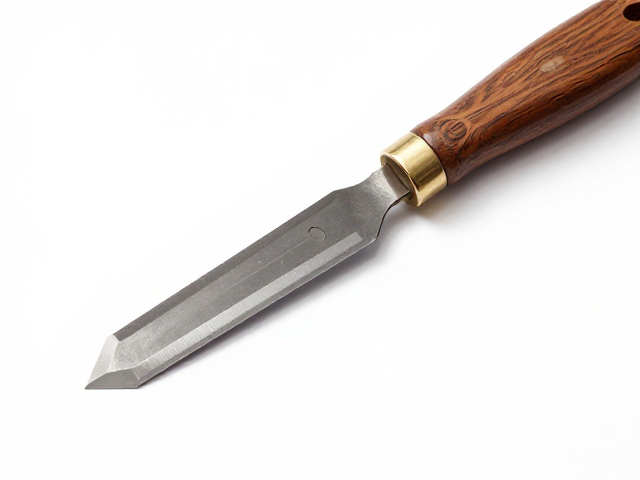
刃口角度与厚度影响切割效率
刃口的研磨角度是决定雕刻刀切割效率的关键参数,通常分为30度、35度和40度等不同规格。较小的角度如30度,刃口更为轻薄,切入木材时阻力小,适合进行软木或中等硬度木材的精细修整,能切出光滑平整的截面。但此类刃口相对脆弱,在遇到木材结节或硬物时容易崩口。
较大角度如40度或更陡的刃口,刃背较厚,结构强度更高,能承受更大的冲击力,适合处理硬木或需要快速去除大量木料的粗雕作业。刃口厚度也需根据用途选择,薄刃刀适合表现细腻的纹理变化,而厚刃刀则更具韧性,不易卷刃。在实际操作中,可根据木材硬度动态调整研磨角度,或在同一把刀具上通过局部打磨形成复合角度,以兼顾锋利度与耐用性。
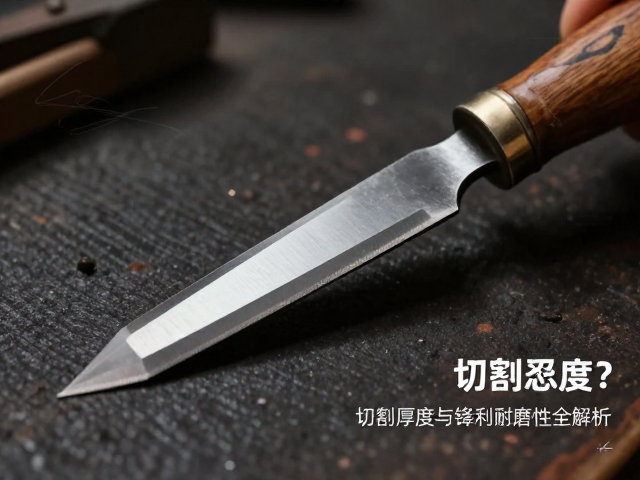
热处理工艺决定刃口稳定性
刀具的热处理工艺直接影响其内部晶体结构,进而决定刃口的保持性和韧性。优质雕刻刀经过多次淬火和回火处理,硬度与韧性达到最佳平衡。未经充分热处理的刀具容易出现“软刃”现象,即锋利度下降极快,或者因内应力过大导致在使用中突然断裂。
观察刀具热处理是否合格,可通过测试其弹性来判断。将刀刃轻轻弯曲指定角度后松开,若能迅速恢复原状且无永久变形,说明热处理得当。此外,刃口处的颜色变化也可作为参考,均匀一致的蓝色或黑色氧化层通常表明经过良好的表面处理和防锈处理,而颜色不均或带有杂色可能暗示热处理过程中温度控制不稳定,可能导致局部硬度不均,影响雕刻时的走刀手感。