
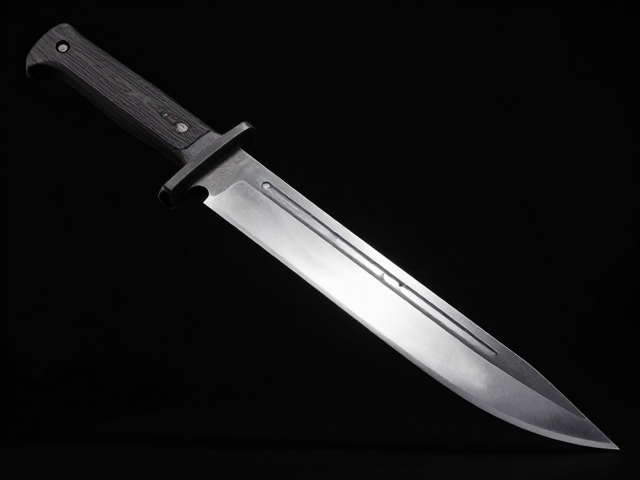
核心材质与热处理工艺的匹配逻辑
斩骨刀的核心在于钢材的硬度与韧性的平衡,高碳铬钼钢(如5Cr15MoV2、6Cr13、8Cr13MoV等)是市面主流且经验证可靠的选择。这类钢材经过淬火和回火处理后,能保持较高的硬度(通常在HRC54-60之间),从而确保刀刃在应对禽类骨骼或小型畜骨时不易卷刃。相比普通不锈钢,含钼和钒元素的钢材在耐磨性和抗腐蚀性上表现更佳,能减少因食材酸碱度或湿度变化导致的刀身锈蚀,延长刀具使用寿命。
热处理工艺决定了钢材内部的晶体结构,优质的斩骨刀通常经过多次折叠锻打或精密模锻,随后进行真空淬火。这种工艺能消除内部应力,使刀身具备更好的抗冲击能力。在选购时,观察刀身表面是否均匀细腻,无明显杂质或裂纹,是判断热处理是否到位的直观方式。过硬的钢材虽然锋利但易崩口,过软则难以切断硬骨,因此选择经过专业热处理的中高碳钢,能在耐用性与锋利度之间找到最佳平衡点。
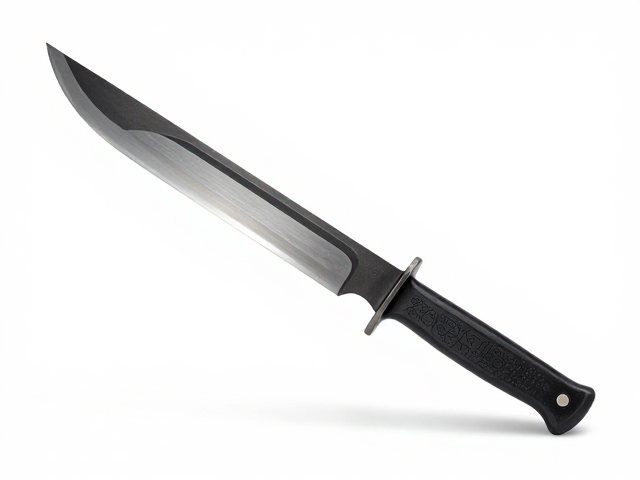
无缝一体成型与血槽结构的功能解析
一体成型锻造技术消除了刀柄与刀身拼接处的缝隙,从根本上杜绝了藏污纳垢和结构松动的隐患。这种结构不仅提升了刀具的整体强度,使其在承受大力劈砍时不易从连接处断裂,还使得刀具重心分布更加合理,操作手感更为跟手。对于需要频繁处理硬骨的场景,无缝结构能分散冲击力,保护手部关节免受过度震动,同时也便于清洗和日常维护,符合食品卫生安全的基本要求。
血槽的设计并非仅为视觉装饰,它在物理力学上扮演着重要角色。当刀刃切入骨头或肉类时,血槽可以减少接触面积,降低吸附力,使刀具更容易切入且不易被软组织或骨屑卡住。此外,血槽还能在一定程度上增加刀身的刚性,防止刀刃在受力过大时发生弯曲变形。合理的血槽深度和宽度应经过计算,过深削弱强度,过浅则功能失效,通常位于刀身中部偏上,呈流线型分布,既保证了结构强度,又提升了切割效率。
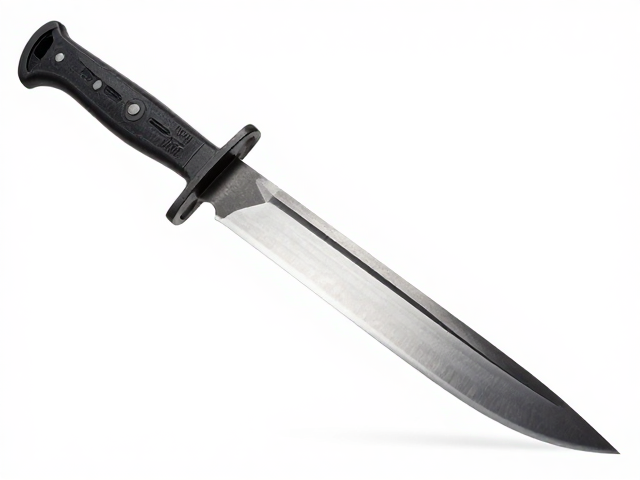
刃口几何角度与锋利度维持
斩骨刀的刃口角度通常较宽,多在20-25度之间,这种大角度设计能提供更强的支撑力,防止刀刃在接触硬物时发生卷曲或崩裂。相比之下,切片刀的角度多在15度以下,追求极致锋利但脆弱。在选购时,观察刀刃是否平直,无波浪形瑕疵,刃口打磨是否均匀一致,是判断其切割性能的关键。均匀的刃口能确保受力均匀,避免局部应力集中导致的崩刃现象。
刀尖与刀背的处理也直接影响使用体验。刀背通常设计有防滑纹或加厚处理,便于在需要施加额外力量时用手掌按压刀背进行剁切。刀尖部分若过于尖锐,可能在剁骨时因受力不均而折断,因此部分斩骨刀采用钝角刀尖或圆头设计,以提高安全性。刃口与刀身的过渡应平滑自然,无明显的台阶或毛刺,这不仅影响切割的流畅度,也关系到刀具的长期耐用性,良好的几何结构能减少磨损,保持较长时间的锋利状态。
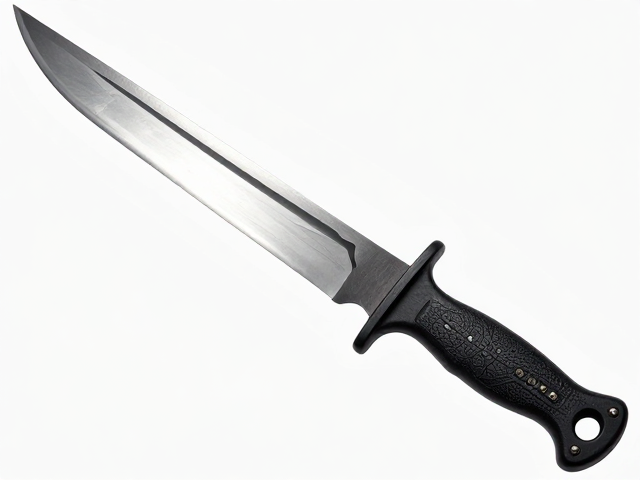
人体工学手柄与握持舒适度
手柄的材质选择直接影响长时间使用的舒适度与安全性。常见的材料包括木质、工程塑料(如PP、ABS)和金属。木质手柄手感温润,摩擦力适中,但需定期保养以防开裂;工程塑料手柄耐用、易清洗,且能提供良好的防滑性能,适合潮湿的厨房环境。无论何种材质,手柄表面通常设计有防滑纹路或凹槽,以增加手指与手柄的接触面积,防止打滑,确保在用力剁切时刀具稳固可控。
手柄与刀身的连接处(即刀根)应牢固无松动,这是安全使用的重中之重。检查时可轻轻扭动刀柄,确认无异响或位移。手柄的长度和形状应符合人体手掌自然握持的弧度,过短会导致握持不稳,过长则影响灵活性。此外,手柄尾部的配重设计也会影响刀具的平衡感,合理的配重能使刀具在挥动时更跟手,减少疲劳感。对于经常处理大量食材的用户,选择握感舒适、防滑性能优异的手柄能显著提升工作效率和安全性。