
波浪刃的几何特性与打磨难点解析
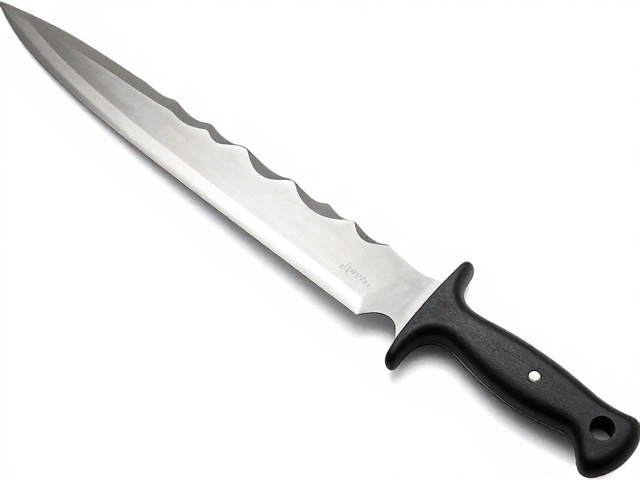
波浪刃并非传统直线刀刃,其表面由一系列连续起伏的弧形槽构成,这种设计在物理结构上极大地增加了切割时的空气阻力,从而减少食材粘连,提升切菜时的流畅度。然而,正是这种特殊的曲面结构,使得传统的平面打磨方式完全失效。若使用常规磨刀石对波浪刃进行整体平推,不仅无法触及凹槽内部,反而会因为受力不均导致刃口局部过热或磨损过度,破坏原有的波浪形态。因此,理解其“点接触”的受力逻辑是打磨前的首要步骤,必须认识到每一次打磨动作都应当精准对应波峰与波谷的过渡区域。
在实际操作中,许多用户误以为波浪刃像普通刀具一样可以像切黄油一样平滑移动,这会导致严重的误判。波浪刃的每一个“波峰”都需要独立对待,因为磨削的角度必须严格跟随弧线的切线方向。如果角度固定不变,磨刀石与刀刃的接触点就会偏离最佳研磨区,造成刃口发白或卷边。这种几何特性决定了打磨过程不能追求速度,而需要极高的耐心和对弧度变化的敏锐感知,任何急躁的推拉动作都可能让原本锋利的刃口变得参差不齐,甚至彻底丧失其防粘特性。
小弧度刃技巧的核心操作细节
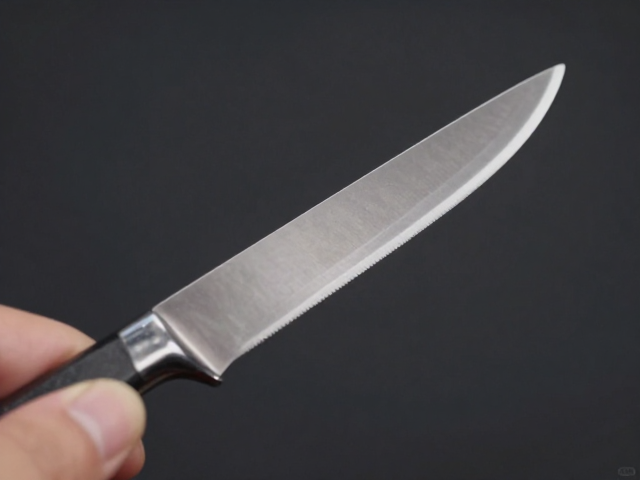
采用小弧度打磨法是处理波浪刃最稳妥的策略,其核心在于利用磨刀石边缘或专用的小型磨削工具,对单个波峰进行局部修整。操作时,应将磨刀石表面视为多个独立的平面,每次只选择一个波峰作为受力点,保持磨刀石与刀刃成15至20度的夹角,这个角度区间能平衡锋利度与耐用性。手腕需保持松弛,通过细微的腕部摆动模拟波浪的起伏,使磨石表面严格贴合当前波峰的曲面。这种手法避免了大面积摩擦,确保了每个波峰的顶部都能均匀受力,从而维持刀刃整体的对称性。
在具体执行过程中,力度控制至关重要。过大的下压力会导致磨石颗粒过度嵌入刃口,形成粗糙的划痕,而力度过小则无法有效去除金属。建议采用轻触式打磨,感受磨石与金属接触时的阻力变化,当阻力明显减小且表面呈现均匀哑光质感时,即可停止该点的打磨。对于较深的波谷,完全磨平是不现实且不必要的,重点应放在波峰两侧至波谷上方的过渡区域。通过这种精细化操作,既能保持波浪结构的完整性,又能确保刃口在微观层面达到足够的锋利度,避免因过度打磨而削弱刀刃结构强度。
避免过度磨削与效率提升策略
过度磨削是波浪刃保养中最常见的失误,其后果往往是刀刃变薄过快且锋利度提升有限。由于波浪刃的接触面积小,热量积聚快,长时间在同一位置打磨会导致局部退火,使钢材硬度下降。为了避免这种情况,应采取“少次多遍”的策略,每次打磨时间控制在几秒内,然后检查刃口状态。使用高目数的抛光石进行的收尾,能够去除粗磨留下的微小划痕,提升刃口的顺滑度。这种分段式处理不仅减少了热损伤,还能更精准地控制刃口形态,防止因一次性打磨过多材料而导致的刀刃结构不稳定。
提升效率的关键在于工具的选择与预处理。虽然波浪刃结构特殊,但使用带有适当硬度的金刚石磨石或高品质陶瓷磨石可以显著加快金属去除速率。在打磨前,确保磨石表面平整,避免因磨石自身不平导致打磨角度偏差。此外,保持刀刃清洁,及时冲洗掉打磨产生的金属粉末,有助于观察打磨效果,防止粉末堆积影响判断。通过精确的角度控制、轻量的施力以及合理的工具搭配,可以在较短时间内完成波浪刃的维护,既保护了刀具寿命,又确保了切割性能始终处于最佳状态。