
镜面抛光的核心原理与表面光洁度标准
磨刀架刀架本体的镜面处理并非简单的表面打磨,而是通过多级研磨介质逐步降低表面粗糙度,直至达到光学级别的平整与反光效果。这一工艺通常始于粗磨去除加工痕迹,随后进入精磨阶段,使用高目数的砂纸或研磨膏进行细腻处理,最终通过机械抛光或电解抛光技术消除微观凹凸。高质量的镜面处理能显著减少刀片与刀架接触面的摩擦系数,防止因摩擦力过大导致刀片卡滞或磨损,同时光滑的表面不易残留金属碎屑或水分,从而降低生锈风险,保持长期使用的稳定性。
在工业标准中,镜面抛光的质量通常通过表面粗糙度参数Ra值来衡量,一般高品质不锈钢刀架的Ra值需控制在0.05μm至0.1μm之间,肉眼可见清晰倒影且无雾状瑕疵。这种高标准的表面处理不仅提升了产品的视觉质感,更在功能层面延长了刀具组件的使用寿命。若抛光工艺不到位,表面残留微小划痕会成为应力集中点,在长期受力或潮湿环境中极易引发点蚀或裂纹,因此,工艺过程中的洁净度控制与研磨介质的纯度直接决定了成品的最终性能表现。
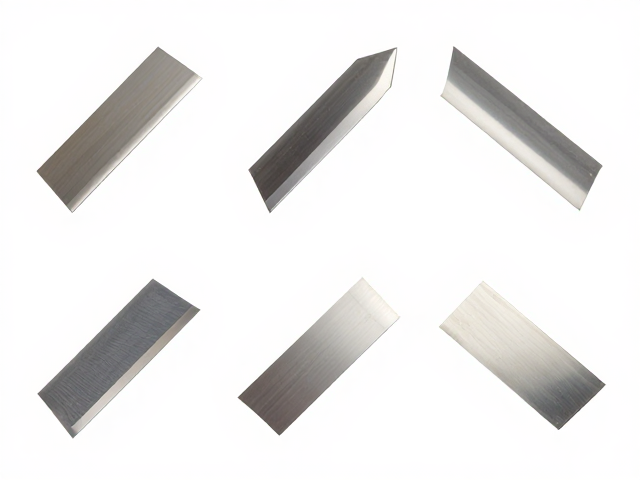
替换刀片的材质特性与刃口几何设计
替换刀片的选择需严格匹配磨刀架的固定结构,目前市场上常见的材质主要包括高碳不锈钢、陶瓷及硬质合金。高碳不锈钢因其良好的韧性与保持性,成为家庭与专业场景的主流选择,其硬度通常分布在HRC55-62之间,能在日常切割中提供稳定的锋利度。陶瓷刀片则具备极高的硬度与耐腐蚀性,不易生锈且无需频繁打磨,但脆性较大,需避免撞击。硬质合金刀片耐磨性极佳,适用于高强度作业,但成本相对较高且对安装精度要求严苛。选购时需确认刀片材质说明是否清晰标注,避免购买无明确材质标识的产品,以确保其在切割过程中的安全性与有效性。
刃口几何设计直接影响切割效率与耐用度,常见的刃口类型包括直刃、锯齿刃及微锯齿刃。直刃适合精细切割与平滑表面作业,能提供精准的控制力;锯齿刃通过多点接触增加切削效率,适用于粗糙或纤维性材料;微锯齿刃则兼顾了平滑切割的精度与一定程度的快速切削能力。不同材质的刀片在刃口处理上也有差异,例如陶瓷刀片常采用整块烧结成型,刃口一体性更强,而金属刀片则可能经过激光切割或冲压成型。用户应根据实际使用场景,如处理食材、包装材料或工业薄片,来选择匹配的刃口形态,以最大化工具效能。
安装兼容性与尺寸公差匹配
刀架与替换刀片之间的物理兼容性是确保使用安全的关键因素,主要涉及刀片长度、宽度、厚度以及固定孔位的对位精度。不同规格的磨刀架设计的夹持槽尺寸存在细微差异,通常公差范围控制在±0.1mm以内,过大的间隙会导致刀片在受力时晃动,影响切割精度甚至引发安全隐患。选购时需仔细核对产品说明书中的尺寸参数,或测量原有刀片的精确尺寸进行比对。对于通用型刀架,部分厂家提供多规格适配片,但需确认其夹持结构的锁定方式是否一致,如卡扣式、螺丝固定式或磁吸式,不同锁定机制对刀片的边缘平整度要求各不相同。
安装过程中的受力分布也需特别注意,刀片在装入刀架时应确保完全贴合,无倾斜或悬空现象。若发现刀片无法顺利嵌入或嵌入后松动,应立即停止使用并重新核对尺寸,切勿强行安装或使用非配套刀片替代,以免因应力不均导致刀片断裂或刀架变形。部分高精度刀架要求刀片边缘经过倒角处理以减少应力集中,若替换刀片边缘锐利无保护,可能在夹持过程中产生微观损伤,进而影响整体结构的稳定性。定期检查夹持部位的磨损情况,及时更换老化或变形的部件,是维持刀架系统长期可靠运行的必要措施。
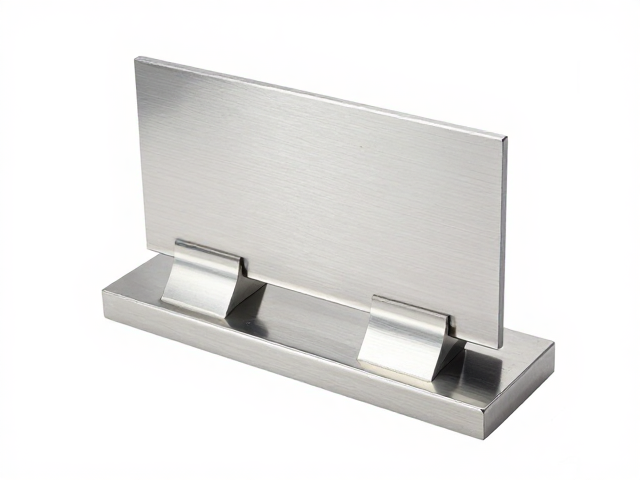
日常维护与存储环境管理
镜面刀架与替换刀片的维护重点在于保持表面清洁与干燥,防止腐蚀性物质附着。使用后应及时清除残留的切割物,避免食物残渣或化学试剂长期接触不锈钢表面引发氧化斑点。对于镜面处理部位,建议使用柔软的湿布擦拭,避免使用粗糙刷子或强酸性清洁剂,以免破坏抛光层。存储环境应保持通风干燥,相对湿度控制在40%-60%之间较为适宜,高湿度环境易加速金属部件的氧化过程。若长期闲置,建议在刀片表面涂抹少量防锈油,并用防尘罩覆盖刀架,减少灰尘与湿气侵入。
定期检查刀架夹持机构的灵活性,确保无锈迹或异物阻碍刀片更换。若发现夹持弹簧疲劳或卡扣松动,应及时调整或更换相关组件,以维持对刀片的稳固夹持力。对于陶瓷刀片,需特别注意避免高温直射或骤冷骤热,以防因热应力导致开裂。金属刀片在出现明显崩口或钝化时,应通过专业磨刀服务或更换新品恢复性能,不建议在刀架上直接进行高强度打磨,以免损伤刀架刃槽。良好的维护习惯能显著延长工具系统的使用寿命,确保持续提供安全、高效的切割体验。