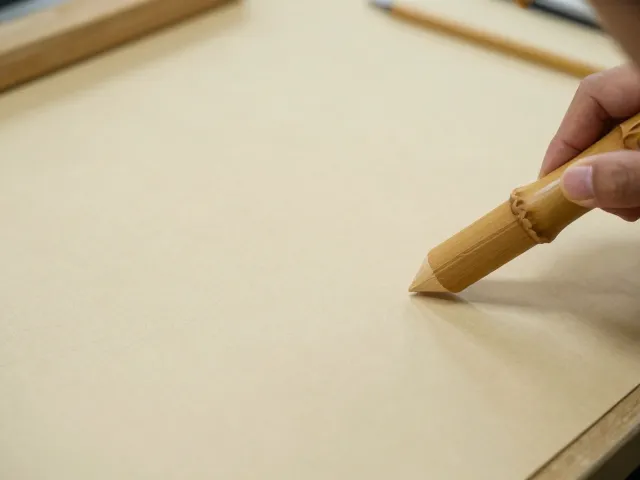
木材特性与刀具选择的从属关系
木雕与竹雕在削薄过程中,核心难点在于对材料纤维走向的理解。木材具有复杂的年轮和纹理结构,而竹材则是纵向纤维管状结构,两者的受力断裂点截然不同。初学者常因刀具角度不当导致木料劈裂或竹皮卷曲,因此选材与工具的准备直接决定了削薄的成败。硬木如黄杨木或紫檀,质地紧密,削薄时需保持极高的刃口锋利度,以防木纹撕裂;软木如椴木则相对宽容,但需注意其易产生毛边的特性,需配合细砂纸或刮刀进行二次修整。
刀具的选择并非越贵越好,而是取决于雕刻的深度与精细度。平口凿适合大面积去除材料,而圆口凿则能处理曲面和细节。在削薄阶段,建议使用刃口角度在25至30度之间的中号平口凿,这种角度既保证了足够的强度防止崩刃,又能提供足够的切削效率。竹雕因纤维垂直于表面,需使用刃口角度稍大(约30-35度)的刀具,以切断纤维而非剥离纤维,避免竹皮像纸片一样翘起。
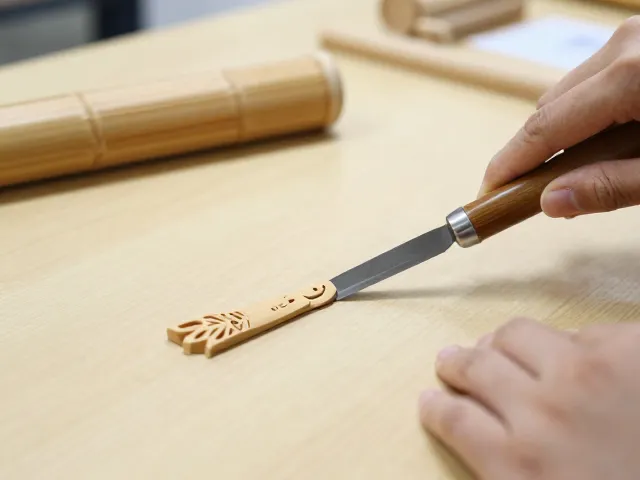
切削角度与发力控制的物理逻辑
削薄并非简单的减法,而是对材料厚度的精确控制。在操作时,刀具与木材表面的夹角通常保持在15至30度之间,这个区间能最大限度地减少阻力并提高切削的平滑度。对于竹雕,由于纤维呈线性排列,切削方向必须严格遵循纤维走向,逆纹切削极易导致竹材分层或断裂。实际操作中,左手按压作品需稳固但不可过度用力,以免改变材料受力状态,右手握刀则需利用手腕的微小转动带动刀具前进,而非依靠手臂的大幅度推拉。
发力技巧直接影响削薄层的均匀性。新手常犯的错误是用力过猛,导致切削深度不一致,形成“坑洼”。正确的做法是采用“薄层多次”的策略,每次切削去除的材料厚度控制在0.5毫米以内。通过观察切削面的反光,可以判断切削是否均匀。如果切削面出现锯齿状反光,说明刀具角度过大或木材纹理不均;如果切削面光滑如镜,则说明刀具锋利且角度恰当。对于竹雕,还需特别注意竹青层与竹肉层的硬度差异,竹青层较硬,需减小切削角度,增加施力频率,以逐步削薄至理想厚度。
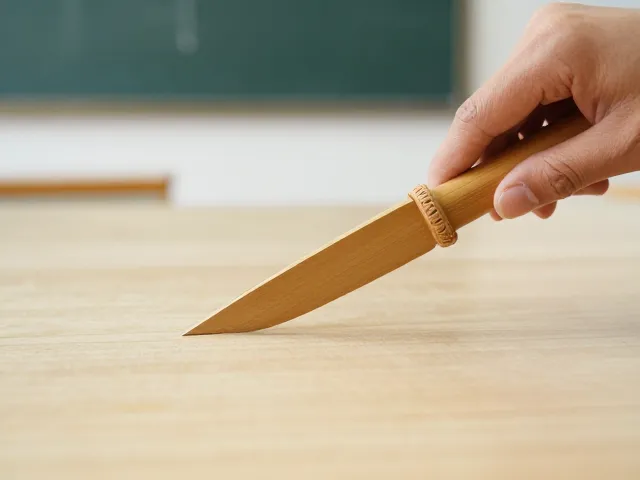
表面处理与厚度测量的辅助手段
削薄后的表面处理是提升作品质感的关键步骤。木材在削薄后,表面往往留有细微的刀痕,这些刀痕在光线下会显得粗糙。使用刮刀进行逆向刮削是去除刀痕的有效方法,刮刀与表面呈45度角,轻轻刮过,能将凸起的纤维切断,使表面平整。竹雕则需特别注意去除竹青层残留的毛刺,可使用细目砂纸(如400-600目)进行打磨,打磨时需顺纹操作,避免破坏纤维结构。打磨过程中需不断触摸表面,感受平整度,而非依赖视觉判断。
厚度测量是确保削薄效果符合预期的必要环节。对于功能性或展示性较强的木雕竹雕作品,厚度均匀性直接影响视觉效果和结构稳定性。可使用游标卡尺或专用厚度规进行测量,特别是在制作薄胎雕刻或镂空作品时,厚度控制需精确到毫米级别。在实际创作中,可先在木材或竹材背面标记厚度参考线,通过切削使参考线均匀分布,以此作为厚度控制的视觉辅助。对于竹雕,还需注意竹材天然的弧度变化,需根据弧度调整切削策略,确保整体厚度的协调性。