
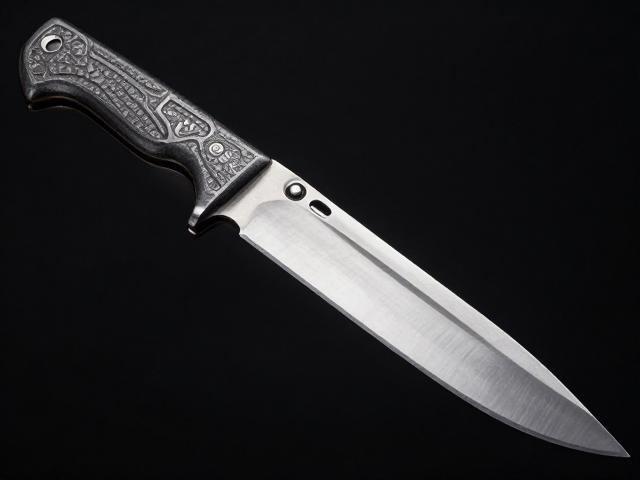
锤纹表面的物理特性与视觉美学构建
锤纹并非后期喷涂或激光雕刻的装饰性纹理,而是通过高温锻造过程中,工匠利用特制锤具对钢材表面进行反复敲击形成的凹凸肌理。这种工艺在物理层面能够增加金属表面的粗糙度,从而有效减少光线在刀身上的反射,降低反光干扰,这对于需要隐蔽行迹或户外复杂光线下操作的场景具有显著优势。每一道锤痕的深浅、分布密度以及最终的成型形态,直接取决于锻造时的温度控制与敲击力度,这使得同一型号的刀具在视觉表现上存在着微妙的唯一性,赋予了冷硬金属独特的艺术质感。
从材料科学的角度审视,锤纹工艺对钢材的微观结构有着不可忽视的影响。适度的冷作硬化能够提升刀具刃口附近的局部硬度,增强耐磨性,但过度剧烈的锤打可能导致晶粒破碎或产生隐性裂纹。因此,现代精工工艺通常采用“轻锤定型、重锤塑形”的策略,在保留锤纹视觉冲击力的同时,确保金属内部应力分布均匀。这种处理方式使得刀具在经历长时间使用后,表面的锤纹不仅不会因磨损而消失,反而会随着使用痕迹的积累,形成具有时间沉淀感的独特包浆,成为使用者个人习惯与技艺的直观记录。
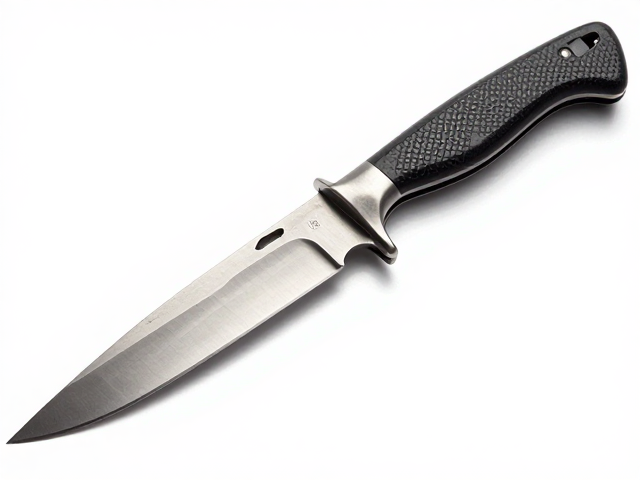
开刃几何结构对切割效能的决定性作用
开刃角度是决定刀具切割效率与耐用平衡的核心参数,通常根据用途划分为微刃、中刃和重刃三种基本类型。微刃开法通常保持在15至20度之间,这种极小的接触面积能产生极高的压强,使刀刃能够轻松切入高密度纤维或硬质材料,适合处理精细食材或精密切割任务;然而,过小的角度意味着刃口支撑力较弱,在应对硬物时容易发生卷刃或崩口。相比之下,中刃开法多维持在20至25度区间,在保持良好切割流畅度的的同时,提供了更优的刃口强度,是日常多功能用途的主流选择,能够在切割软性材料与轻度硬物之间取得最佳平衡。
刃线的形态设计同样至关重要,直刃、波浪刃及锯齿刃各有其特定的力学优势。直刃能够提供最大的连续接触点,切割动作干脆利落,适合直切与推切;而波浪刃通过分散接触面积,利用波峰与波谷的交替咬合,能够在切割表皮坚韧、内部柔软的物体时,通过剪切力而非单纯的压力完成分离,有效防止汁液飞溅。现代锻造技术还引入了微凸刃(Scalloped Edge)设计,通过在刃口附近增加细微的隆起,进一步减少接触面积,从而在保持刀具整体强度的前提下,显著提升初始切入的灵敏度,这种设计常见于需要高频次精细操作的专业厨刀或户外工具。
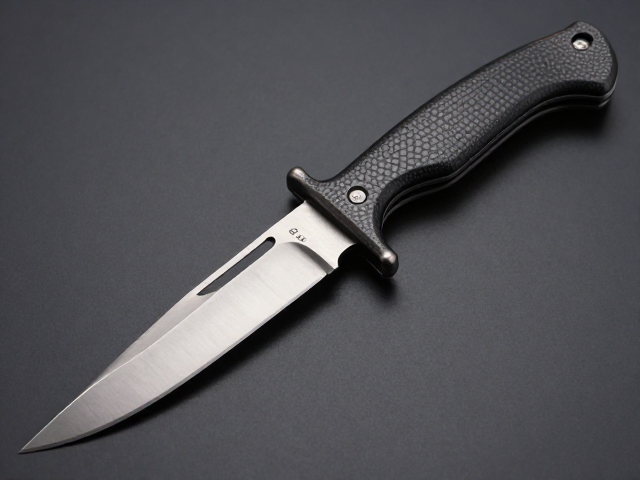
折叠机构的人体工学与安全逻辑
折叠刀具的核心在于锁定机制与握持舒适度的结合,常见的锁定结构包括 liner lock、frame lock 以及更古老的 slip joint 等类型。现代精工折叠刀多采用高强度不锈钢或钛合金制作锁定片,通过精密的 CNC 加工确保锁定片与刀柄内壁的贴合度,在刀刃完全展开时,锁定结构需提供足够的阻力以抵抗切割时的反向压力,防止意外闭合伤人。同时,锁定片末端的滚花或纹理设计,不仅提升了手指拨动的摩擦力,也确保了在湿手或佩戴手套情况下的操作可靠性,这是机械结构安全性的重要体现。
刀柄的人体工学设计直接影响了长时间使用的疲劳度与控制精度。基于大量手部尺寸数据的大样本分析,现代刀柄普遍采用符合手掌自然握持曲线的流线型设计,并在拇指按压区设置防滑纹理或凹陷,以增强操控时的稳定性。材料选择上,G10 板材因其卓越的耐水、耐油及抗老化性能,成为主流选择;而天然材料如骨质或木质则因湿度敏感性较高,通常经过特殊树脂处理以增强稳定性。刀刃闭合时的归位顺畅度也是关键指标,优质的折叠刀在闭合过程中,刀刃应能平滑落入刀柄槽位,且无卡顿或过紧现象,这依赖于轴钉润滑处理与精密公差控制,确保机械结构的长期使用寿命。
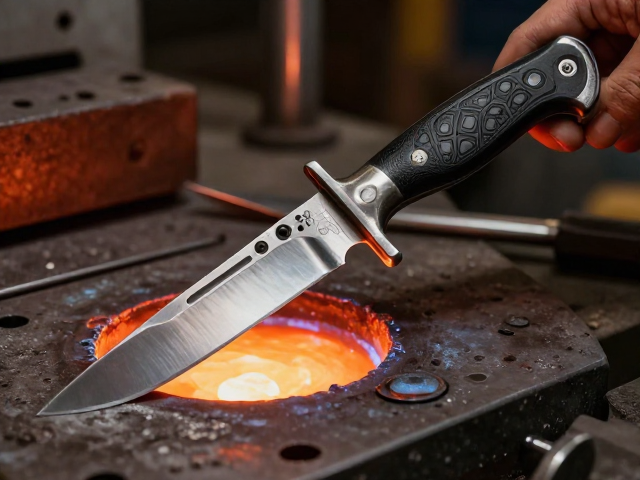
钢材冶金特性与热处理工艺的协同效应
刀具的性能基石在于钢材的化学成分与热处理工艺的配合,高碳不锈钢如 440C 或 9Cr18Mov 因其良好的耐腐蚀性与可打磨性,成为大众市场的主流选择;而粉末冶金钢材如 M4 或 S30V 则凭借其中高碳含量及碳化钒颗粒的均匀分布,在保持优异防锈能力的同时,提供了卓越的耐磨性与刃口保持度。钢材中的碳含量决定了潜在硬度上限,而铬含量则影响着防锈性能,现代冶金技术通过控制碳氮比及添加钼、钒等合金元素,试图在硬度、韧性与耐腐蚀性之间寻找更优的平衡点,避免传统钢材“硬则脆、韧则软”的困境。
热处理工艺是将钢材潜力转化为实际性能的关键步骤,主要包括淬火、回火及深冷处理。淬火过程中,钢材被加热至临界温度以上后快速冷却,形成坚硬的马氏体结构;随后通过回火处理,消除内部应力,调整硬度与韧性的比例。深冷处理则通过将钢材置于极低温环境中,促使残余奥氏体转化为马氏体,进一步提升硬度与尺寸稳定性。不同钢材有着特定的最佳热处理曲线,过度加热或冷却速度不当会导致晶粒粗大或淬火裂纹,因此,精准的温控设备与经验丰富的热处理专家是确保刀具性能一致性的必要条件,这也是区分普通工业品与精工刀具的重要分水岭。
日常维护与长期保养的科学方法
正确的清洁与干燥是防止刀具腐蚀的第一道防线,使用后的刀具应立即用温水及中性洗涤剂清洗,避免强酸强碱清洁剂对表面氧化层或涂层造成破坏。清洗后需用软布彻底擦干,特别是刀轴、锁定片缝隙等易积水部位,随后可涂抹少量矿物油或专用刀具保养油,形成保护膜以隔绝湿气。对于高碳钢刀具,由于其防锈能力相对较弱,在潮湿环境中使用后需更加频繁地进行干燥与上油处理,以延缓氧化斑点的产生,保持刀具表面的光洁度与功能性。
定期润滑与紧固检查能显著延长折叠刀具的使用寿命。刀轴处积聚的污垢与旧油泥会增加开合阻力,甚至导致锁定不牢,建议使用专用轴承油或轻质缝纫机油进行清洁润滑,确保开合顺畅无滞涩。同时,需定期检查轴钉松紧度,过紧会导致开合困难,过松则影响锁定稳定性,通常通过专用扳手微调轴钉,直至刀刃在展开状态下无明显晃动,且开合力度适中。若刀刃出现微小崩口或钝化,应及时使用磨刀石或磨刀棒进行维护,保持刃口的几何完整性,避免使用硬质物体强行切割,以减少非正常磨损。