
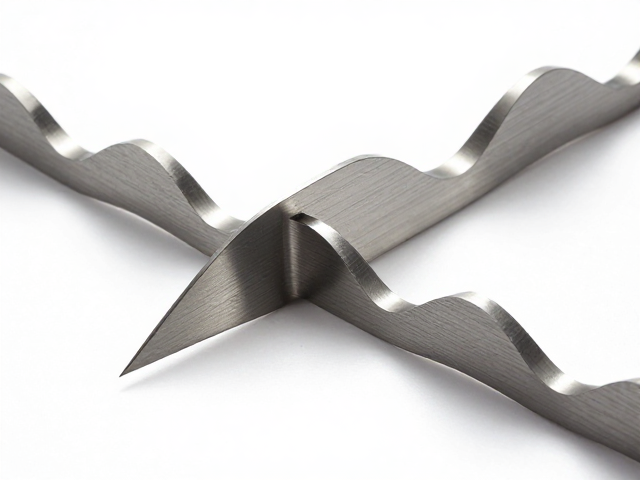
波浪刃线切割的几何特征与成型机理
波浪刃线切割成形技术核心在于通过控制电极丝在切割过程中的横向微幅振荡,使形成的切痕呈现周期性波纹状几何特征。这种工艺并非传统意义上的平滑切削,而是利用高频振荡信号驱动导电丝产生特定频率和振幅的位移,从而在硬质材料表面留下具有规则起伏的微观结构。与常规平切相比,波浪刃成形能够显著改变刀具或模具刃口的应力分布,其波峰与波谷的交替结构有助于在后续研磨过程中形成更均匀的切削刃,减少局部应力集中导致的崩刃现象。
该技术的成型精度高度依赖于放电间隙的控制以及冷却液的流速稳定性。在实际加工过程中,电极丝的张力波动会直接影响波浪形态的对称性,因此高精度的线切割设备通常配备自动张力保持系统。通过调整振荡频率与振幅参数,工程师可以精确控制波浪的高度与间距,使其符合预设的刀具几何模型。这种基于物理成形而非单纯机械打磨的方式,为复杂曲面刃具的初步成型提供了高一致性的基础结构,为后续的精加工步骤奠定了严密的几何基准。
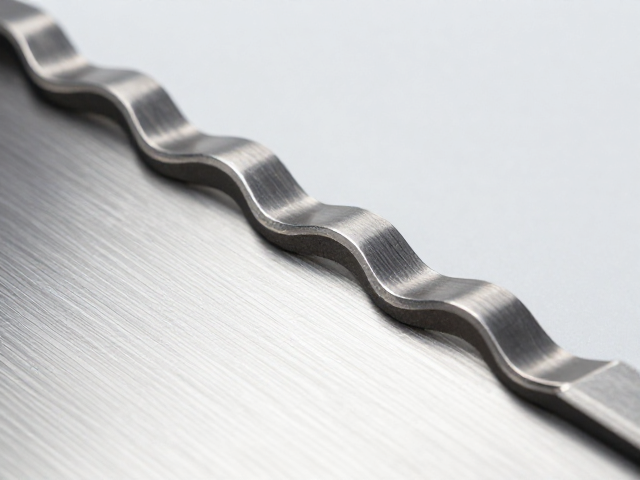
凸磨刃工艺的核心原理与表面质量控制
凸磨刃工艺是在波浪刃线切割成形的基础上,进一步对刃口进行局部强化与精密修整的过程。所谓“凸磨”,指的是在刃口特定区域通过磨削形成微凸起的刃带,这一结构能够显著提升刃具在切削过程中的自锐能力。通过高精度磨削机床对线切割后的波浪刃进行选择性研磨,去除残留的再凝固层并细化晶粒,使得刃口微观形貌更加致密。这种工艺特别适用于需要高耐磨性和锋利度保持性的精密刀具制造,能够有效延长工具的使用寿命。
在凸磨过程中,磨削介质的选择与磨削参数的设定直接决定了刃口的最终质量。采用超硬磨料并结合微量润滑冷却技术,可以最大限度地减少磨削热对刃口微观结构的损伤。通过监测磨削力与振动信号,操作人员能够实时调整进给速率,确保凸起部分的几何精度控制在微米级别。这种精细化处理不仅提升了刃口的锋利度,还改善了排屑槽的流畅性,使得切削过程中切屑排出更加顺畅,从而降低切削阻力,提高整体加工效率。
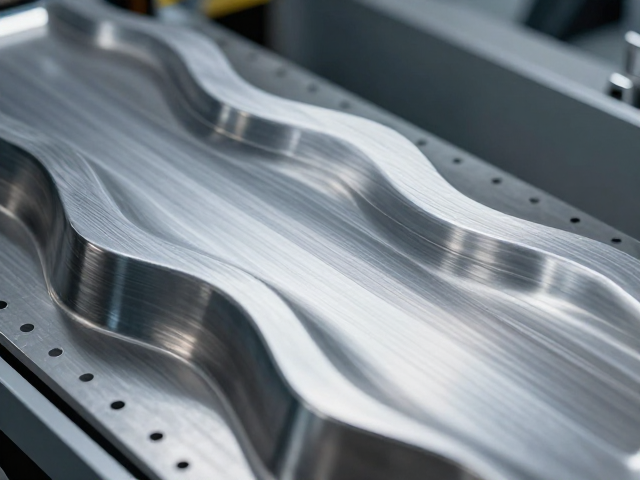
高精度加工中的多源误差补偿与稳定性控制
高精度波浪刃线切割与凸磨工艺的实现,离不开严密的误差补偿机制。环境温度变化引起的机床热变形、导轨直线度误差以及砂轮磨损等因素,均会对最终产品的精度产生累积影响。现代高精度加工设备通常集成激光干涉仪与光栅尺,实时监测各轴位移并通过控制系统动态补偿位置偏差。在波浪刃成形阶段,电极丝的抖动信号需经过滤波处理,以消除高频噪声干扰,确保波浪形态的稳定性。
针对凸磨工序,砂轮的选择与修整策略对精度控制至关重要。使用树脂结合剂或陶瓷结合剂的超硬砂轮,配合精密修整轮,可保持砂轮表面的微刃锋利度,减少磨削过程中的振动。通过建立严密的工艺数据库,记录不同材料、不同参数下的加工响应,利用大数据分析优化切削参数,从而降低批次间的差异。这种基于数据驱动的精度控制方法,使得复杂刃具的加工过程更加可控,确保了产品的一致性与可靠性,满足了高端制造业对精密零部件的严苛要求。