
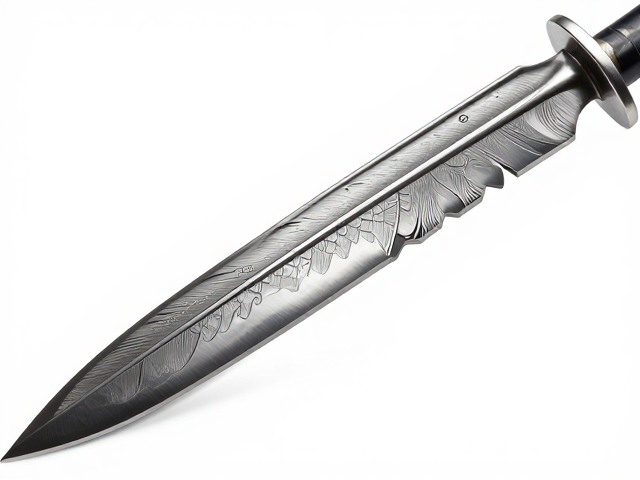
羽毛纹大马士革钢的视觉美学与锻造逻辑
羽毛纹并非通过化学蚀刻或激光雕刻形成,而是源于数百层不同成分钢材在反复折叠锻打过程中形成的层状结构。这种纹理本质上是金属疲劳与塑性变形在微观层面的宏观投射,每一道波纹都对应着力学传递的路径。当刀具经过精细打磨与酸洗处理后,不同含碳量的钢材因氧化速率差异产生色差,从而在表面呈现出如水墨晕染般的自然图案。这种工艺对材料纯净度要求极高,杂质会导致折叠处断裂,因此传统锻造过程中需严格控制炉温与锻打力度,确保层间结合紧密无隙。
在视觉呈现上,羽毛纹具有极高的辨识度,其线条流畅且富有动感,常被形容为“凝固的流水”或“冻结的云雾”。与机械拉丝或喷砂等工业化表面处理相比,大马士革钢的纹理具有唯一性,即使同一批次的钢材,因锻打手感和冷却速度的微小差异,每一片刀刃的纹路走向都不可复制。这种独特性使得羽毛纹成为高端刀具收藏者关注的重点,它不仅是装饰,更是锻造者技艺与经验的直接体现,反映了金属在极端压力下重组的物理美感。
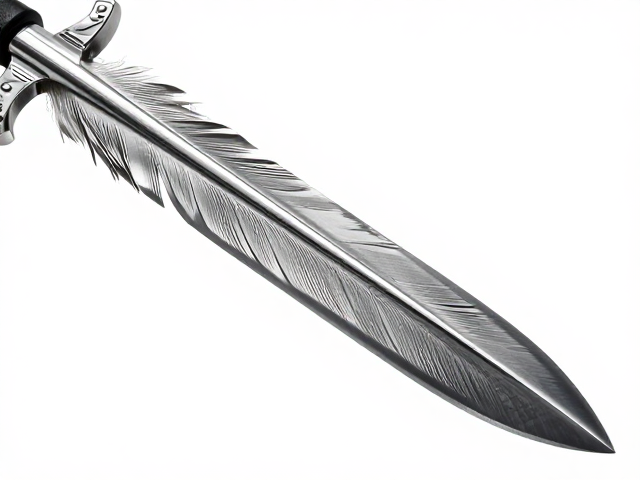
凹磨刃工艺的结构优势与物理特性
凹磨(Scandinavian Grind,简称Scandi)是一种将刀刃从刀背直接研磨至刃口的单斜面或双斜面结构,其核心特征是刃线与刀背之间形成宽阔的平面过渡。相较于传统的V型磨或弓形磨,凹磨在接近刃口处保留了更多的金属支撑,使得刃口角度通常较大,常见范围在25至30度之间。这种几何结构显著提升了刃口的抗压能力,在切割硬物或处理纤维材料时不易卷刃或崩口,特别适合户外生存、木材加工或重型厨房作业等场景。
从力学角度分析,凹磨刃在切割过程中具有更好的自清洁能力,食材或纤维不易粘连在宽阔的研磨面上,减少了摩擦阻力。这种设计使得刀具在切入物体时更加跟手,切割轨迹更加平直。然而,凹磨对钢材硬度与韧性平衡提出了更高要求,过高的硬度可能导致刃口脆性增加,因此在选用大马士革钢制作凹磨刃时,通常会在刀芯部分使用高碳工具钢以保证锋利度,而外层包裹的装饰钢则主要起保护与美学作用,这种复合结构兼顾了实用性能与视觉表现。
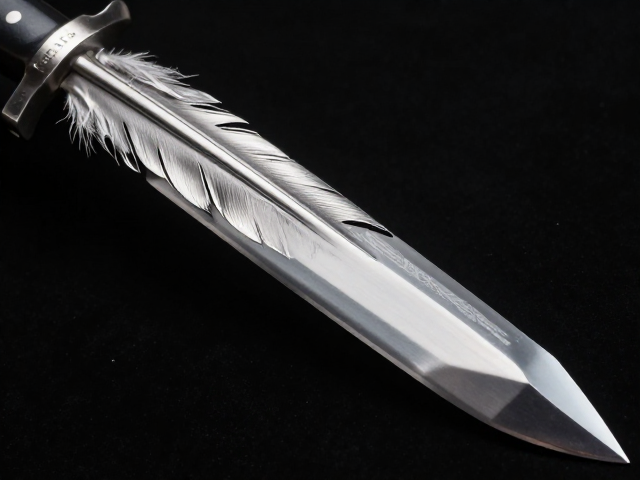
选购指南中的核心鉴别维度
判断羽毛纹大马士革钢刀具的质量,首要步骤是观察纹理的连贯性与清晰度。优质产品经过多次折叠锻打,纹路应细腻均匀,无明显的断裂、黑线或层间剥离现象。若纹理模糊不清或呈现不规则的块状,可能意味着折叠次数不足或锻打过程中温度控制不当,导致层间结合力减弱。此外,需检查刀身表面是否有细微的锻造裂纹,这些瑕疵在酸洗后可能表现为深色线条,严重影响刀具的结构完整性与使用寿命。
刃口处理是另一项关键指标。凹磨刃应保持对称,两侧研磨面平滑过渡至刃口,无肉眼可见的锯齿或凹凸不平。使用手指轻触刃线(需谨慎操作),感受其顺滑度,若感觉粗糙或有微小缺口,说明研磨工艺粗糙。同时,观察刀柄与刀身的接合处是否严密,无胶水溢出或缝隙,这反映了整体制作的精细程度。对于日常使用,建议优先选择刀芯钢材标号明确的产品,确保其硬度与耐腐蚀性符合实际需求,避免仅凭花纹美观而忽视核心性能。
保养维护与长期使用建议
大马士革钢虽具有较好的防锈性能,但外层装饰钢若含铬量较低,仍需注意防潮。使用后应立即清洗并擦干,避免长时间接触酸性或盐分较高的食物残留,以防局部氧化斑点形成。对于凹磨刃口,由于角度较大,日常维护重点在于保持刃口的平整,建议使用细粒度磨石进行定期修整,避免使用粗砺磨具破坏刃线对称性。若刃口出现微小卷曲,可通过砥石轻轻修复,切勿强行撞击硬物。
存放环境中应保持干燥通风,避免与硬物堆叠导致刃口受损。若刀具长时间闲置,可在表面涂抹少量矿物油形成保护膜,防止湿气侵入层间。对于具有复杂纹理的刀具,清洁时建议使用软布擦拭,避免使用钢丝球等硬质工具破坏表面氧化层,以免影响纹理的视觉效果。通过科学的维护,羽毛纹大马士革钢刀具不仅能保持其独特的艺术美感,还能确保持续稳定的切割性能,延长使用寿命。