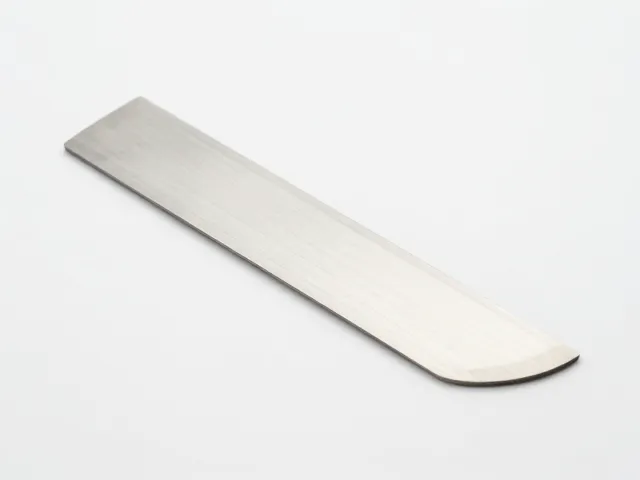
刮膜刀刀片保持性的核心定义与物理特性
刮膜刀刀片的保持性,具体指刀片在经历规定的涂布或刮平动作后,刃口微观结构维持完整、无卷边、无崩缺及磨损速率低的能力。这一特性直接决定了涂布作业的连续时长与最终涂层的均匀度,是衡量工具材料科学与制造工艺的关键指标。高保持性意味着刀片能在更长的使用时间周期内,保持初始设定的刃口角度与平整度,从而减少因刃口钝化导致的涂布厚度波动或条纹缺陷。
从材料物理角度来看,保持性主要受基材硬度、韧性以及表面微观处理工艺的影响。常见的刀片材质涵盖不锈钢、碳钢以及各类硬质合金,不同材质的屈服强度与耐磨性存在显著差异。例如,高碳不锈钢通常具备较优的抗腐蚀能力,但在极端硬度需求下可能略显不足;而经过特殊热处理或涂层处理的合金钢,则能在硬度与韧性之间取得更平衡的表现,从而在面对高粘度或含颗粒浆料时,降低刃口微观裂纹产生的概率,延缓磨损过程。
影响保持性的关键变量与工况匹配
浆料的物理化学性质是考验刀片保持性的首要变量,浆料的粘度、固含量以及是否含有硬质颗粒会直接作用于刃口接触面。高粘度浆料在刮平时产生的剪切力较大,若刀片硬度不足或韧性欠缺,极易在刃口处形成塑性变形或微崩缺;含有氧化铝、二氧化硅等硬质填料的浆料则像砂纸一样对刃口产生切削磨损,这种情况下,刀片的耐磨性与抗侵蚀能力成为保持性的决定性因素。此外,浆料的酸碱度(pH值)也会引发刃口材料的化学腐蚀,加速微观结构的失效。
涂布工艺参数中的压力、速度及接触角度同样会重塑刀片的受力状态,进而影响保持性表现。过大的刮涂压力会导致刀片中心区域过度弯曲,使刃口承受非均匀应力,长期运行下易产生永久性形变或疲劳断裂;而过高的移动速度则可能因摩擦热积累导致刃口局部退火,降低表面硬度。因此,在实际应用中,需根据浆料特性与工艺设定,选择具有相应刚性与热稳定性的刀片,确保在既定工况下,刃口能抵抗外部机械应力与热效应,维持几何形状的稳定性。
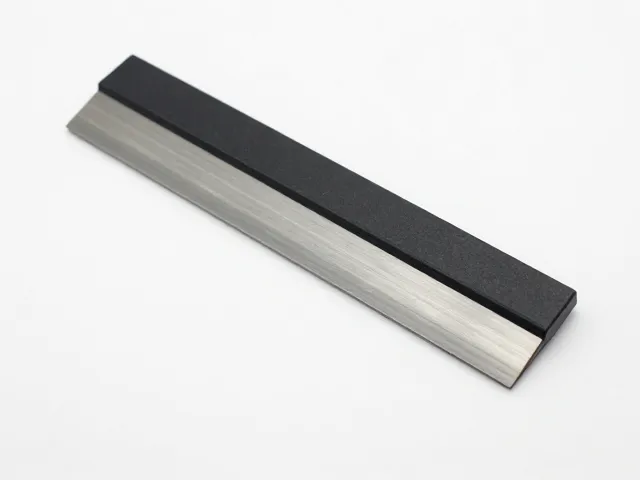
通过观察与测试评估保持性的方法
评估刀片保持性最直观的方法是观察涂布过程中的外观质量变化,特别是对于高精度涂布需求,需关注涂层表面是否随使用时间增加而出现条纹、厚度不均或边缘毛刺。在标准工况下,定期测量涂布湿膜或干膜的厚度,若发现厚度波动范围超出预设公差,且排除浆料搅拌不均或设备震动等因素后,通常暗示刃口已出现磨损或变形。此外,使用高倍显微镜观察刃口微观形态,检查是否存在卷刃、崩口或钝化圆角,是判断保持性衰减程度的有效手段。
建立标准化的对比测试流程有助于量化保持性差异,测试时需固定浆料配方、刮涂压力、速度及环境温湿度,记录不同时间段下的涂布质量数据。通过对比新刀片与经过一定时长运行后的刀片在涂布均匀性、表面缺陷率等方面的表现,可推算出行刃口磨损的速率。这种基于实际工况数据的评估方式,避免了主观判断的偏差,能更准确地反映刀片在真实生产环境下的寿命特征与性能稳定性,为后续的工具选型提供客观依据。
选材与工艺对保持性的提升路径
材料表面的微观处理工艺对保持性有着显著的提升作用,常见的表面硬化处理如氮化、渗碳或物理气相沉积(PVD)涂层,能大幅提高刃口表面的硬度与耐磨性。这些处理形成的致密保护层,能有效抵抗浆料中硬质颗粒的切削磨损,同时降低摩擦系数,减少因摩擦热导致的刃口软化。此外,精密的刃口研磨工艺决定了初始刃口的平整度与微观光洁度,高精度的研磨能减少微观缺口,使刃口在接触浆料时受力更均匀,从而延缓磨损起始点,延长高保持性的持续时间。
刀片整体结构的刚性设计也是维持长期保持性的重要因素,合理的厚度分布与加强筋设计能增强刀片在受力下的抗弯曲能力,防止因柔性变形导致的刃口不均匀磨损。对于需要承受较大压力的工况,选用具有更厚基材或复合结构的刀片,能有效分散接触应力,保持刃口几何形状的稳定。同时,关注制造过程中的热处理控制,确保材料内部应力均匀释放,避免在使用过程中因残余应力释放导致刀片翘曲或刃口微裂,从而从结构与工艺双重维度保障刀片的长期性能稳定。