
材质特性与热处理工艺的深层联系
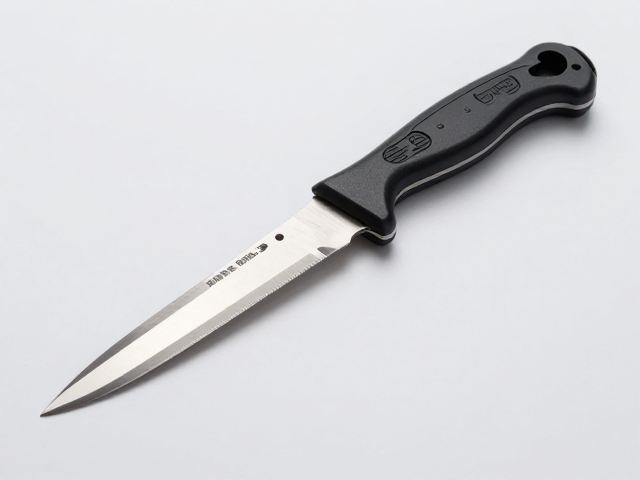
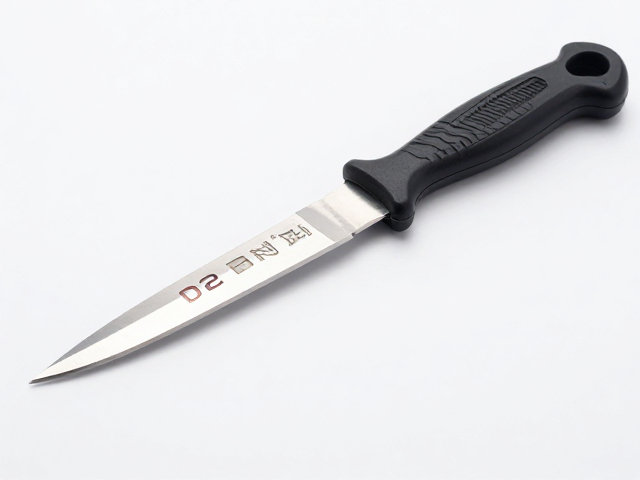
D2钢常被误认为是工具钢,但实际上它属于高碳高铬冷作模具钢,这种成分结构赋予了刀具极佳的耐磨性与抗腐蚀性平衡。对于塑料板材切割而言,硬度并非唯一指标,韧性与保持性共同决定了切割边缘的光洁度。当切削刃在硬质塑料表面反复摩擦时,D2钢特有的碳化物分布能有效抵抗微崩刃,减少因材料软化导致的粘刀现象。
热处理工艺是决定D2钢性能上限的关键变量。经过真空淬火与多次回火处理的D2钢,其硬度通常稳定在60-62 HRC区间。这一硬度范围既保证了足够的锋利度以切入PVC、亚克力等常见塑料,又避免了因过硬导致的脆性断裂。在实际加工中,这种经过精密热处理的钢材能维持刃口微观结构的完整,从而在长时间作业中减少因刃口磨损造成的切割阻力增加。
刃口几何角度对切割效率的影响
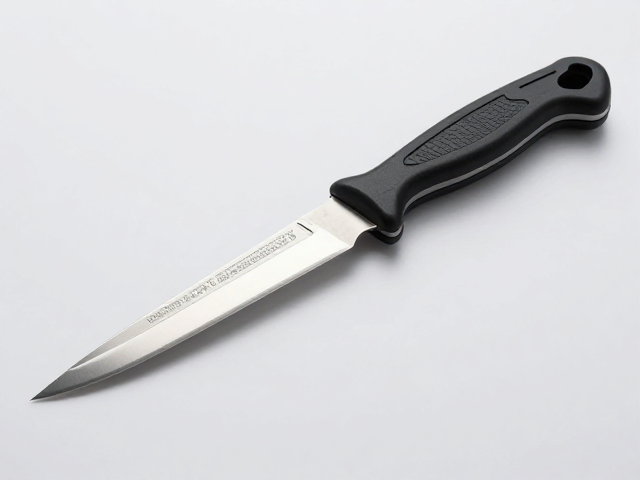
塑料切割对刃口的前角设计有着特殊要求,过大的前角虽然锋利但易崩刃,过小的前角则导致排屑不畅。针对硬质塑料如ABS或PC板,建议选择前角在15-20度之间的雕刻刀,这种角度能在切削力与刃口强度之间找到最佳平衡点。刃背的厚度也需根据板材厚度进行匹配,薄板切割需要更薄的刃背以减小摩擦,而厚板则需更厚的刃背提供支撑。
刃口打磨的精细程度直接影响切割面的质量。手工打磨或精密机械研磨形成的镜面刃口,能显著降低塑料与刀具之间的摩擦系数。对于透明亚克力等对表面光洁度要求较高的材料,刃口需经过油石精细抛光,消除微观锯齿。这种处理能防止切割过程中产生毛边或裂纹,确保切口平整光滑,减少后续打磨工序的工作量。
刀柄人体工学与操控稳定性
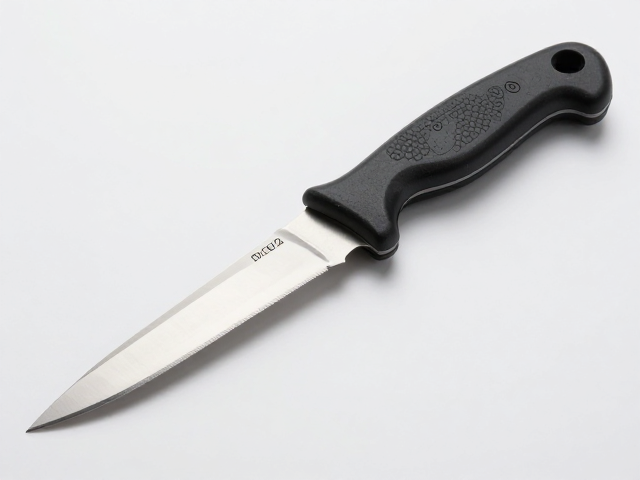
长时间手持雕刻刀进行塑料板材加工,刀柄的设计直接影响操作者的疲劳度与控制精度。实心金属或高密度木材制成的刀柄能提供稳定的重心分布,避免在切割过程中产生晃动。刀柄表面的防滑纹理或橡胶包裹能增强握持力,特别是在处理具有一定硬度的塑料板材时,稳定的握持能确保切削路径的精准性。
刀柄与刀杆的连接方式决定了整体结构的强度。一体式锻造或高强度焊接结构能有效分散切削时的应力,防止刀头松动或断裂。对于需要精细控制深度的雕刻作业,刀柄长度需适中,过长的刀柄会增加力矩导致操控不稳,过短则影响发力。合理的尺寸设计能让操作者在不同角度下保持舒适的手感,提升长时间作业的效率。
塑料材质特性与刀具适配逻辑
不同种类的塑料在物理性质上差异巨大,直接影响刀具的选择策略。PVC板材质地较软且易粘刀,需选用刃口经过特殊涂层处理或表面光滑度极高的D2钢刀具,以减少材料附着。亚克力板材硬度高且脆性大,切割时需保持刃口绝对锋利,避免因钝刃导致板材开裂。对于PE或PP等低摩擦系数塑料,刃口角度可适当增大以优化排屑效果。
板材厚度与切割方式也需与刀具规格相匹配。薄板切割建议使用小直径刀头,配合较小的进刀量,以减少材料变形。厚板切割则需选用大直径、大强度的刀头,以承受更大的切削力。在实际操作中,应根据塑料的导热性调整切割速度,导热性差的塑料易因高温软化,需降低转速并使用锋利的刀具快速切断,避免材料熔融粘连。
日常维护与刃口保养规范
D2钢刀具的性能维持依赖于严密的清洁与防锈措施。塑料加工产生的碎屑易附着在刃口,残留物可能在潮湿环境中引发点蚀。每次使用后需用软布擦拭刀具,清除塑料微粒,必要时使用专用清洁剂去除油污。存放环境应保持干燥,避免与腐蚀性化学品接触,防止刀身表面氧化变色。
定期修复刃口是保持切割效率的必要步骤。使用细粒度磨石或金刚石砂纸对刃口进行轻微修整,去除微观卷刃或钝化部分。修复过程中需保持原有的几何角度,避免改变刃口特性。对于轻微磨损,可采用油石快速修整;对于严重磨损,需重新打磨成型。正确的保养能延长刀具使用寿命,确保每次使用都能获得一致的切割效果。