
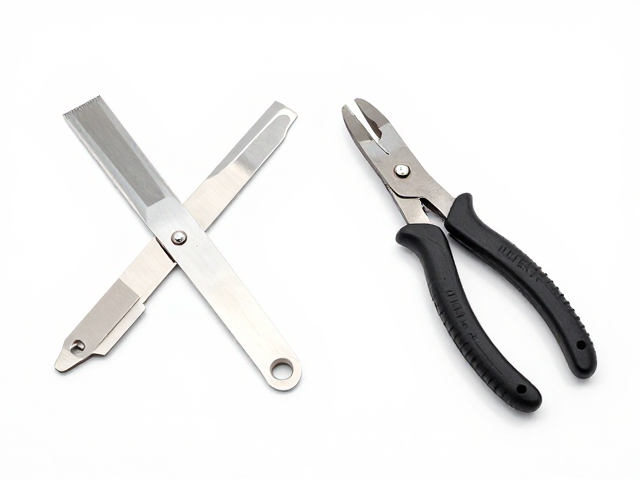
刀刃几何结构决定施工场景的适配性
贴膜刀与剥线刀虽然在外观形态上存在相似之处,但其核心设计逻辑完全服务于不同的物理作业场景。贴膜刀通常采用宽而扁平的刀片设计,边缘经过精细打磨,旨在提供稳定的受力面以应对屏幕保护膜、车衣等大面积薄膜材料的贴合与刮平作业。这种结构能够在施力时分散压力,避免局部压强过大导致薄膜破裂或基材划伤。相比之下,剥线刀的核心功能在于精准切割绝缘层,其刀刃通常呈现为极小的钩状或刀片式,接触面积微小,需要极高的硬度与韧性来应对铜铝线芯及塑料绝缘皮的复杂物理特性。
从材料科学的角度审视,两者的刃口处理工艺存在显著差异。贴膜刀多使用高碳钢或经过特殊涂层处理的合金,追求的是刃口的顺滑度与耐磨性,以便在反复刮擦中保持不卡顿。剥线刀则更倾向于使用高硬度合金钢或陶瓷材质,重点在于刃口的微观锋利度,以确保在极小的接触点上能像手术刀一样切入绝缘层而不伤及内部导体。这种材料与结构的根本区别,直接导致了两者在受力方式上的不同:贴膜刀依赖大面积摩擦力,剥线刀依赖点状切割力。
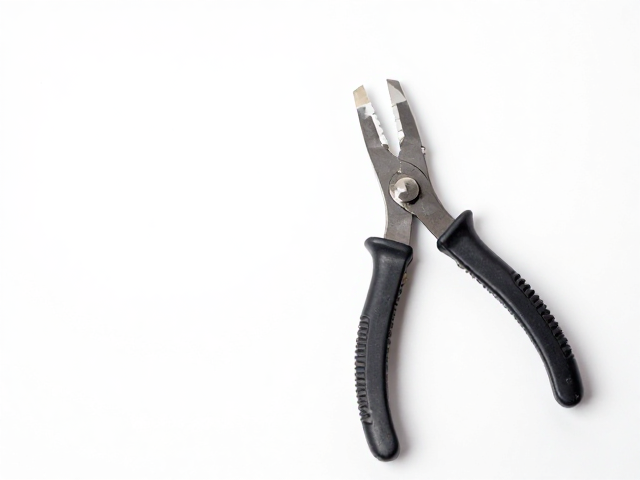
锋利度阈值对作业精度与效率的影响机制
刀刃的锋利程度并非越高越好,而是存在一个针对特定材料的“最佳阈值”。对于贴膜施工而言,过高的锋利度反而可能成为阻碍,因为过于锐利的刃口容易切入贴膜与屏幕之间的微小气泡或灰尘颗粒,导致膜面产生不可逆的压痕或划痕。理想的贴膜刀刃应保持适度的钝感,通过物理刮擦产生足够的摩擦力将空气排出,同时依靠刃面的平整度确保贴合后的光学一致性。这种状态下,施工人员更容易控制力度,减少因手抖或力度不均造成的废品率。
相反,剥线作业对锋利度的要求则呈现出截然不同的标准。剥线刀的刃口必须达到微米级的锋利标准,才能在切割绝缘皮时实现“即切即断”的效果。如果刃口不够锋利,刀具会在绝缘皮表面产生挤压而非切割,导致绝缘层变形、内部线芯受损甚至断裂。在实际操作中,一把锋利度不足的剥线刀会导致剥线长度不一致,边缘残留塑料毛刺,这不仅影响后续焊接或插接的质量,还可能因毛刺接触带电部件引发短路风险。因此,剥线刀的锋利度直接关联到电气连接的可靠性与安全性。
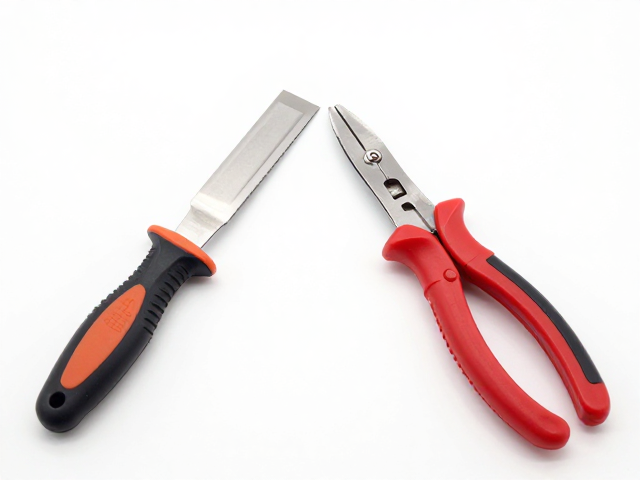
刃口磨损特征与日常维护的差异化策略
随着使用时间增加,两种刀具的磨损轨迹呈现出明显的规律性。贴膜刀的磨损主要发生在刃口的宏观边缘,表现为钝化、卷边或出现细微缺口。这些宏观损伤会破坏刮平时的连续性,导致贴膜表面出现条纹或残留气泡。维护贴膜刀时,重点在于保持刃面的清洁与平整,通常使用酒精擦拭去除残留胶渍,若出现明显卷边则需更换,因为修复大面积刃面的平整度在常规条件下难以实现。
剥线刀的磨损则更多集中在刃口的微观尖端,表现为刃口变圆、崩口或变钝。这种微观损伤会直接降低切割效率,导致剥线时打滑或切割深度不一。维护剥线刀的核心在于保持刃口的尖锐度,部分高性能剥线刀支持简单的刃口复位或更换刀头。对于不可更换刀头的型号,当锋利度下降至影响正常剥线作业时,继续强行使用极易损伤线材,此时应果断报废更换,而非尝试通过粗糙物体打磨恢复,因为非专业的打磨极易改变刃口角度,造成更大的安全隐患。