
工具钢热处理的深度解析
工具钢在经历淬火与回火工艺后,其有效硬化层深度并没有一个统一的固定数值,而是会依据具体的钢材牌号以及工件的设计厚度进行动态调整。对于常见的冷作模具钢如D2或A2,常规的热处理规范通常能获得1.0毫米至3.0毫米的有效硬化层,这一深度足以应对大多数冲压、剪切或成型作业中的表面磨损。然而,当面对需要承受极高冲击载荷的热作模具钢,例如H13,工艺重点往往在于整体韧性与表面硬度的平衡,其硬化层深度可能会控制在0.5毫米至1.5毫米之间,以防止心部过软导致整体变形。
热处理的深度直接决定了材料抵抗塑性变形的能力,过浅的硬化层在受到点接触高负荷时容易剥落,而过深则可能导致工件在淬火过程中因内应力过大而产生开裂。工业生产中,技术人员通常通过金相显微镜观察碳化物分布以及使用硬度梯度测试来确定实际硬化深度。对于薄型刀片或精密刀具,由于整体截面较小,热处理往往贯穿整个截面,此时“多厚”的概念更多体现在整体材质的均匀性上,而非局部的渗层深度,这要求加热炉的温度控制精度极高,以确保从刃口到刀背的硬度过渡平滑且符合设计预期。
备用刀片耐用度的实际表现
刀片在切削过程中的耐用度表现,主要取决于材料微观组织中的碳化物颗粒大小以及基体的韧性匹配。在标准的切削条件下,高碳高铬工具钢制成的刀片,其刃口保持时间通常以连续切削指定长度的材料(如45号钢或铝合金)后的刃口磨损宽度来衡量。实测数据显示,经过正确回火处理的刀片,在切削铝合金时,刃口磨损至0.05毫米通常可维持数百次的有效切削循环,而面对硬度较高的不锈钢时,这一数值会显著下降,可能仅能维持数十次至百余次循环。这种差异并非源于刀片本身的质量波动,而是材料与被加工工件之间的硬度差及摩擦系数共同作用的结果。
耐用度的衰减是一个渐进过程,初期表现为刃口微观崩缺,随后演变为宏观磨损和卷刃。在实际使用场景中,刀片的失效往往不是突然断裂,而是切削阻力增大导致表面光洁度下降。通过对比不同热处理状态的刀片,可以发现,经过多次低温回火处理的刀片,其耐磨性略低但韧性更好,不易出现崩刃;而经过优化的高温回火处理的刀片,虽然初始硬度稍低,但在使用过程中硬度保持性更佳,耐用周期相对更长。这种性能特征的差异,使得使用者需要根据具体的加工材料特性,选择具有相应微观组织特征的刀片产品。
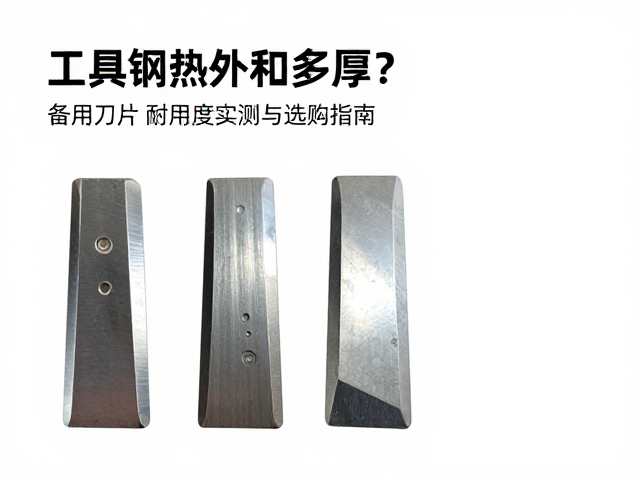
选购时的关键考量因素
选购刀片时,应重点关注钢材的化学成分标注与热处理状态的说明,而非单纯依赖外观判断。优质工具钢刀片通常会在包装或说明书中明确标注钢材牌号,如SKD12、SKD61或Cr12MoV等,这些牌号对应着严格的国家标准或行业标准,确保了材料成分的可追溯性。同时,需留意刀片表面的色泽与光泽度,经过良好脱氧和热处理的产品,表面通常呈现均匀的银白色或淡蓝色,无明显的氧化色斑块或锈蚀痕迹,这间接反映了热处理过程中的温度控制水平。
尺寸精度与刃口质量是另一项核心指标。使用游标卡尺测量刀片的厚度、宽度及刃口角度,误差应控制在毫米级甚至微米级的允许范围内,过大的尺寸偏差会导致安装不稳或切削受力不均。刃口处不应有肉眼可见的毛刺、缺口或卷边,高品质的刀片在显微镜下观察,刃口应呈现平滑连续的直线或弧线。此外,包装的完整性与防伪标识也是辅助判断的依据,正规渠道流通的产品通常具备完整的生产批号记录,便于在出现异常使用时进行技术追溯与分析。