
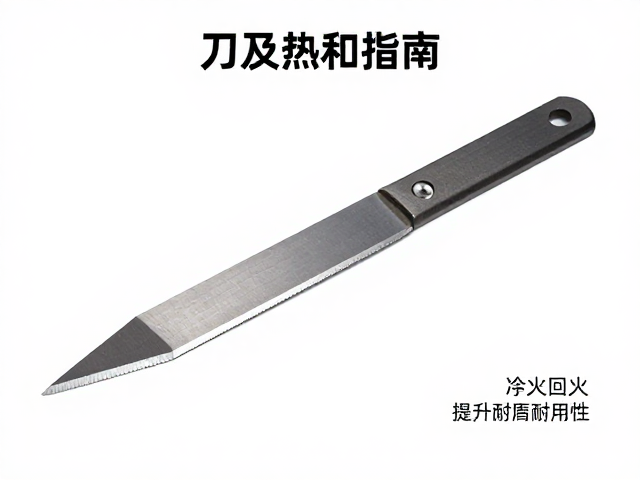
材料选择与预处理基础
木工刀具常用的材料多为高碳工具钢,如常见的1095、W2或O1钢。这类钢材含有较高的碳含量,决定了其通过热处理获得高硬度的潜力,但也带来了易裂和变形风险。在加热前,钢材表面必须经过彻底的清洁,去除油污、氧化皮及锈蚀,通常使用钢丝刷配合溶剂清洗,以确保热量均匀传导,避免局部过热导致晶粒粗大或表面脱碳。
预处理阶段的关键在于消除之前加工或锻造留下的内应力。对于经过冷作硬化或严重变形的坯料,退火处理是必要的前置步骤。通过将钢材加热至临界温度以下并缓慢冷却,可以软化材料,改善切削加工性能,并为后续淬火提供均匀的原始组织。这一步骤能显著降低淬火过程中因应力集中引发的开裂概率,是保证成品率的基础环节。
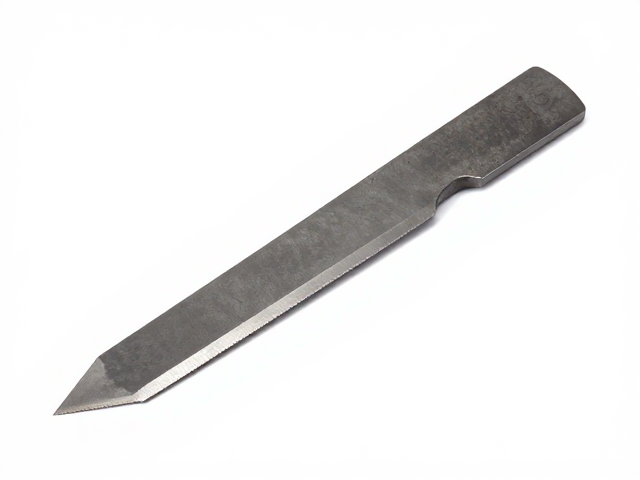
淬火工艺的核心控制
淬火是将加热至奥氏体状态的钢材迅速冷却,以获得高硬度的马氏体组织的过程。对于木工刀片,加热温度需精准控制在临界点之上,通常使用高温炉或可控火焰加热,观察钢材颜色变化作为参考,例如樱桃红色对应约800-830摄氏度的区间。加热过程中需确保钢材整体温度均匀,避免局部过热导致晶界氧化或熔化。
冷却介质的选择直接影响刀片的硬度和残余应力分布。水淬速度快,易获得高硬度,但变形和开裂风险极大;油淬冷却速度较缓,能减少变形,适合复杂形状的刀片。实际操作中,常采用先水后油或分段冷却的方式平衡硬度与韧性。钢材入液时需保持平稳,避免剧烈晃动,冷却至室温附近即可取出,不可完全冷却至冰点,以免增加脆性。
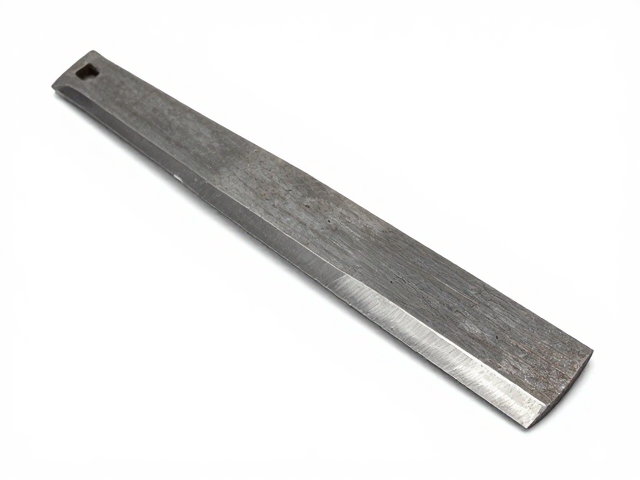
回火处理的稳定性重塑
淬火后的刀片处于高硬度但极高脆性的状态,直接使用极易崩刃或断裂。回火是消除内应力、提高韧性的关键步骤。将淬火后的刀片重新加热至较低温度,通常在170-205摄氏度之间,保温一段时间后空冷。这一过程使不稳定的马氏体分解为回火马氏体,降低硬度同时显著提升抗冲击能力。
回火温度与最终硬度呈负相关。对于需要极高锋利度和保持性的刨刀或凿子,可采用低温回火(170-180摄氏度),硬度可维持在HRC62-64左右。若刀具用于粗加工或承受较大冲击,可适当提高回火温度至200-220摄氏度,此时硬度降至HRC60-62,但韧性大幅提升。多次回火(通常两次)能更彻底地消除残余奥氏体,确保尺寸稳定性和组织均匀性。
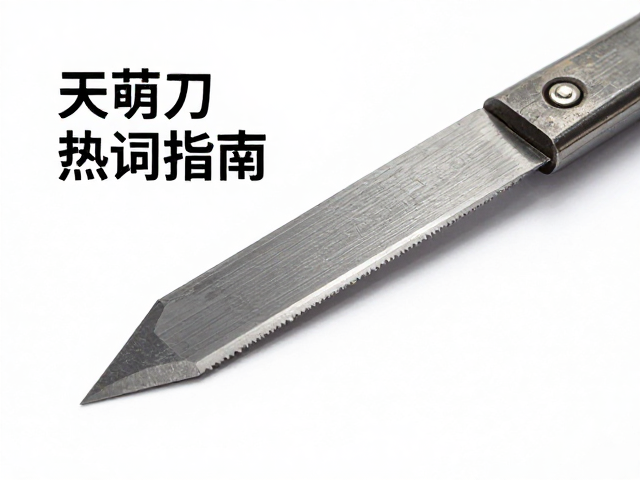
表面防护与日常维护
热处理后的刀具表面易受环境湿度影响产生锈蚀,因此防锈处理不可或缺。清洗回火后残留的氧化皮和油污后,涂抹防锈油或枪油是常规做法。对于高碳钢刀具,保持干燥是防止生锈的最有效手段,存放时应置于通风干燥处,避免与潮湿空气直接接触。
日常使用中,即使经过热处理,刀片仍需正确维护以延长寿命。避免长时间浸泡在水中或接触强酸性物质。每次使用后清理木屑和树脂,检查刃口状态。若出现微小崩口,应及时用细磨石修复,避免裂纹扩展。正确的研磨角度和力度能减少刃口微观损伤,确保刀具始终处于最佳工作状态,从而最大化热处理带来的性能优势。