
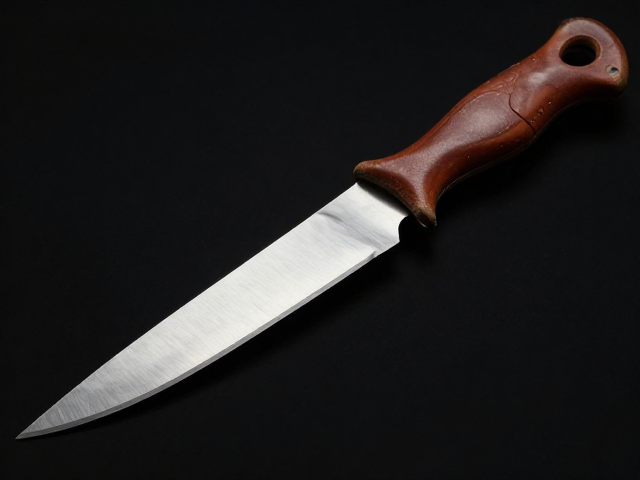
核心部件:刀片材质与热处理工艺的选择逻辑
皮具制作中的切割精度高度依赖于刀具刀片的物理特性,目前行业内主流且经实践验证可靠的刀片材质主要为高碳工具钢与粉末冶金钢。高碳工具钢如日本常见的SK-108或SK-110,其硬度通常能达到HRC 60-62之间,这种硬度区间使得刀片在应对牛皮、马臀皮等厚实且纤维密度高的材料时,能保持极佳的刃口稳定性,不易出现卷刃或崩口现象。相比之下,粉末冶金钢如SG-2或ZDP-189,虽然硬度可突破HRC 64甚至更高,但其优势主要体现在长时间使用下的耐磨性,适合需要频繁进行精细裁切且对刃口持久度有极高要求的专业场景。
刀片的热处理工艺直接决定了刀刃的微观结构,进而影响切割时的顺滑度与耐用性。优质的重载切割刀片通常经过真空淬火与多次回火处理,这种工艺能有效减少内部应力,防止刀片在承受较大侧向切割力时发生断裂。在选购时,需关注刀片表面的涂层处理,部分高端刀片会采用类金刚石(DLC)涂层或特氟龙涂层,这能显著降低切割皮革时产生的摩擦力,防止皮屑粘附在刃口,从而提升切割面的平整度,避免因摩擦发热导致的皮革表面烫痕或粗糙。
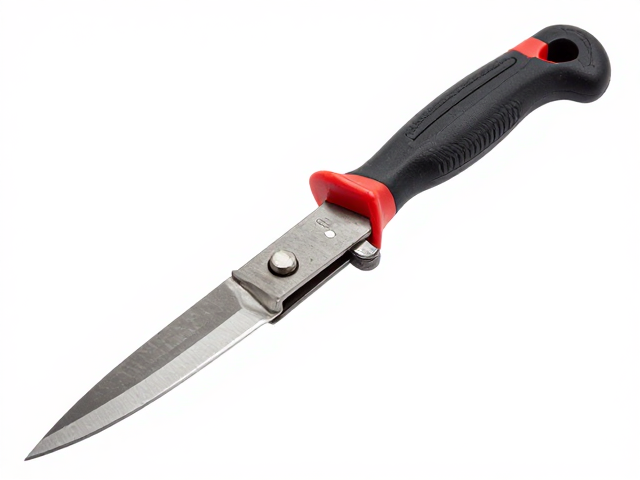
人体工学设计:手柄结构与受力传导的稳定性
重载切割对刀具手柄的握持舒适度与防滑性能提出了严苛要求,因为皮革切割往往需要施加较大的垂直压力与向前的推力。目前经过市场长期验证的有效设计多采用G10玻璃纤维环氧树脂板或碳纤维复合材料制作手柄骨架,这两种材料不仅密度高、吸水率极低,能有效抵抗皮革染料、油脂及清洁剂的侵蚀,还能提供稳定的摩擦力,确保在手部出汗或接触润滑剂时刀具依然稳固不滑脱。手柄形状通常经过符合手掌自然弯曲的弧度过渡设计,以分散长时间握持带来的指关节压力,减少职业劳损。
刀柄与刀身的连接方式是影响重载切割安全性的关键结构。传统的铆接结构通过高强度不锈钢铆钉将刀片夹在两片手柄材料之间,这种全龙骨或半龙骨结构能确保力量从手柄直接传导至刀片根部,避免在切割厚皮时出现松动或异响。部分设计采用一体式刀柄或嵌入式刀尖结构,进一步增强了整体强度。此外,手柄尾部的防滑纹路与拇指按压区的微凸设计,有助于操作者在进行“推切”动作时更好地控制发力方向,确保切割线笔直,特别是在处理多层叠加皮革或需要精准控制切割深度时,稳定的受力反馈至关重要。
安全机制与配件管理:锁紧系统与防护装备
在重载切割过程中,刀片与手柄之间的锁定或固定机制是防止意外滑动伤人的核心保障。对于固定式裁皮刀,刀片根部的倒角设计与手柄内侧的贴合度决定了其稳固性,任何微小的缝隙都会在受力时加剧震动并可能导致刀片松动。对于可折叠或伸缩式切割工具,必须配备机械式的锁定装置,如侧边按钮锁、背部翻盖锁或螺旋锁紧结构,这些机制需在刀片完全展开时形成刚性阻挡,确保刀片在工作状态下不会意外闭合或缩回。定期检查锁紧部件的弹簧弹力与磨损情况,是维持工具安全性能的必要维护措施。
除了刀具本体的安全设计,配套的防护装备与收纳管理也是皮具制作流程中不可或缺的一环。高强度丁腈或皮革防护手套能有效抵御意外划伤,其表面纹理设计还能辅助抓握工具。切割完成后,刀片应立即使用专用皮革保养油或除锈剂进行清洁,去除残留的皮质纤维与油脂,随后涂抹薄层防锈油并置于干燥通风处存放。使用硬质刀鞘或专用工具盒进行收纳,避免刀片与其他金属工具碰撞导致刃口受损,这种规范化的管理方式能显著延长刀具使用寿命,确保每一次切割作业的精准与安全。