
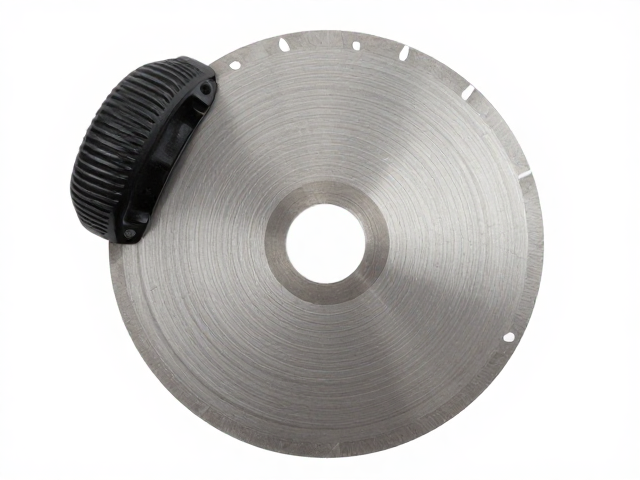
理解旋钮调节机制与回弹成因
圆刀片在切割过程中出现回弹或卡顿,通常源于刀片固定结构的机械公差与受力不平衡。旋钮不仅是固定刀片的从属部件,更是调节刀片与底座间隙的核心枢纽。当旋钮内部螺纹磨损或锁紧力度不均时,刀片在高速旋转或接触物料时会产生微小的位移,这种位移在宏观上便表现为切割线偏差或刀片震颤。
回弹现象多发生在刀片边缘与导向槽之间。若旋钮未完全贴合或调节过松,刀片无法保持绝对的水平与垂直状态,导致切割阻力瞬间增大,电机负载波动进而引发卡顿。因此,解决这一问题并非单纯依靠更换零件,而是需要通过精细的旋钮调节来消除机械间隙,恢复刀具组件的刚性连接。
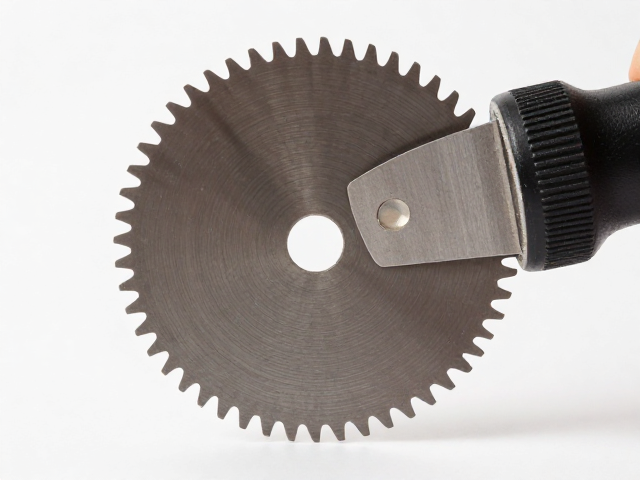
初始校准与零位设定
在开始调节前,必须确保设备处于断电状态,并清洁刀片表面及旋钮螺纹处的粉尘与油污,杂质会直接影响调节的精准度。将旋钮逆时针旋转至最松状态,观察刀片是否完全脱离切割区域,确认无异物卡滞后,缓慢顺时针旋入。这一过程旨在建立基准接触点,避免因盲目锁紧导致螺纹滑牙或刀片变形。
调节初期应遵循“微量步进”原则,每次旋转角度控制在5到10度之间,随即手动旋转刀片检查其运转平稳度。通过手感判断刀片边缘与支撑面的贴合情况,若发现某一点存在明显摩擦或松动,需反向微调旋钮,寻找那个既能稳固锁紧又不产生额外摩擦力的临界点。此步骤是消除初始卡顿的关键,决定了后续切割的基准精度。
动态测试与间隙微调
完成静态锁紧后,需进行空载运行测试以验证调节效果。启动设备至标准转速,观察刀片是否有异常震动或异响。若此时仍感觉阻力不均,说明旋钮对刀片的夹持力分布不均,需再次微调旋钮,通常表现为在旋钮边缘施加轻微且均匀的压力进行修正。这种动态反馈能直观反映内部结构的配合状态,比静态观察更为准确。
针对切割精度要求较高的场景,可引入薄型塞尺辅助判断。在刀片与底座间隙处放入指定厚度的塞尺,缓慢旋紧旋钮直至塞尺能被轻微拖动但无松动感。这一方法能将肉眼难以察觉的微米级间隙可视化,确保刀片在受力状态下保持绝对平行,从而消除因间隙过大导致的切削路径偏移,显著提升切割边缘的平滑度。
长效维护与稳定性保持
旋钮调节并非一劳永逸,随着使用时间的增加,机械部件会发生自然磨损,导致原有的调节参数失效。建立定期的检查机制,定期复查旋钮的锁紧状态及刀片的同心度。若发现旋钮调节后很快出现回弹,应检查旋钮内部的防滑纹路或锁紧垫片是否磨损,必要时更换高耐磨材质的配件以维持长期稳定性。
日常操作中应避免过度用力旋紧旋钮,过大的扭矩可能导致螺纹变形或刀片微裂,反而加剧卡顿风险。保持调节环境的清洁,防止金属碎屑进入旋钮螺纹内部,这些细微颗粒会像垫片一样改变旋钮的实际旋入深度,造成调节误差。通过规范的操作习惯与严密的维护流程,可确保持续获得高精度、无卡顿的切割效果。