
印刷裁切剥离材料的物理特性与工艺基础
印刷后道加工中的剥离环节,常面临标签底纸断裂、模内粘附或边缘毛糙等痛点,其核心在于材料界面间的粘附力与材料本体强度的平衡。高质量的剥离材料通常采用多层复合结构,底层为具备优异尺寸稳定性的离型纸或薄膜,中间层分布着精密的离型剂涂层,而表层则需根据印刷内容提供平整的承印面。这种结构设计直接决定了材料在高速运转下的表现,过高的初始离型力会导致裁切时材料变形,进而引发套位不准;而过低的离型力则可能造成模切后标签无法顺利脱落,增加人工清理频率。
在实际生产环境中,材料的挺度与抗拉强度是决定裁切精度的关键物理指标。高挺度材料能减少传输过程中的跑偏,确保刀轮与材料接触点的绝对精准,这对于多色套印后的精细图案裁切尤为重要。同时,材料表面的微观粗糙度会影响油墨附着力及离型剂的均匀分布,过于粗糙的表面不仅增加印刷瑕疵风险,还会导致离型力波动,使得自动化设备在拾取和剥离过程中出现吸附不稳定或二次剥离失败。因此,材料本身的理化性能稳定性是优化后续剥离效率的前提条件。
隐藏刀片刀的设计原理与受力分析
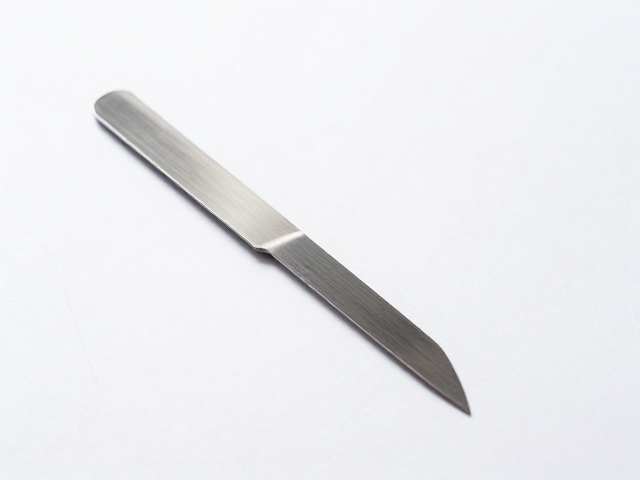
隐藏刀片刀,又称潜刀或悬浮刀,其核心设计逻辑在于通过机械限位结构控制刀尖切入深度,使其仅切割印刷面与离型层,而不损伤底层承托材料或模具底板。与传统全切刀片相比,隐藏刀片通过调节刀轴高度或弹簧压力,实现“只切不断”或“浅层切割”的效果,从而在剥离阶段利用材料自身的张力差实现自然分离。这种设计消除了刀片与底材摩擦产生的粉尘污染,避免了因刀片磨损导致的切割线模糊,显著提升了成品边缘的洁净度。
从受力角度分析,隐藏刀片在切割过程中承受的是垂直方向的剪切力与水平方向的导向力。刀片角度通常经过精密计算,常见的刃角范围在15至30度之间,具体数值需根据材料厚度与硬度进行匹配。较小的刃角能提供更平滑的切割轨迹,减少材料纤维断裂,适合薄膜类材料;较大的刃角则提供更强的穿透力,适用于较厚的纸质或复合材料。刀片与底刀座的配合间隙需控制在微米级别,过大的间隙会导致切割边缘产生毛边,增加剥离时的阻力;间隙过小则可能引起刀片震动,导致裁切线抖动,影响后续剥离的顺畅度。
工艺参数对剥离效率的优化路径
生产效率的提升离不开工艺参数的精细化调校,其中切割速度、压力值与剥离角度的协同作用至关重要。在高速印刷裁切线上,切割速度通常可达每分钟数十米甚至更高,此时刀轮的动平衡性能直接影响切割质量。若压力设置过高,会导致材料过度拉伸,剥离时产生弹性回缩,造成套位偏差;压力过低则切割不彻底,剥离时需要额外的侧向力,容易引发材料扭曲。理想的压力状态应能一次性切断表层材料,同时保持底层材料的完整性,使剥离动作仅需极小的垂直分力即可完成。
剥离角度的设定需与材料特性相匹配,常见的剥离角度在30至90度之间。对于粘性较强或基材较薄的标签,较小的剥离角度能减少剥离瞬间的应力集中,防止标签变形或断裂;而对于刚性较强、离型力稳定的材料,较大的剥离角度可利用重力辅助分离,提高剥离速度。此外,剥离辊的直径与表面涂层处理也会影响剥离效果,大直径辊筒能提供更平缓的受力曲线,减少材料疲劳;特殊的低摩擦涂层则能降低剥离阻力,防止材料粘附在辊筒表面,确保连续生产的稳定性。
设备维护与稳定性对产线的长期影响
隐藏刀片刀系统的长期稳定运行依赖于严密的维护保养体系,刀片磨损、刀座积垢及传动部件松动是导致剥离效率下降的主要诱因。随着使用时间增加,刀片刃口会出现微观缺口或钝化,导致切割阻力增大,剥离时需克服更大的摩擦力,进而引发材料边缘拉丝或断裂。因此,建立定期的刀片检查与更换机制,利用显微镜观察刃口状态,及时更换磨损刀片,是维持剥离质量的基础措施。同时,刀座与底刀之间的异物堆积会改变切割间隙,需定期使用专用清洁剂清理,确保切割面的绝对平整。
传动系统的精度保持同样关键,伺服电机与凸轮机构的配合决定了刀轮运动的重复定位精度。长期高负荷运转可能导致齿轮间隙增大或皮带松弛,引起刀轮振动,使得切割线出现锯齿状,严重影响剥离时的顺畅度。通过定期检测传动部件的同心度与平行度,调整张紧力,可有效减少机械振动,保持切割轨迹的直线度。此外,环境温湿度变化会影响材料性能及设备稳定性,保持生产车间恒温恒湿,可减少材料吸湿变形或静电干扰,确保剥离过程的一致性与可预测性,从而最大化生产效率。