
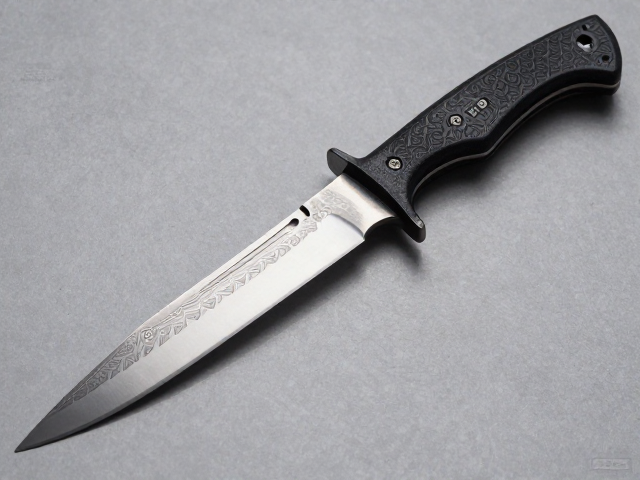
钢材基底决定核心强度与韧性
AUS-8作为日本Aichi金属工业开发的一款中碳不锈钢,其核心优势在于良好的耐腐蚀性与相对均衡的力学性能。这种钢材通常含有约1%的碳、13%的铬以及少量的钼和钒,这种成分配比使得它在保持锋利度的同时,具备优于普通400系列不锈钢的硬度表现,常规热处理后硬度可稳定在56-58 HRC区间。对于日常刀具而言,这个硬度范围意味着在切割木材、纸张或常规食材时,刀刃能维持较长时间的几何完整性,不易出现卷刃或崩口现象。
然而,AUS-8的耐磨性相对有限,这主要源于其碳化物颗粒较细且分布均匀,缺乏高比例硬质碳化物的支撑。在实际使用中,这意味着刃口在应对高硬度物体时磨损速度较快,需要更频繁地进行打磨维护。这种特性使得AUS-8更适合追求易打磨、防锈能力强以及综合平衡性的用户,而非追求极致锋利保持度的专业重型作业场景。理解这一物理特性,是判断其是否满足个人使用需求的基础。
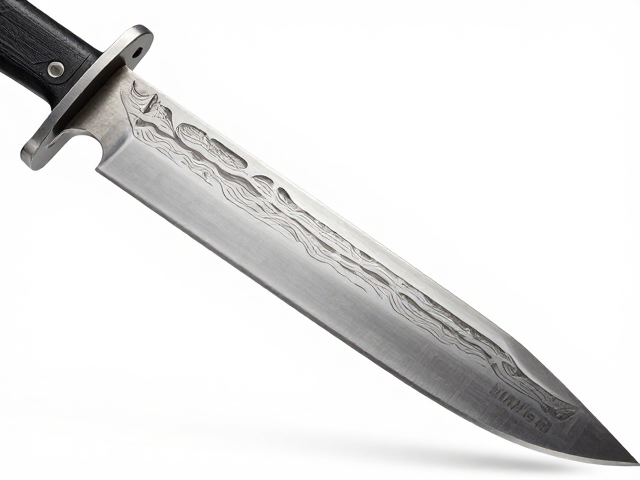
大马士革纹主要体现为表面视觉特征
所谓大马士革纹,在现代刀具制造中多指通过折叠锻打不同成分的钢材或表面蚀刻形成的层状纹理。从材料科学的角度审视,这种纹理本身并不直接参与刀刃的切割力学结构。如果纹路是通过表面蚀刻或激光雕刻形成,则完全不影响内部金相结构;如果是通过多层钢折叠锻打而成,则外层装饰钢与内核结构钢的结合处需要极高的工艺水平,否则可能因杂质残留或结合不牢导致潜在应力集中。
在正规工艺下,装饰性的大马士革纹层通常覆盖在刀刃表层,其厚度往往不足毫米级,对刀具整体的抗冲击韧性或硬度分布影响微乎其微。许多用户误以为复杂的纹路代表了更复杂的内部结构,实则不然,现代工艺更多利用这种纹理作为区分工艺流派或提升美观度的手段。只要锻造过程中消除了裂纹、夹杂物,表面的层状图案并不会削弱钢材原本的强度,反而在视觉上提供了独特的辨识度。
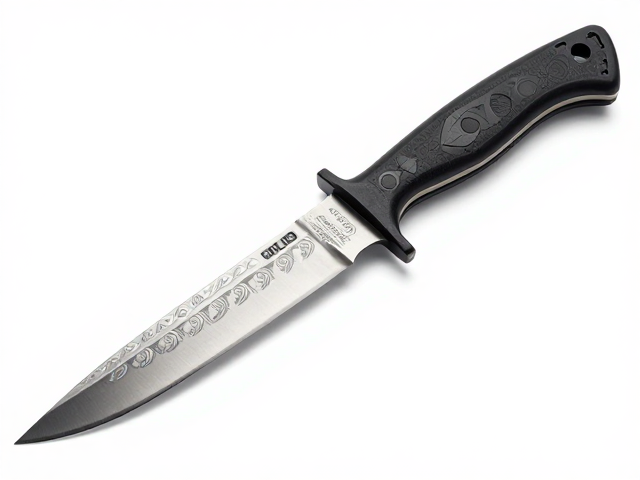
开刃工艺直接影响切割效率与耐用度
“10开刃”并非标准的国际通用技术参数,在行业内通常指代刀刃横截面的开磨角度或开磨次数。若理解为开磨角度较大(如单边15-20度),刀刃会比较厚实,结构强度高,适合劈砍或处理硬物,但切割阻力较大;若理解为开磨角度较小或经过精细研磨,则刀刃更薄,切割更跟手,但刃口相对脆弱,容易崩口。具体的数值定义需参考具体生产方的工艺说明,不同厂家对“10”的定义可能存在差异,有的指10次打磨工序,有的指10度角,需结合实际产品说明书判断。
开刃的质量决定了刀具在实际使用中的表现。均匀的开刃要求刃线两侧对称,无锯齿状瑕疵,刃口过渡平滑。如果开刃不均匀,会导致受力不均,加速局部磨损甚至导致刀刃偏斜。对于AUS-8这种中等硬度钢材,合适的开刃角度能最大化其性能表现。过大的角度会增加切割时的摩擦力,而过小的角度则可能因为钢材硬度限制而无法维持刃口。因此,开刃工艺的精细程度直接影响了刀具的使用体验和寿命。
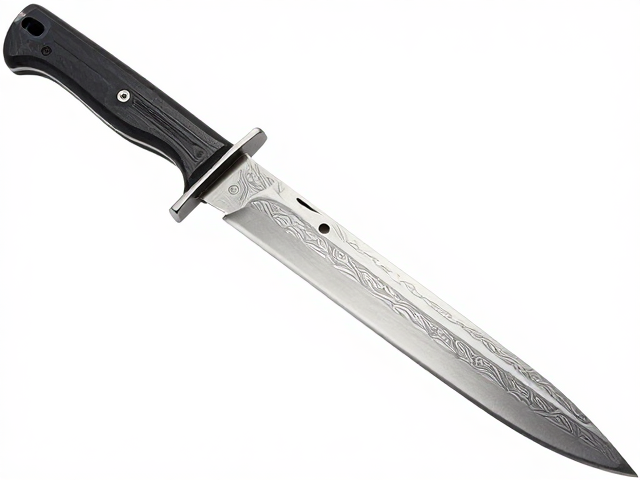
综合性能取决于热处理与装配细节
刀具的最终性能是钢材特性、热处理工艺、开刃角度以及刀柄装配共同作用的结果。AUS-8钢材经过正确的淬火和回火处理后,能达到预期的硬度和韧性平衡。如果热处理不当,即使有精美的大马士革纹和精准的开刃,刀具也可能出现硬度不足(易钝)或脆性过大(易断)的问题。因此,评价刀具性能不能仅看表面纹路,必须关注其热处理是否均匀,芯铁与刃材的结合是否牢固。
此外,刀柄的人体工学设计和固定方式也会影响整体操控感。如果刀柄设计不合理,即使刀刃性能优异,长时间使用也会导致手部疲劳,间接影响切割的准确性和安全性。对于带有大马士革纹的AUS-8刀具,使用者应关注其保养方式,尽管不锈钢防锈性能较好,但定期清洁、干燥以及适当的油养仍能延长刀具寿命。通过合理的使用习惯和维护,AUS-8钢材配合良好的工艺,能够成为一款实用且美观的日常工具。