
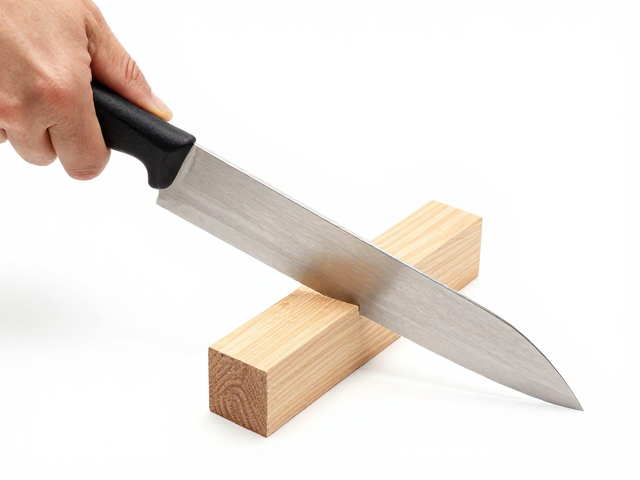
刀具几何结构与刃口状态的基础控制
木工安全刀(通常指平刨刀、铣刀或手推刨刀)的切割稳定性,核心在于刃口与工件接触时的几何关系。刃口的锋利程度直接决定了切削阻力的大小,钝化的刃口需要更大的推力才能切入木材,这种额外的阻力极易导致刀具在推进过程中发生横向偏移或跳动。保持刃口处于最佳切削状态,是确保直线切割不偏斜的物理基础。在实际操作中,应定期检查刃口是否有崩口、卷边或磨损痕迹,一旦发现刃口微观结构受损,需立即进行研磨或更换,以维持切削面的平整与锐利。
刀架或刨床底座的平整度与闭合精度决定了刀具与工件基准面的贴合状态。如果刀架底板存在翘曲、积垢或磨损不平,刀具在旋转或推进时会产生微小的震动和角度偏差,这种偏差会随着切削深度的增加被放大,最终导致切割面歪斜。安装或组装刀具组件时,必须确保所有固定螺丝扭矩均匀,底板与导轨之间无松动。对于台式设备,需定期校准刀轴与工作台面的平行度;对于手工刨具,则需关注刨刀与刨床(刨身)的咬合紧密度,任何微小的缝隙都会成为偏斜的诱因。
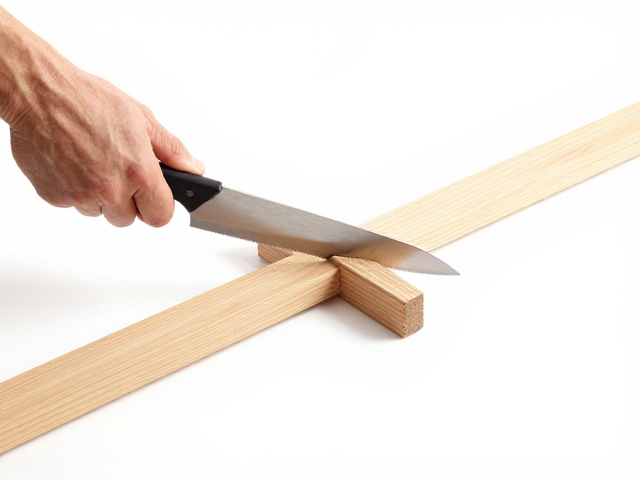
辅助导向系统与物理约束机制的应用
完全依赖手感控制刀具方向存在极大的不稳定性,引入物理导向装置是提升直线切割精度的有效手段。使用导向靠山(Fence)或导向条可以强制限制刀具的运动轨迹。靠山应与工件的基准边保持严格平行,并通过压紧装置固定工件,防止木材在受力下发生位移。在长距离切割中,建议使用带有可调节滑块的导向系统,确保护木板与切割线之间留有适当的摩擦间隙,既不能过紧导致卡滞,也不能过松导致晃动。导向系统的材质应具备足够的刚性,避免在受力弯曲时传递不稳定的振动。
对于无法使用固定靠手的场景,利用工件自身的几何特征进行导向也是一项关键技巧。例如,在刨削长板时,可以先在板材上划出严密的基准线,并通过压刨或夹持固定板材,使刀具严格贴合基准线的一侧行进。对于薄板或易变形材料,可采用多点支撑的方式,减少木材因自重或切削力产生的形变。此外,使用导向尺(Straight Edge)配合修边机或手持刨时,必须确保导向尺本身绝对笔直且固定牢靠,刀具底座应紧密贴合导向尺侧面,形成稳定的三角支撑结构,从而抵消侧向推力带来的偏斜风险。
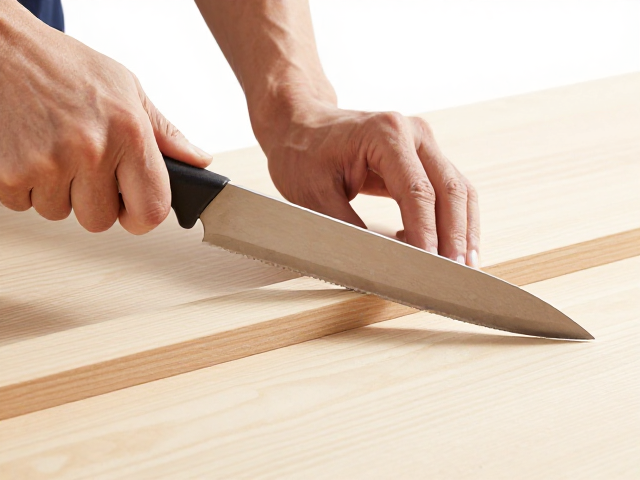
切削参数与力学平衡的操作细节
切削深度与进给速度是影响刀具稳定性的动态变量。过深的切削会显著增加木材对刀具的反作用力,当反作用力超过操作者的控制能力或导向系统的约束力时,刀具必然发生偏斜。建议遵循“浅切多次”的原则,每次切削厚度控制在1-2毫米以内,通过多次轻柔的推进完成最终尺寸。在进给过程中,应保持速度均匀且适中,避免忽快忽慢导致切削阻力波动。匀速推进有助于维持刀具与木材接触的稳定性,使切削过程平滑连续,减少因加速或减速引起的冲击力。
操作者的施力方式与身体姿态直接影响刀具的运动轨迹。双手应分别控制刀具的推进力与侧向平衡力,左手通常负责引导方向和提供向下的压力,右手负责主要推力及微调角度。施力点应尽量靠近刀具前端,以增强对刀具方向的掌控感。身体重心应保持稳定,双脚分开与肩同宽,利用身体的整体移动带动刀具前进,而非仅靠手臂力量推拉。避免在切削过程中突然改变用力方向或力度,这种突兀的动作是造成切割线歪斜的主要原因。保持视线聚焦于切割线前方,预判木材纹理变化,及时微调刀具角度以应对木纹干扰。