
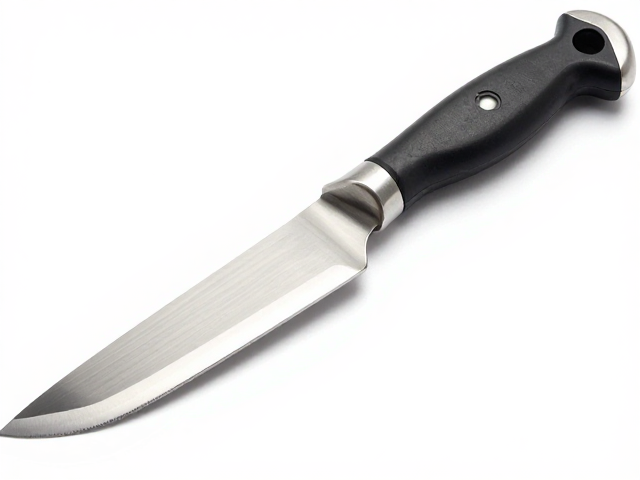
高碳钢镜面抛光的核心逻辑与视觉标准
高碳钢刀具的镜面抛光并非简单的表面光滑处理,而是对钢材内部晶体结构与表面缺陷的极致控制。在工业标准与手工打磨的交集中,镜面效果通常对应着极高的目数打磨进程,从粗磨的800目逐步过渡到2000目甚至更高,最终通过精细研磨消除所有可见划痕。这种工艺要求刀具表面像镜面一样能够清晰反射周围环境,且无任何雾面感或橘皮效应。对于高碳钢而言,由于其硬度高、耐磨性强,抛光难度远高于低碳钢,任何细微的打磨不均都会在硬化处理后暴露无遗,因此选材的纯净度直接决定了最终镜面的质感与持久度。
视觉上的镜面效果会显著影响刀具的使用心理与清洁维护体验。光滑的表面减少了细菌附着的微观缝隙,使得清洗过程更加迅速彻底,这对于注重卫生的厨房环境或精密作业场景尤为重要。然而,镜面处理也会带来光线反射过强的问题,在强光环境下操作时可能会产生眩光,干扰视线。因此,高端的高碳钢镜面刀具往往会在刃口保持极致的锋利与光滑,而在刀背或刀身非切割区域保留适度的拉丝或哑光处理,以平衡光学性能与实用功能,这种细节处理是区分普通抛光与专业镜面工艺的关键所在。
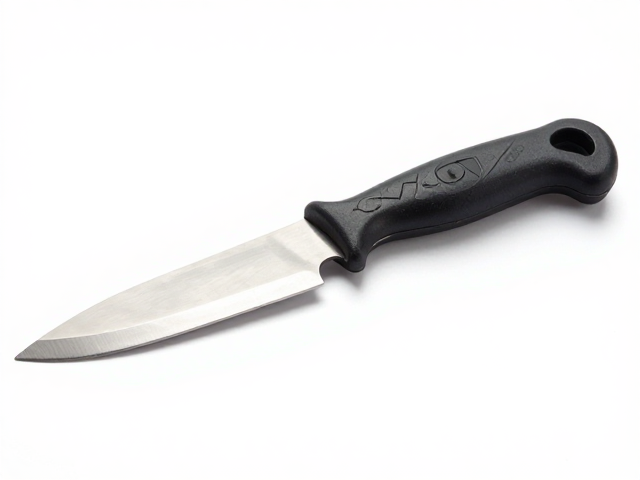
刀柄材质的物理特性与人体工学适配
刀柄作为刀具握持的核心部件,其材质选择直接决定了长时间使用的舒适度与安全性。天然木材如枫木、胡桃木或黑檀木因其优异的阻尼感和温润的触感,常被视为高端手工刀具的首选。木材具有天然的疏水性与绝缘性,在潮湿环境中不易导热或导电,能有效防止手部打滑。然而,木材会随环境湿度变化产生微小的胀缩,若处理不当可能出现开裂或变形,因此必须经过严格的脱水与密封处理。相比之下,合成材料如G10玻璃纤维板或米卡arta则提供了极佳的稳定性与耐候性,它们吸水率极低,耐磨损,适合高强度或户外使用场景,且能通过不同纹理设计提供卓越的防滑性能。
金属材质如不锈钢或钛合金在刀柄应用中则侧重于结构强度与现代美学表现。钛合金具有极高的比强度和耐腐蚀性,重量适中,经过阳极氧化后可呈现多种色彩,且不会像铝那样容易因磕碰产生明显凹痕。不锈钢刀柄则常出现在全龙骨结构的刀具中,提供极佳的平衡感与耐用性,但需注意其导热性问题,在高温环境下长时间握持可能会影响舒适度。无论选择何种材质,刀柄与刀身连接处的接合工艺至关重要,紧密无隙的贴合不仅能防止污垢堆积,还能确保整体结构的稳固,避免在受到侧向力时产生松动或断裂的风险。
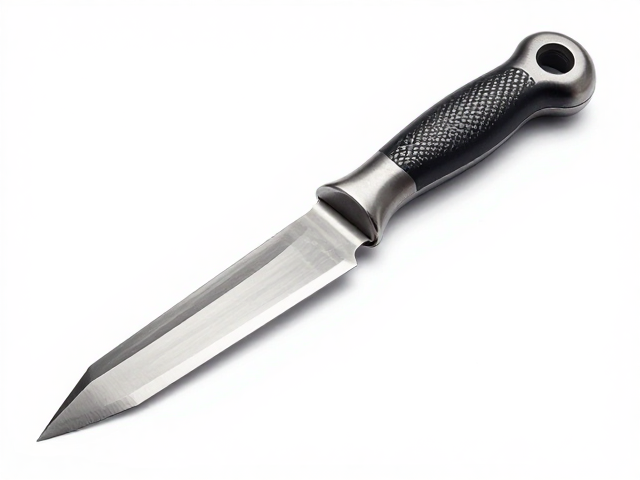
传统铆接与整块锻造的工艺差异
刀柄与刀身的连接工艺是决定刀具寿命与安全性的关键环节,其中整块锻造(One-piece)与分体铆接(Handle-on)代表了两种截然不同的制造哲学。整块锻造刀具由单一金属棒材切割、打磨而成,从刀尖延伸至刀柄末端,无任何接缝或填充物。这种结构具有极高的抗拉强度,几乎完全消除了因外力冲击导致刀柄脱落的风险,且易于清洁,不存在藏污纳垢的缝隙。然而,整块锻造对钢材的韧性要求极高,若热处理不当,在受到剧烈冲击时可能沿刀柄断裂,且其重量分布通常较为固定,难以通过改变刀柄材质来调节重心。
分体铆接工艺则允许设计师更灵活地平衡刀具重量与手感。通过在高强度刀柄材料中开槽,再使用铜钉、钢钉或环氧树脂将刀柄片固定在经过硬化处理的刀身(龙骨)上,这种结构能有效吸收震动,提升握持的舒适性。高质量的铆接工艺要求龙骨宽度与刀柄槽深度经过精密计算,确保铆钉受力均匀,避免应力集中。此外,现代工艺中常采用航空级环氧树脂进行填充,进一步增强了结构的稳固性与防水性。在选择时,需检查铆钉是否平整无突起,刀柄片与龙骨之间是否有可见缝隙,这些细节直接反映了制造商的工艺水准与质量控制能力。
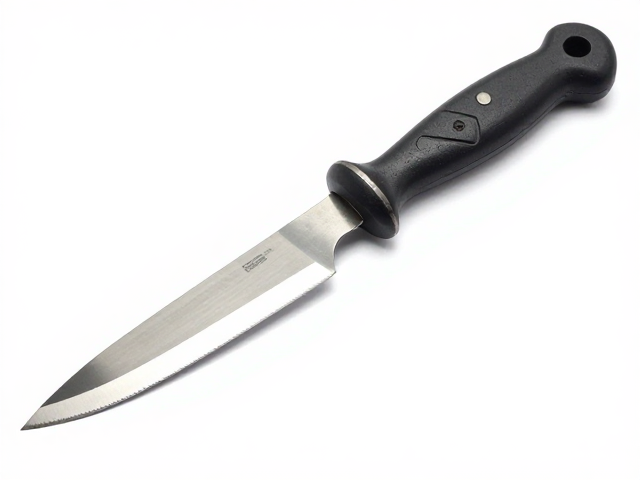
热处理硬度与镜面保持性的关联
高碳钢刀具的性能核心在于热处理工艺,其中硬度与韧性的平衡决定了镜面抛光后的保持能力。通常,高碳钢刀具的硬度范围集中在58-62 HRC之间,较高的硬度能提供更持久的锋利度,使刃口在长期使用中不易卷曲或磨损,从而维持镜面的完整形态。然而,过高的硬度会导致钢材变脆,增加崩口的风险,一旦刃口出现微小崩缺,镜面效果便会瞬间受损,且修复难度极大。因此,优质的热处理不仅关注硬度数值,更注重回火工艺的稳定性,通过多次低温回火消除内应力,确保钢材在微观结构上的均匀性,从而在微观层面减少因应力释放导致的表面微裂纹。
镜面抛光的持久性还与钢材的纯净度密切相关。杂质较多的钢材在抛光后容易出现颗粒状突起或色差,随着使用时间的推移,这些微观缺陷会逐渐扩大,导致镜面发乌或失去光泽。高品质的高碳钢经过真空脱气或电渣重熔等精炼工艺,硫、磷等杂质含量极低,使得钢材组织致密均匀。在后续研磨过程中,能够形成真正一致性的光滑表面。此外,防锈处理也是维持镜面效果的重要环节,虽然高碳钢易锈,但通过表面钝化处理或定期涂抹保护油,可以延缓氧化过程,防止锈斑破坏镜面结构。对于高频使用的刀具,建立规律的清洁与保养流程,是保持其镜面光泽与切削性能的必要措施。