
刀具钢材基础性能与微观结构差异
D2和D3均属于高碳高铬工具钢,其核心成分差异主要体现在碳含量与碳化物分布上。D2通常含有约1.5%至1.6%的碳和12%至13%的铬,这种配比使其在保持良好韧性的同时,拥有较为均匀的碳化物颗粒。相比之下,D3的碳含量提升至2.0%至2.3%,铬含量约为12%至13%,极高的碳含量导致D3在热处理后内部形成大量体积分数更高的碳化物网络。这种微观结构上的根本区别,直接决定了两者在耐磨性与抗冲击能力上的不同表现。S30V则属于粉末冶金不锈钢,其工艺特点使得碳化物颗粒极其细小且分布均匀,铬含量约为13.5%至14.5%,碳含量约为1.3%至1.45%,这种微观组织的致密性使其在耐腐蚀性和综合机械性能上表现出独特的优势。
从耐磨性的定义来看,它主要取决于材料抵抗表面磨损的能力,通常与硬度及碳化物的数量、硬度及分布有关。D3因其极高的碳含量,在正确热处理后硬度可达到65-67 HRC,其耐磨性在传统水淬钢中处于顶尖水平,尤其适合需要极致保持刃线锋利的场景。D2的硬度通常在60-62 HRC之间,虽然耐磨性略逊于D3,但其抗崩口能力优于D3,更适合应对非纯切削的复杂受力环境。S30V的硬度一般在59-61 HRC之间,虽然峰值硬度数值上低于D3,但其均匀的细小碳化物结构使其在实际切割中的磨损表现非常稳定,且易于打磨维护,这在长期使用的耐用度上构成了其独特的竞争力。
酸洗纹理工艺对钢材表现的影响
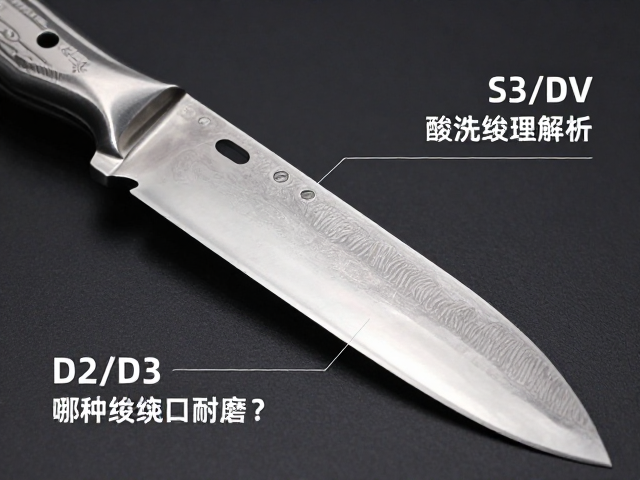
酸洗纹理是通过化学试剂腐蚀钢材表面,凸显其微观晶体结构或加工痕迹的一种表面处理工艺。对于D2和D3这类高碳工具钢,酸洗能够清晰地展示其内部粗大的碳化物分布情况。D3由于碳化物含量极高,酸洗后表面会呈现出明显的大颗粒状或网状纹理,这种视觉上的粗犷感常被用于体现刀具的工业美学或复古风格。然而,粗糙的酸洗纹理可能会在微观层面形成微小的应力集中点,在极端高冲击负载下可能成为裂纹起始的诱因,因此在高负荷作业场景中,光滑表面的D3往往比酸洗纹理表面更具安全性。
S30V作为粉末钢,其原始组织极其细腻,酸洗后的纹理表现与D系列截然不同。S30V表面通常呈现出均匀、细腻的磨砂状或细微的颗粒感,这是因为其碳化物颗粒直径远小于D2和D3。这种细腻的纹理不仅具有美观的视觉效果,更重要的是它不会像粗大碳化物那样形成显著的应力集中。在实际应用中,酸洗处理还能去除钢材表面的氧化皮,提高后续涂层或润滑剂的附着力。对于S30V而言,酸洗工艺有助于保留其粉末冶金带来的均匀性优势,同时提供清洁的表面环境,有助于维持其优异的耐腐蚀性能。
耐磨性对比与适用场景分析
在纯粹的耐磨性对比中,D3通常被视为高碳高铬工具钢中的佼佼者。根据ASTM E18标准进行的洛氏硬度测试,D3在理想热处理状态下可达到极高的硬度值,其碳化物体积分数高于D2和S30V,这意味着在切割高纤维或粗糙材料时,D3的刃线保持时间通常更长。然而,高耐磨性往往伴随着脆性的增加,D3在受到侧向冲击时更容易发生崩刃。因此,D3更适用于那些对刃线保持性要求极高,且使用环境相对单一、冲击力较小的场景,如特定的工业切割工具或收藏级手工刀具。
D2的耐磨性处于中等偏上水平,其优势在于耐磨性与韧性的平衡。虽然其硬度和碳化物数量不及D3,但D2在常规使用下的表现更加稳定,不易出现突发性断裂。对于日常携带的EDC(Everyday Carry)刀具,D2提供了良好的性价比和维护便利性,其耐磨性足以应对大多数日常切割需求。S30V的耐磨性表现则体现在其综合性能的均衡上,虽然其极限硬度低于D3,但其均匀的微观结构使其在长时间使用后,刃线磨损较为均匀,不会出现局部快速磨损导致的偏刃现象。S30V更适合那些需要兼顾耐腐蚀性、易打磨性以及良好耐磨性的用户,特别是在潮湿环境下,其不锈钢属性提供了D2和D3无法比拟的维护便利性。