
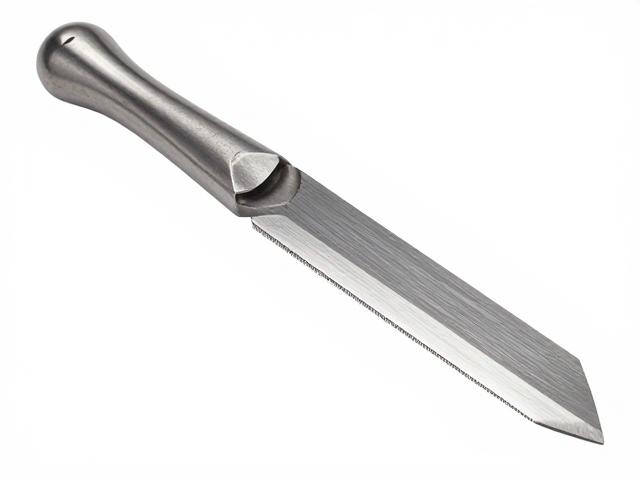
刻刀材料选择与热处理基础
高碳钢与硬质合金是刻刀制造中最核心的基材,高碳钢凭借优异的硬度和可打磨性,常用于需要极高锋利度的精细雕刻场景,而硬质合金则因耐磨性突出,多用于高强度连续作业。材料的热处理工艺直接决定了刀具的最终性能,淬火过程中温度控制需精确到±5℃,以避免晶粒粗大或淬火裂纹,回火处理则能消除内应力,平衡硬度与韧性,防止刀尖在受力时崩裂。
表面涂层技术进一步提升了刀具的使用寿命,物理气相沉积(PVD)氮化钛涂层能显著降低摩擦系数,减少排屑时的粘连现象。不同涂层厚度通常在2-5微米之间,过厚会导致涂层剥落,过薄则无法提供有效的保护层。基材与涂层的结合力测试需通过标准划格法进行,确保在高频切削过程中涂层不脱落,维持刀具整体的稳定性。
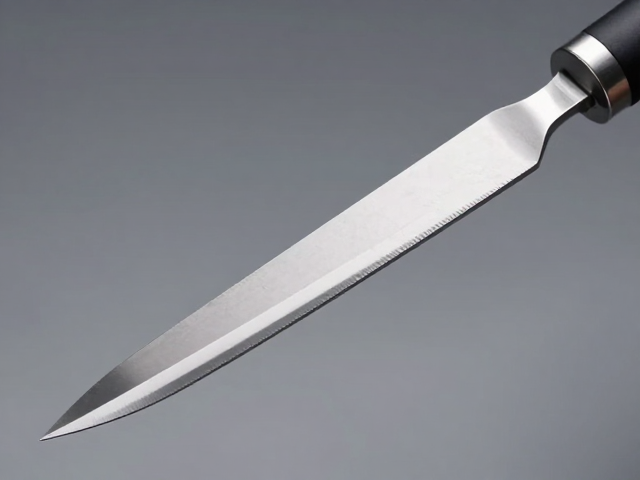
精密磨削与刃口成型工艺
刃口成型是刻刀制造中的关键步骤,采用金刚石砂轮进行精密磨削,砂轮粒度通常选用W14至W20,以保证刃口的平滑度。磨削过程中需严格控制进给速度和冷却液流量,避免局部过热导致刃口微观结构改变。刃口角度根据用途不同有所差异,精细雕刻刀角度多在20-30度之间,而粗加工刀具角度可达40度以上,以增强刀头强度。
刃口微观形态需通过高精度显微镜进行检测,理想状态下刃口应无卷刃、缺口或微裂纹。研磨后的刃口粗糙度Ra值需控制在0.1-0.4微米范围内,过高的粗糙度会增加切削阻力,导致材料表面出现毛刺。自动化磨削设备可实现微米级的精度控制,确保批量生产中的刀具一致性,减少人工打磨带来的误差。
裁切刀选型逻辑与应用场景匹配
裁切刀的选型需严格依据被加工材料的硬度、厚度及韧性进行匹配。对于高硬度材料如玻璃或陶瓷,需选用带有负前角的硬质合金刀片,以承受较大的冲击载荷;而对于软性材料如纸张或薄膜,正前角的高速钢刀片能提供更流畅的切割体验。刀片几何形状直接影响切削力分布,尖角刀片适合复杂曲线切割,而圆角刀片则更耐冲击,适合直线裁切。
刀片安装结构与夹具的稳定性决定了裁切的精度,高精度裁切刀通常配备微调机构,允许用户在微米级别调整刀片位置。不同厚度的材料需要不同的刀片厚度与刃口长度,薄材易因刀片过厚产生卡滞,厚材则需足够刃口长度以分散切削热。选型时需参考材料供应商提供的切削参数建议,结合实际工况进行验证,避免因选型不当导致刀具过早失效。
刀具维护与失效分析
刀具在使用过程中会出现磨损、崩刃或钝化等现象,需建立定期的维护流程。日常使用后应及时清理残留物,防止腐蚀性物质附着刃口。磨损检测可通过肉眼观察或使用专用量具测量刃口宽度变化,当刃口磨损超过0.1毫米时,需进行重新研磨。研磨过程中需保持原有的刃口角度,避免改变刀具几何特征影响切削性能。
失效分析有助于优化后续制造工艺,崩刃通常由冲击载荷过大或材料内部缺陷引起,需检查切削参数是否超出刀具承受范围。钝化则是正常磨损过程,表现为切削力增大和表面质量下降,可通过调整切削速度或冷却方式延缓钝化。建立完整的刀具使用数据库,记录不同工况下的刀具寿命数据,可为工艺改进提供真实依据,提升整体生产效率。