
扭转纹产生的根本机理与应力集中分析
焊接刀在切削过程中出现扭转纹,核心在于刀头与刀杆连接处的微观结构稳定性不足。当切削力产生径向分量时,刀头受到非对称载荷,若焊接界面存在气孔、夹渣或未熔合等缺陷,应力无法均匀传递,会在刃口附近形成应力集中点。随着切削深度的增加或进给速度的变化,这种局部应力超过材料屈服极限,导致微观裂纹沿焊缝扩展,宏观上便表现为刀头表面的扭曲纹路。
这种现象常见于硬质合金与高速钢或碳钢刀杆的焊接连接处。硬质合金硬度极高但脆性大,对拉伸应力极为敏感。在焊接过程中,如果热输入控制不当,热影响区会产生残余拉应力。在实际加工中,切削热与机械载荷的耦合作用会进一步激活这些微裂纹,使其从焊接缝向刃口延伸。扭转纹并非单纯的表面划伤,而是内部结构失效的前兆,若不加干预,最终会导致刀具整体崩裂或断裂。
优化刃角设计以提升抗扭性能
刃角的几何参数直接决定了切削力的分布状态,合理的刃角设计能有效降低扭转力矩。对于易裂的硬质合金焊接刀,建议采用较小的前角(如3°至8°)以增强刃口散热能力和强度,同时配合较大的后角(8°至12°)减少摩擦。关键在于主偏角的选择,较小的主偏角(如30°至45°)可以增大刀尖角,使切削力更多地指向刀杆方向而非径向,从而显著降低刀头绕焊点的扭转趋势。
此外,刃口的钝化处理也是缓解扭转纹的重要环节。通过磨削形成微小的倒棱(0.1-0.3mm),可以保护刃口在切入和退出时免受冲击。倒棱的存在增加了刃口的支撑面积,分散了切削峰值应力,避免了应力直接作用于焊接薄弱区。在实际修磨过程中,需确保刃口平直,无微小崩缺,任何微观缺口都可能成为扭转裂纹的起源点,因此高精度的刃口修整是维持刀具结构完整性的基础。
焊接工艺参数的精准控制
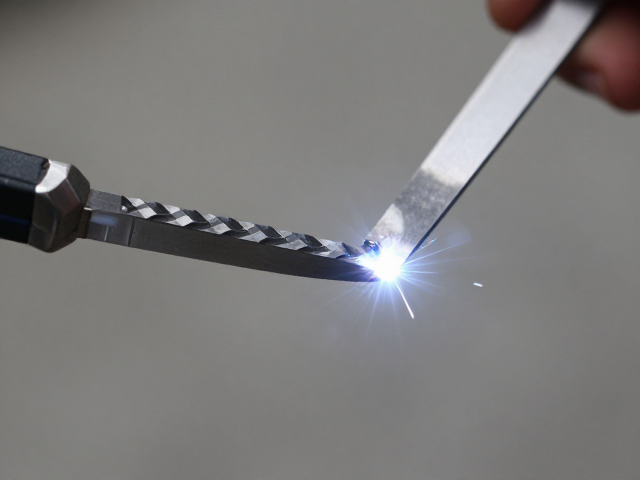
焊接质量是决定刀具抗扭能力的核心变量。氧乙炔焰焊接时,火焰性质需严格控制在中性焰,避免氧化焰导致合金脱钴或碳化,这会大幅降低材料的韧性和抗裂性能。加热过程中,应均匀预热刀头和刀杆,确保两者温度接近,以减少焊接时的热冲击。对于大型刀具,预热温度可控制在300-400℃,小刀具则需快速均匀加热,防止局部过热产生粗大晶粒。
焊料的选择与添加量需严格匹配基体材料。通常使用含钴量较高的硬质合金焊条或专用焊片,焊接温度应高于焊料熔点但低于基体材料相变点。焊接完成后,必须进行缓冷处理,严禁立即水冷或风冷,以防残余应力急剧升高。建议使用石棉布包裹自然冷却,或放入干燥的木屑中缓冷,使焊接界面在低应力状态下完成组织转变,消除因冷却不均导致的内应力,这是防止扭转纹产生的关键工序。
涂层技术与表面处理的应用
表面涂层技术能显著提升焊接刀的综合性能,特别是在抵抗热裂和机械损伤方面。物理气相沉积(PVD)涂层如TiAlN或AlTiN,具有高硬度和优异的热稳定性,能有效隔离切削热向刀体传递,降低焊接界面的热疲劳。涂层厚度通常控制在2-5微米,过厚可能导致涂层剥落,反而引发应力集中。涂层与基体的结合强度需经过严格检测,确保在切削载荷下不发生界面分离。
除了涂层,焊后表面处理也不容忽视。对于高精度要求的刀具,焊接后可进行喷丸强化处理,在刀具表面引入压应力,抵消部分切削产生的拉应力。压应力层能有效抑制微裂纹的萌生与扩展,提高刀具的抗扭转疲劳寿命。此外,确保刀具夹持系统的刚性和同心度,减少加工过程中的振动,也是间接但重要的措施,因为振动会加剧焊接界面的疲劳损伤,加速扭转纹的形成。