
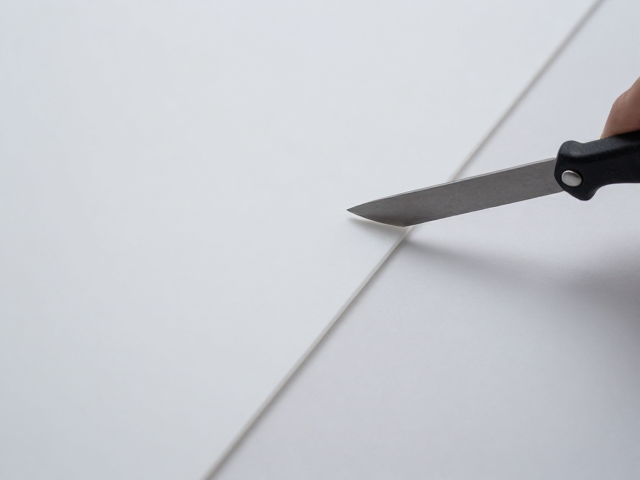
塑料板材裁切的核心难点与工具选择
塑料板材在裁切过程中极易因受力不均产生裂纹或切口毛糙,尤其是亚克力、PVC或ABS等常见材质,其物理特性决定了传统的锯切方式往往难以应对精细作业。裁纸刀(美工刀)之所以常被推荐用于此类场景,并非因为其切割速度最快,而是因为它能通过高频次的浅层切削,逐步剥离材料,从而最大限度地减少板材因一次性深度受力过大而导致的崩边现象。
在使用裁纸刀进行裁切时,刀具的锋利度与刀片的稳定性是决定切口平整度的关键变量。钝化的刀片会挤压塑料表面而非切断分子结构,导致切口发白且边缘不规则。因此,定期折断钝头刀片以保持刃口锋利,是获得光滑切面的前置条件。同时,刀柄的设计需符合人体工学,确保手部在施力时能严格贴合预定的切割轨迹,避免因手腕晃动造成切口歪斜。
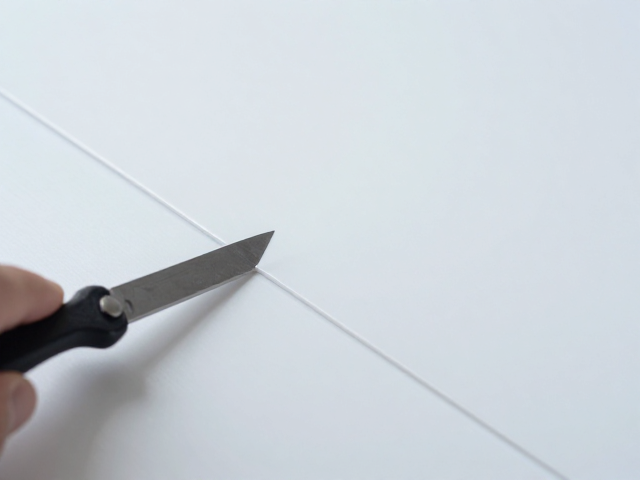
固定板材与建立基准线的重要性
塑料板材表面光滑,裁切过程中容易发生位移,这直接导致切口长度不准或角度偏差。有效的固定措施是基础,使用宽幅的透明胶带或低粘性美纹纸覆盖在切割线附近,既能增加摩擦力防止板材滑动,又能在一定程度上保护板材表面免受刀具意外划伤。对于较大尺寸的板材,还需借助重型夹具或重物压在板材边缘,确保其在切割全程保持绝对静止。
基准线的绘制与辅助定位工具的使用,是保持方向稳定的核心手段。直接徒手画线难以保证直线度,建议使用金属直尺或专用切割导轨作为导向。金属直尺具有不易变形、边缘平直的特性,能为裁纸刀提供坚实的靠山。在划线时,应选用细头记号笔或专用划线笔,线条越细,后续对齐直尺边缘的误差越小。对于长距离切割,多点定位后拉线打点,再连接成线,比单次划线更为精准。
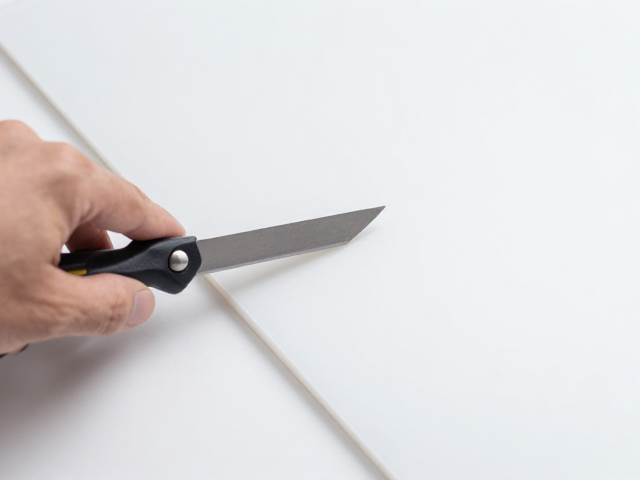
正确的裁切手法与力度控制
裁切塑料板材时,切忌试图一刀切断指定厚度。正确的操作逻辑是“多刀浅切”,即沿着基准线,以较小的力度进行多次重复切割。每次切入深度控制在1-2毫米,随着切割次数的增加,逐步加深切口。这种分段式切削方式能够分散刀具对板材的侧向压力,有效防止塑料因内应力释放而产生纵向裂纹。
在操作过程中,身体姿态与手部发力方式会直接影响切割的平稳性。操作者应保持手臂自然伸展,利用肩膀和手肘带动小臂移动,而非仅靠手腕发力。刀具应与板材表面保持垂直,确保切口上下宽度一致。当切割至板材底部附近时,可轻轻将板材弯曲,使剩余部分自然断裂,这样能获得比直接切断更整齐的边缘,同时减少刀具崩口的风险。
后处理与切口平整度优化
裁切完成后的切口边缘通常存在微小的毛刺或粗糙痕迹,这是塑料分子被撕裂后留下的物理特征。为了提升成品的质感与安全性,需进行简单的后处理。对于大多数硬质塑料,可使用细砂纸(如400-600目)轻轻打磨切口边缘。打磨时应顺着一个方向进行,避免来回摩擦导致边缘发热变形或产生更多碎屑。
若追求极致的平整与光滑,可采用火焰抛光或溶剂抛光处理,但需根据塑料材质谨慎选择。对于亚克力板材,局部使用专用丙酮溶剂擦拭切口,可使表面重新熔融融合,形成如玻璃般透明的光滑面;而对于PVC或PE等材质,则可能因溶剂溶解而过快失效,此时仅能依赖机械打磨。无论采用何种方式,处理完成后需清理残留的塑料粉末,确保板材表面洁净,以便进行后续的组装或粘接工序。