
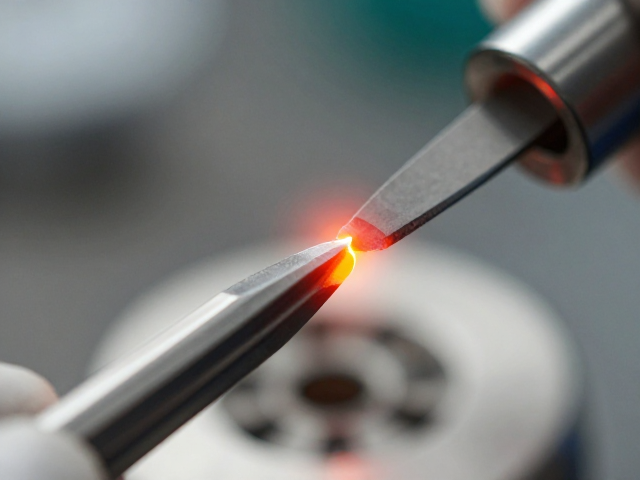
真空热处理的微观机制与刃口韧性提升
真空热处理通过在高真空环境下对钢材进行加热和冷却,有效消除了传统空气或保护气氛加热过程中可能产生的氧化和脱碳现象。这种纯净的热环境使得刃具表面的化学成分保持高度稳定,避免了因表面氧化层导致的微观应力集中。对于高碳高合金钢等常用刃具材料,真空环境下的奥氏体化过程更加均匀,碳化物溶解和分布更为细腻,这直接决定了最终热处理后基体的纯净度。纯净度高的基体意味着内部缺陷更少,能够更有效地抵抗裂纹的萌生与扩展,从而在宏观表现上显著提升刃口的抗冲击韧性。
除了改善基体纯净度,真空热处理特有的等温淬火或分级淬火工艺,能够显著降低刃具内部的残余应力。传统热处理中,快速冷却往往在刃口薄壁区域形成巨大的热应力和组织应力,这种应力叠加极易导致微裂纹的产生,进而引发崩刃。真空环境下的冷却介质(如高纯度氮气或氩气)压力可控,冷却速度相对平缓且均匀,使得马氏体转变过程中的体积膨胀更加协调。这种应力状态的优化,使得刃口在承受切削冲击载荷时,能够通过材料的弹性变形吸收能量,而非通过脆性断裂释放能量,从而大幅提升刃口的实际使用寿命和可靠性。
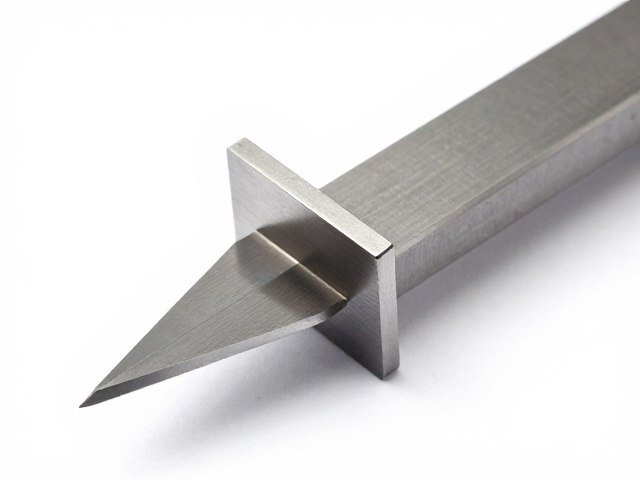
刃口角度优化的几何逻辑与力学平衡
刃口角度并非越小越好,它代表着锋利度与强度的直接博弈。较小的刃口角(如15-20度)能显著降低切削阻力,获得极佳的锋利度,但刃口截面支撑面积小,在遭遇硬物或冲击时极易发生卷刃或崩缺。相反,较大的刃口角(如25-30度及以上)提供了严密的几何支撑,能承受较大的侧向载荷,但切削效率降低,需要更大的推力才能切入材料。因此,优化刃口角度的核心在于根据刃具的使用场景和材料特性,寻找锋利度与耐用性的最佳平衡点。对于切割软性材料如纸张、布料,应倾向于较小角度以发挥其切割效率;而对于处理硬质材料或需要劈砍的场景,则必须增大角度以增强刃口的结构完整性。
在确定具体角度数值时,必须结合刃具的截面形状和刃口微观形态进行综合考量。等腰三角形刃口角度通常指两个刃面之间的夹角,但在实际应用中,考虑到刃口的微钝化处理,实际工作角度可能略小于理论几何角度。例如,在制作高精度切割刀片时,若采用双侧对称研磨,刃口角度的微小变化(如从20度调整为22度)可能会使刃口寿命提升数倍,尽管锋利度略有下降。这种权衡需要通过严密的力学计算和实际工况测试来确定,而非凭直觉设定。对于需要极高锋利度的精密刀具,往往会在保持较大后角的同时,将前角设计得更为陡峭,以间接减小有效刃口角,从而在保证强度的前提下获得更优的切割性能。
热处理与刃口角度的协同效应
真空热处理获得的微观组织特性会与特定的刃口角度产生协同作用,进而决定刃具的最终表现。经过真空热处理后,高硬度马氏体基体具有极高的屈服强度,这使得刃口能够维持更尖锐的角度而不发生塑性变形。如果热处理不当,基体硬度不足,即使研磨出极小的刃口角,在实际使用中也会迅速因塑性变形而钝化。反之,若真空热处理过度导致脆性增加,过小的刃口角则会成为裂纹扩展的突破口。因此,热处理工艺参数(如回火温度和时间)必须与预设的刃口角度相匹配。对于设计为极小刃口角的精密刀具,通常需要采用高温回火或多次回火工艺,以适当牺牲部分硬度来换取更高的韧性,防止崩刃。
刃口角度的设计还需考虑热处理过程中可能产生的微量变形。真空热处理虽然变形较小,但对于细长或薄壁刃具,仍可能存在轻微弯曲或扭曲。如果刃口角度在研磨前未加考虑,热处理后的变形可能导致刃口两侧受力不均,加速磨损。因此,在优化刃口角度时,需预留出口热处理变形的补偿空间。例如,对于长刀身,可适当调整刃磨时的夹持角度,以抵消热处理引起的翘曲。这种工艺上的协同,确保了刃口在最终状态下不仅几何形状精确,而且内部应力状态稳定,从而在长期使用中保持性能的一致性。
实际应用场景下的参数验证
不同材质的刃具对热处理和刃口角度的响应存在显著差异,需通过具体数据验证优化方案的有效性。以常见的D2工具钢为例,在真空淬火后硬度可达60-62 HRC,若刃口角度设定为25度,其在切割木材时的崩刃率显著低于20度刃口,但切割精度略低;若角度降至20度,锋利度提升,但在处理含硬节木材时崩刃风险增加。对于粉末冶金钢如M4,其高耐磨性允许在保持25-28度刃口角的同时,获得比D2更长的使用寿命,因为其基体中的碳化物分布更均匀,能有效支撑刃口结构。这些数据表明,没有通用的最佳角度,必须结合材料的热处理响应特性进行具体计算。
在工业切割领域,如切割复合材料的刀片,通常采用真空热处理后研磨出15-18度的极小刃口角,以应对高纤维材料的撕裂切割需求。此类刀片多采用高速钢或硬质合金,真空热处理确保了其红硬性和耐磨性,使得极小角度下的刃口不会因高温软化而失效。相比之下,户外生存刀多采用20-25度刃口角,配合真空淬火的高韧性马氏体基体,以应对劈砍硬物时的冲击载荷。通过对比不同场景下的失效模式,可以验证热处理与刃口角度协同优化的有效性:在需要锋利度的场景,真空热处理提供的纯净基体允许更激进的角度设计;在需要强度的场景,真空热处理消除的内应力则为保守角度下的结构完整性提供了保障。