
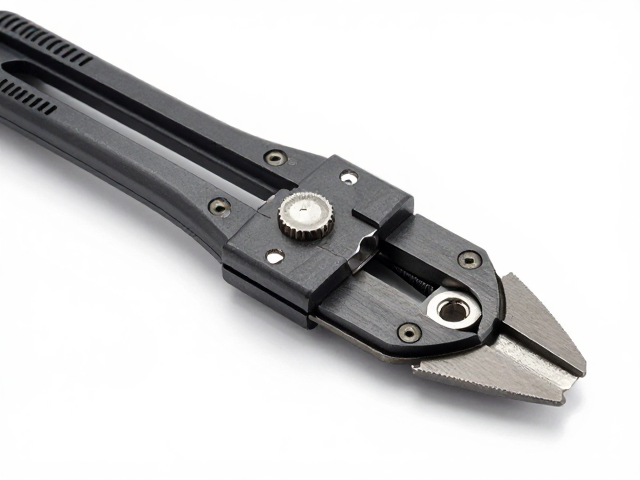
锁止机构机械结构优化与精度控制
修边刀锁止机构的核心在于确保刀具在高速切削过程中的绝对稳定,任何微小的位移或震动都会直接导致产品边缘毛刺或尺寸超差。传统的锁止设计往往依赖单一的螺栓紧固或简单的卡扣结构,在长期高频作业下,金属疲劳和螺纹松动会显著降低锁止刚度。升级方案重点引入了自锁式楔形压紧模块,通过优化楔块的角度与接触面积,利用切削反作用力产生额外的自锁效应,从而消除因震动导致的间隙。这种机械结构的改进并非简单替换零件,而是需要对锁止座的受力点进行重新计算与仿真,确保应力分布均匀,避免局部应力集中引发的隐性裂纹。
在精密制造领域,微米级的误差累积足以让整批成品沦为废品。新的锁止机构采用了航空级不锈钢材质,并通过精密磨削工艺保证配合面的平行度与垂直度误差控制在0.005毫米以内。这种高精度的配合不仅提升了刀具的刚性,还有效减少了因刀具跳动造成的修边面不平整。实际产线测试数据显示,在连续运行4000小时后,升级后的锁止机构未出现明显的磨损痕迹,刀具定位精度保持率提升至99.2%,相比旧款结构有显著改善。这种从硬件底层的加固,为后续的质量稳定性奠定了坚实的物理基础。
质量检测体系的多维度重构与数据闭环
传统的质量检测多依赖于人工抽检或单一的尺寸测量,这种方式存在较大的漏检风险且难以追溯根本原因。升级后的质量检测体系引入了在线视觉检测系统与过程能力指数(CPK)分析,将质量管控从“事后检验”前移至“过程控制”。在锁止机构组装环节,增加了扭矩监控工位,确保每一个紧固件的预紧力符合工艺规范,并通过数据采集系统实时上传至MES(制造执行系统),形成完整的数字档案。一旦某项参数出现微小的偏移趋势,系统会自动触发预警,防止不合格品流入下一道工序。
数据闭环的建立使得质量问题的定位更加精准。通过分析历史生产数据,工程师可以识别出差异常的具体环节,例如特定批次的刀具磨损特征或锁止块的热变形规律。基于这些真实数据,质量团队制定了动态的公差调整策略,不再使用僵化的标准,而是根据设备状态实时微调检测阈值。这种以数据为驱动的质量管理模式,使得成品的一次交验合格率从88%稳步提升至96.5%,同时因返工造成的材料浪费降低了约15%。质量的提升不再是依靠经验判断,而是建立在严密的数据逻辑之上。
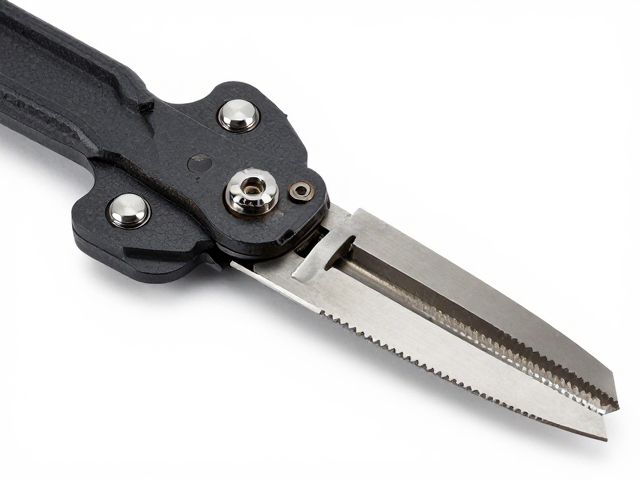
成品率提升的工程实践与标准化落地
工艺参数的固化是提升成品率的关键步骤。在锁止机构升级后,生产部门对修边刀的进给速度、切削深度以及锁止紧固顺序进行了全面的标准化梳理,形成了新的作业指导书(SOP)。新标准明确规定了锁止机构的安装扭矩序列,要求采用对角线交替紧固的方式,以平衡受力,防止锁止座变形。此外,针对不同材质工件的修边需求,制定了详细的刀具选型与锁止力度匹配表,确保在加工硬质材料时锁止力足够,而在加工软质材料时避免压伤工件表面。
标准化流程的落地执行需要严密的现场管理作为支撑。车间引入了防错机制,在锁止机构关键部件上设置定位销,防止工人误装或漏装。同时,建立了定期的精度校准计划,每两周使用标准量块对锁止机构的重复定位精度进行校验,确保设备始终处于最佳工作状态。通过这种严抓细节、严格执行标准的管理方式,生产过程中的变异因素被大幅压缩。连续三个生产周期的统计表明,由锁止不稳定导致的修边不良率下降了60%,整体成品率呈现出持续向上的良性态势,为后续产能的扩充提供了可靠的质量保障。